

ООО Чэнду Ньютонго Композитное Оборудование
Профессиональные литейные технологии на службе промышленности и городской инфраструктуры
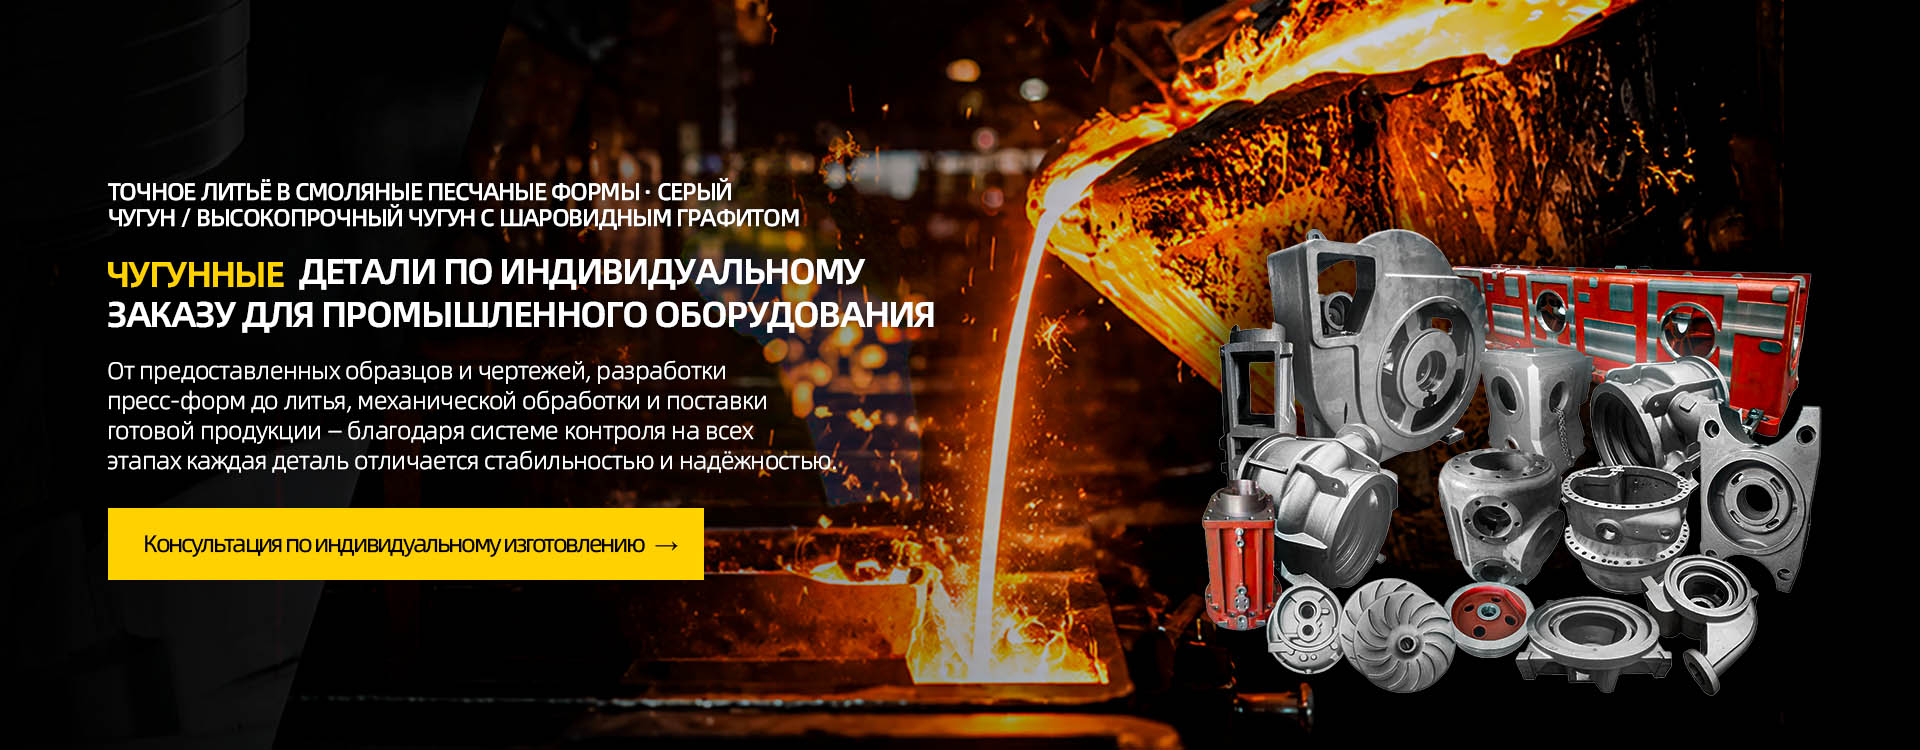
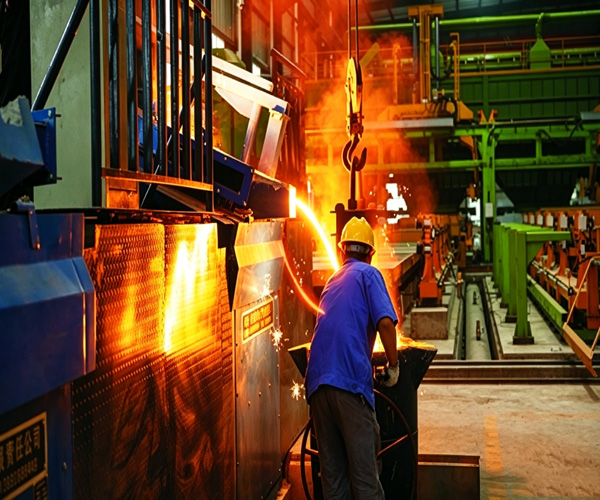
Компания Ньютонго — это производители чугунного литья, которые ведут проектирование и производство чугунного литья под требования чертежей заказчика. Мы выполняем литье изделий из чугуна, изготавливаем чугунное литье производство и поставляем чугунные отливки для промышленного оборудования и муниципальной инфраструктуры. На нашем завод для литья чугуна / завод чугунного литья полный цикл включает разработку технологических процессов, точное литье металлов, изготовление оснастки и производственный контроль, чтобы обеспечивать стабильные характеристики и предсказуемые сроки поставки. Для деталей из материала семейства серого чугуна мы применяем изготовление отливок из серого чугуна / литье серого чугуна, используя литье в песчаные формы и технологические режимы, подобранные под сложность конструкции и класс требований к эксплуатации. Кроме серого чугуна, мы также выполняем изготовление отливок из высокопрочного чугуна с шаровидным графитом, включая получение высокопрочного чугуна, подготовку расплава, контроль структуры и выпуск изделий по согласованным требованиям.
Подробнее о нас →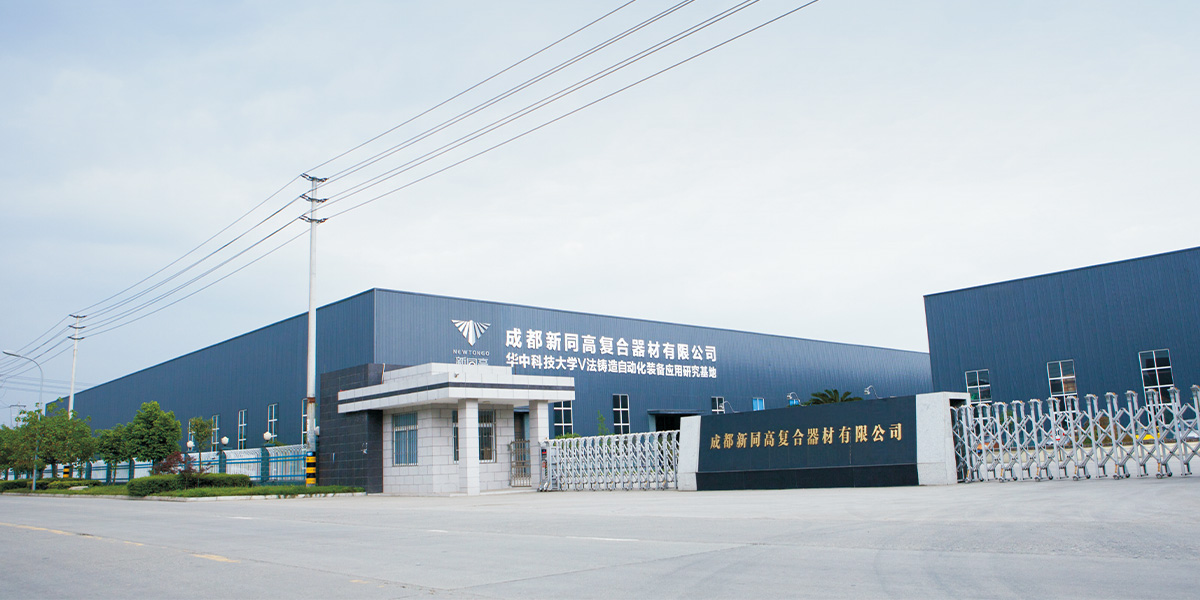
Профессиональные литейные технологии — залог надёжных индивидуальных решений
При решении задач, связанных со сложными конструкциями, нестандартными размерами и жёсткими условиями эксплуатации, мы опираемся на отработанные технологии применения материалов и литейное мастерство, предлагая индивидуальные решения для промышленного оборудования и муниципальной инфраструктуры, проверенные длительной практикой.
- Разработка по чертежам, образцам и условия эксплуатации, удовлетворение потребностей в изделиях сложной конструкции и нестандартном исполнении.
- Гибкое применение технологий литье в песчаные формы и работ с смоляными/глинистыми смесями для получения требуемой точности, эксплуатационных характеристик и стоимости.
- Компетенции в получение высокопрочного чугуна и подборе режимов под марку материала: мы обладаем богатым опытом производства высокопрочного чугуна с шаровидным графитом и можем предоставить профессиональные рекомендации по подбору технологических условий для разных марок — от лабораторных плавочных тестов до производственной стабильности.
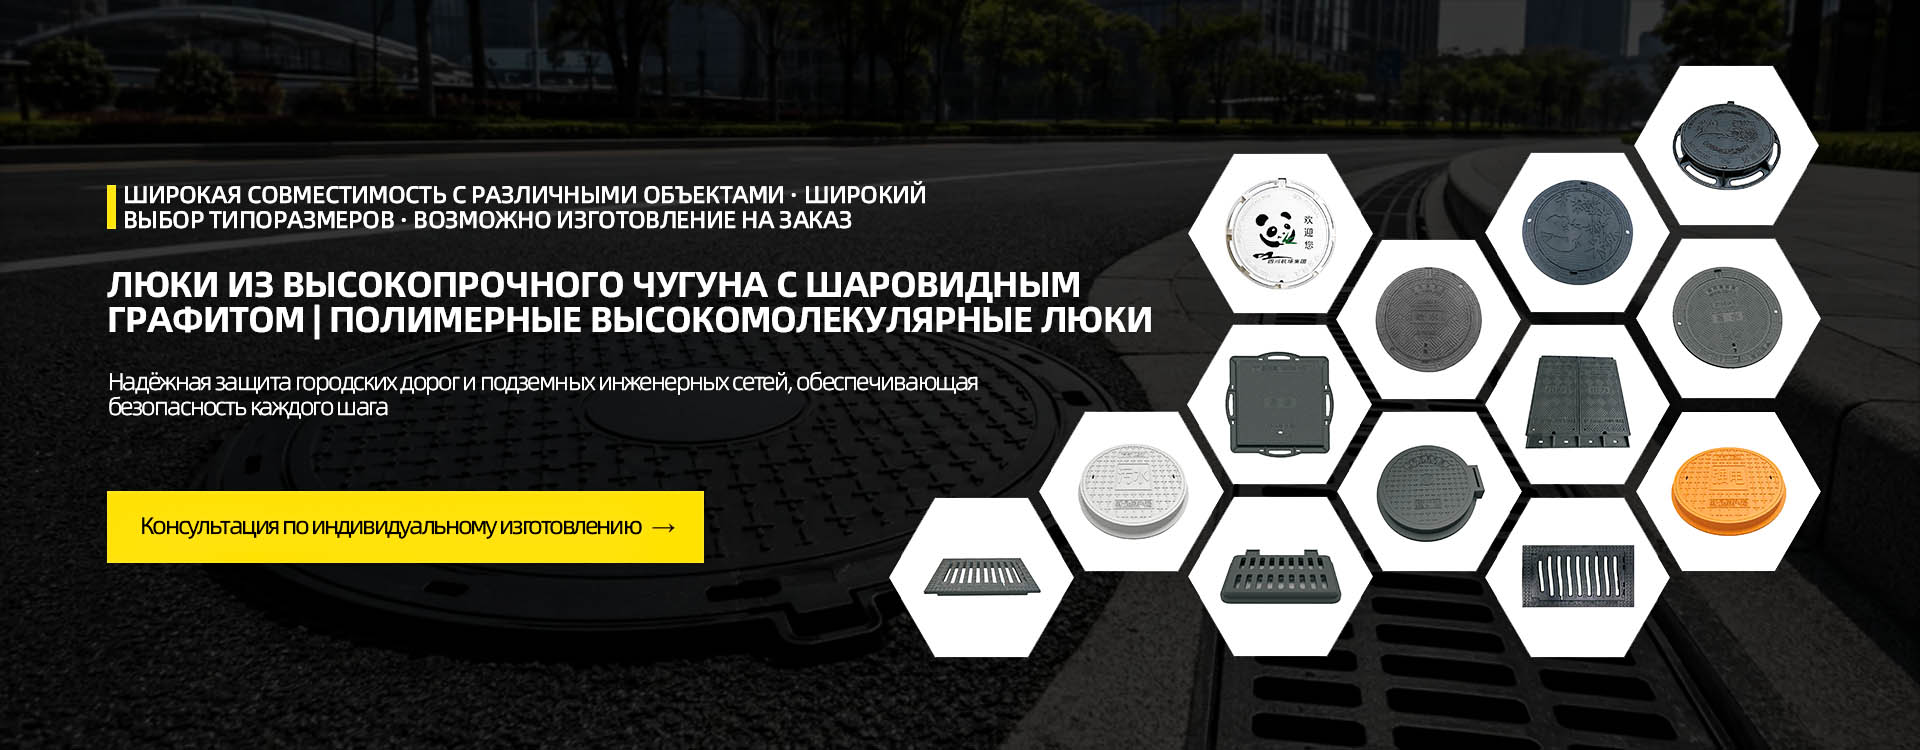
- Глубокая экспертиза в области применения серого чугуна, включая изготовление отливок из серого чугуна / литье серого чугуна, а также изготовление чугунных отливок из высокопрочного чугуна с шаровидным графитом и производство полимерных крышек люков.
Рекомендуемые товары
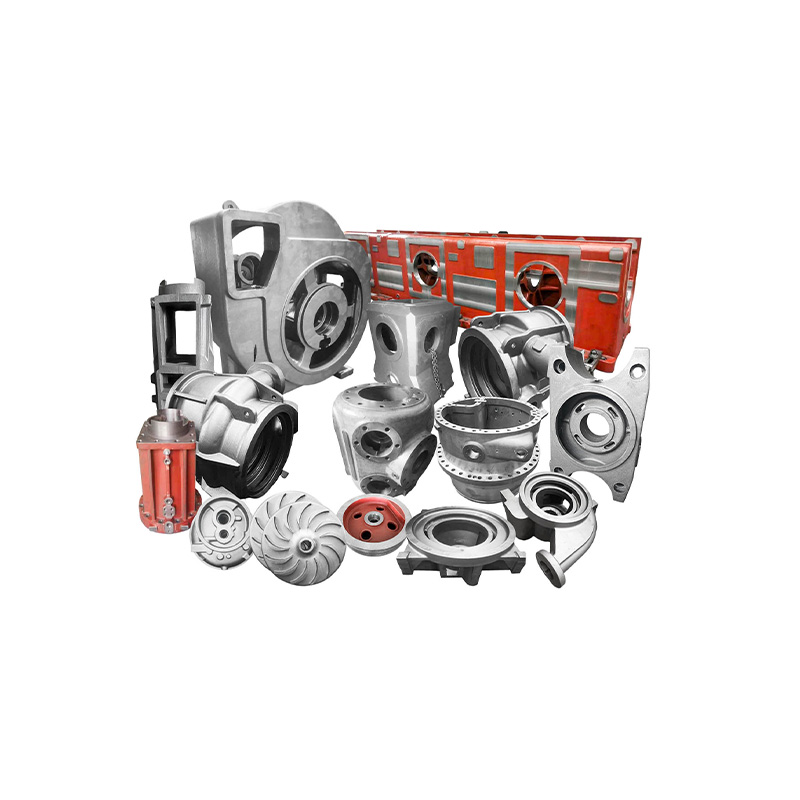
Отливки из серого чугуна
Описание продукции Изготовление отливок из серого чугуна по индивидуальному заказу Отливки из серого чугуна изготавливаются по индивидуальному заказу с применением технологии литья в смоляные песчаные формы и предназначены для формообразующего...
Подробнее
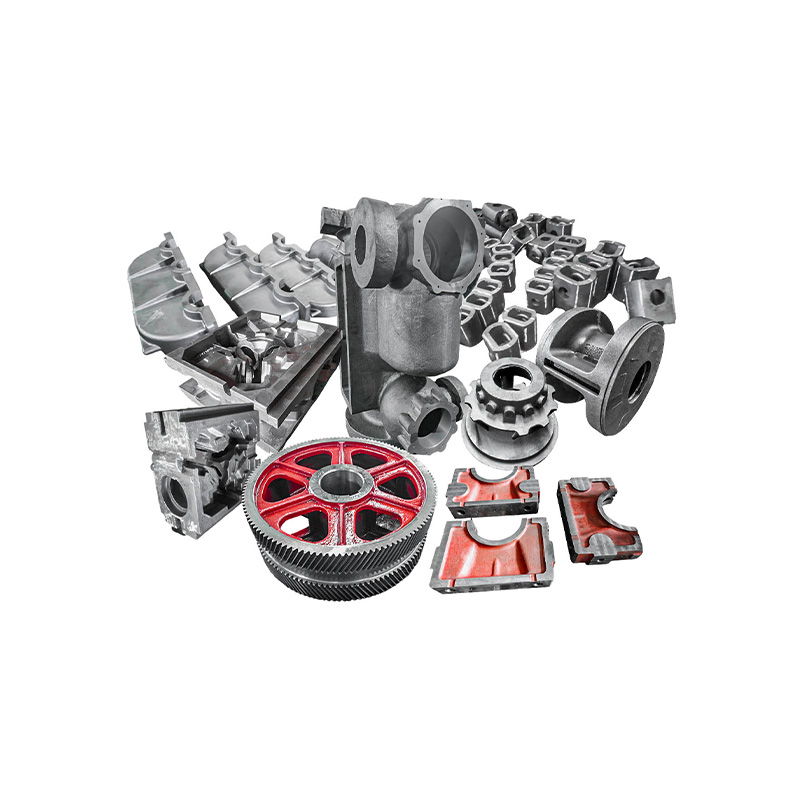
Отливки из высокопрочного чугуна с шаровидным графитом
Описание продукции Изготовление отливок из высокопрочного чугуна с шаровидным графитом по индивидуальному заказу Отливки из высокопрочного чугуна с шаровидным графитом изготавливаются по индивидуальному заказу с применением технологии литья...
Подробнее
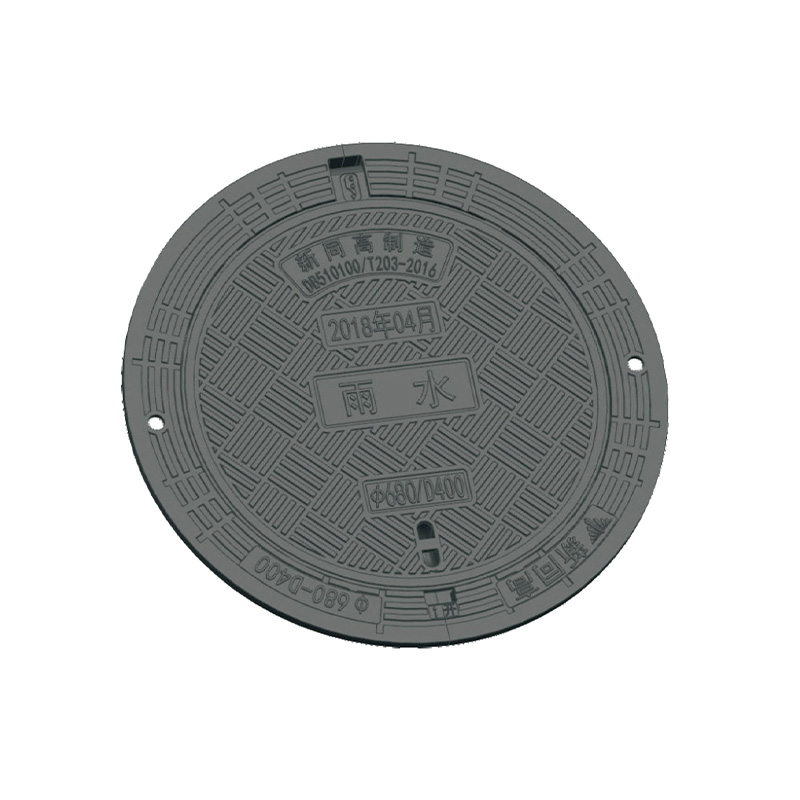
D400 Т-образный чугунный канализационный люк Ø680 с плавающей рамой, защитой от просадки и шарниром
Описание продукции Особенности и применение Этот круглый люк чугунный канализационный класса D400 изготовлен из высокопрочного чугуна с шаровидным графитом (ВЧШГ). По конструкции это канализационный люк типа Т с плавающей рамой, предназначенны...
Подробнее
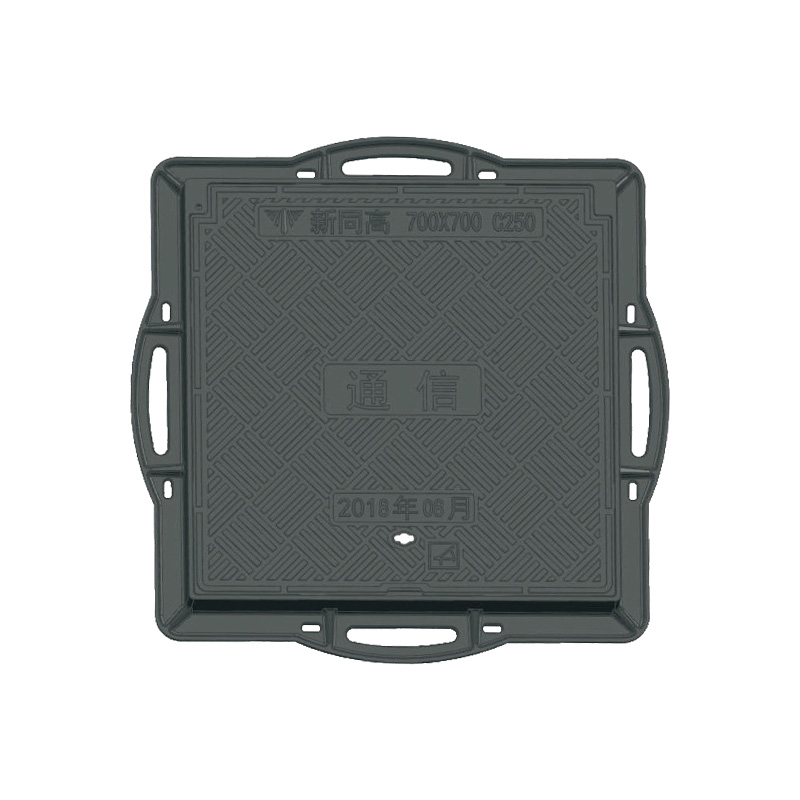
Квадратный люк из высокопрочного чугуна C250 700×700, тип Л, для телекоммуникационных колодцев
Описание продукции Квадратный чугунный люк C250 типа Л для телекоммуникационных колодцев Квадратный люк из высокопрочного чугуна C250 размером 700×700 мм предназначен для применения на телекоммуникационных объектах и других инженерных сооружен...
Подробнее
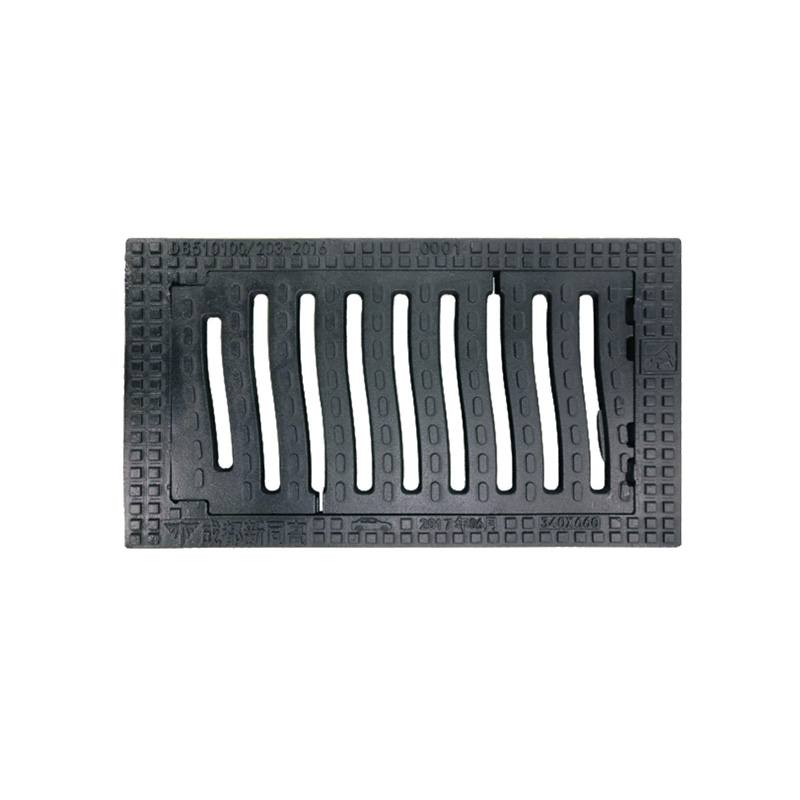
C250 Т-образная дождеприёмная решётка из высокопрочного чугуна 340×660 мм с защитой от просадки
Описание продукции Дождеприёмная решётка C250 из высокопрочного чугуна с шаровидным графитом (ВЧШГ) предназначена для эффективного отвода дождевой и талой воды с дорожных покрытий, парковок, промышленных площадок и других территорий с организов...
Подробнее
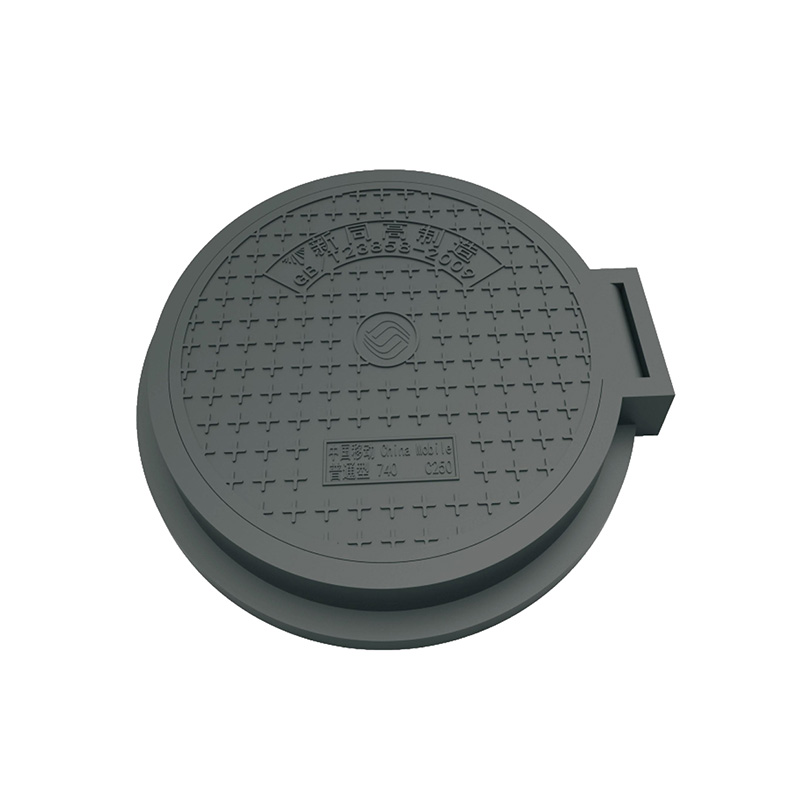
Полимерно-композитный люк C250 Ø770 мм типа Л для телекоммуникационных колодцев — изготовление на заказ
Описание продукции Полимерно-композитный люк C250 Ø770 мм типа Л предназначен для установки на телекоммуникационных колодцах, используемых для размещения и обслуживания подземных кабельных сетей. Конструкция включает крышку и соответствующую ра...
Подробнее
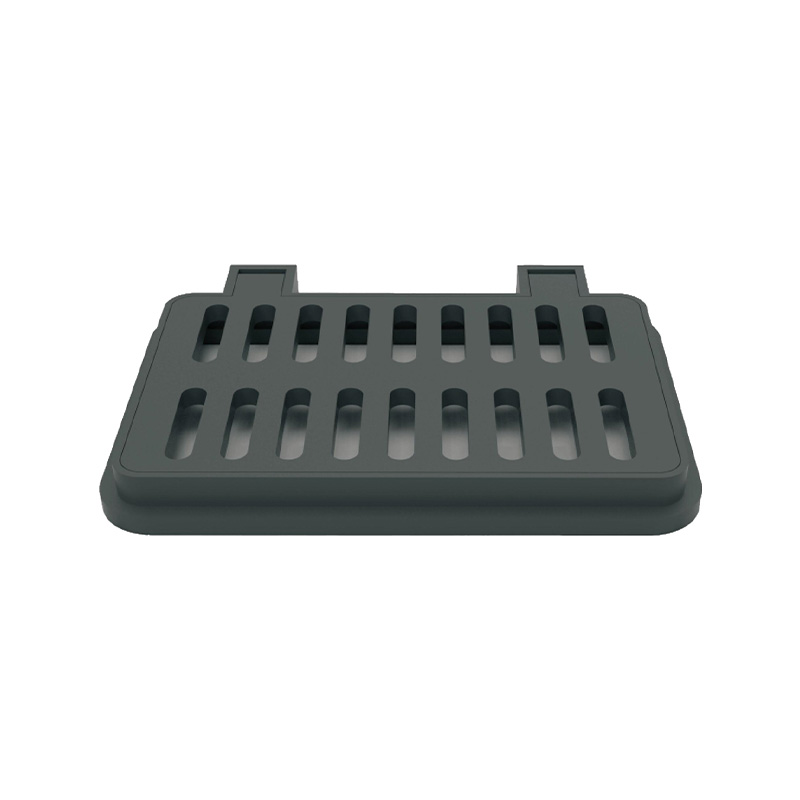
Полимерная высокомолекулярная водоотводная решётка 450×750 мм с рамой и предохранительными фиксаторами — изготовление на заказ
Описание продукции Полимерная высокомолекулярная дождеприёмная решётка 450×750 мм предназначена для сбора и отвода поверхностных вод на объектах наружного водоотведения. Изделие из композитного полимерного материала устойчиво к воздействию влаг...
Подробнее
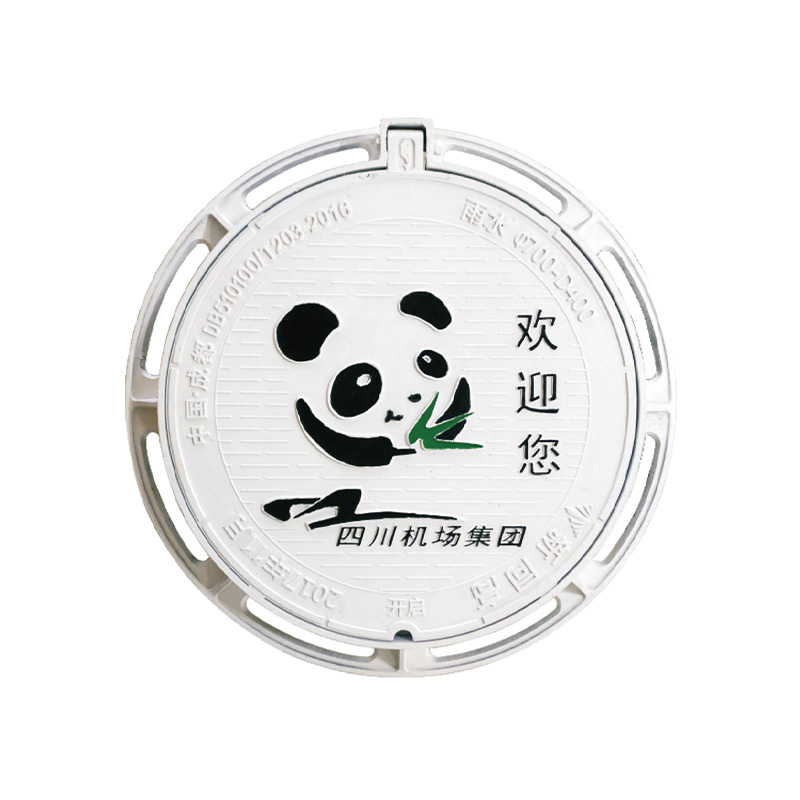
D400/700 Декоративный дождеприёмный люк L-типа из ВЧШГ с шарниром — изготовление на заказ
Описание продукции Декоративный дождеприёмный люк D400/700 L-типа из ВЧШГ Декоративный дождеприёмный люк D400/700 L-типа изготовлен из высокопрочного чугуна с шаровидным графитом (ВЧШГ) и оснащён шарниром для удобного открывания крышки. Он пре...
Подробнее
Области применения
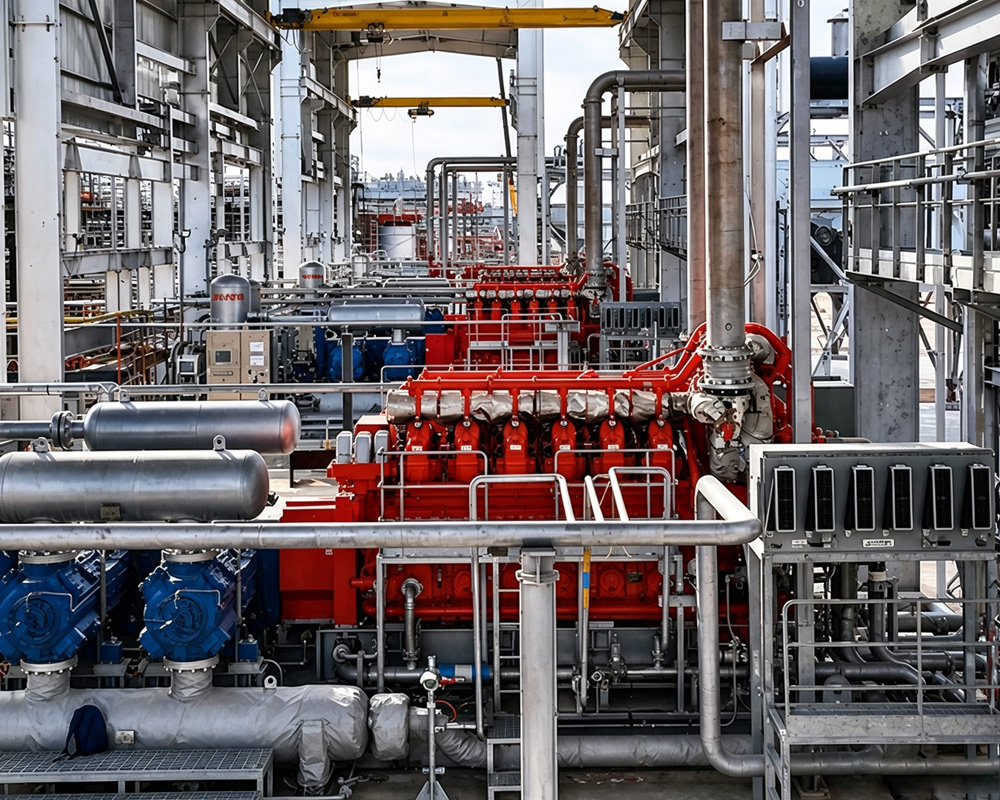
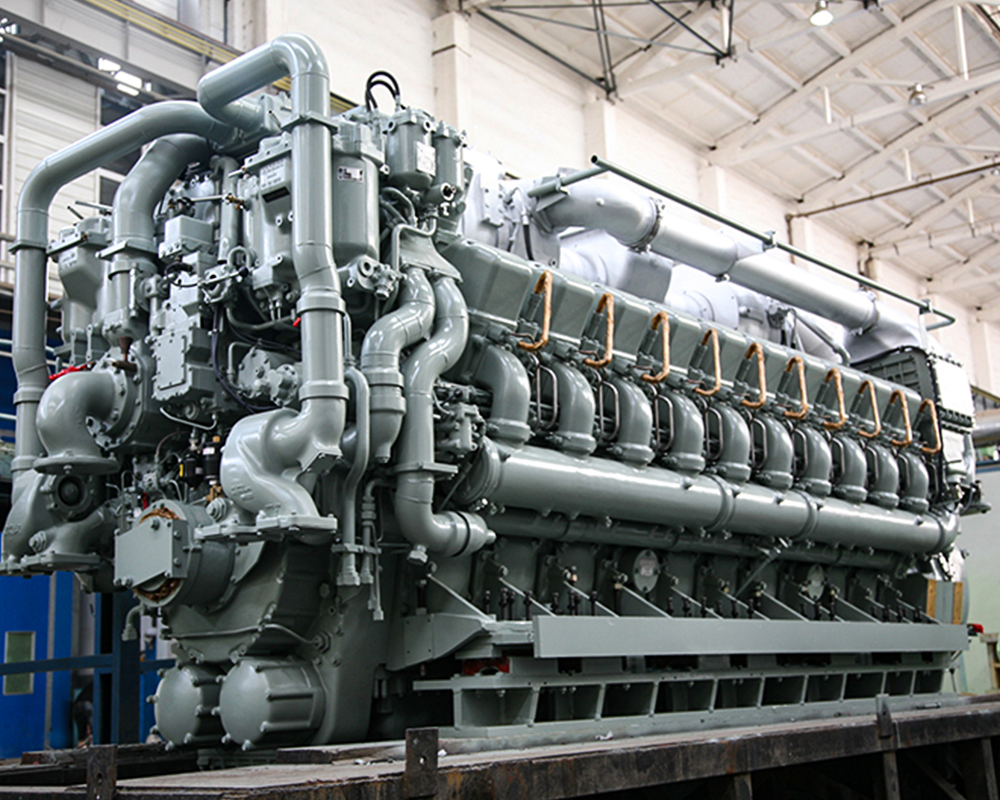
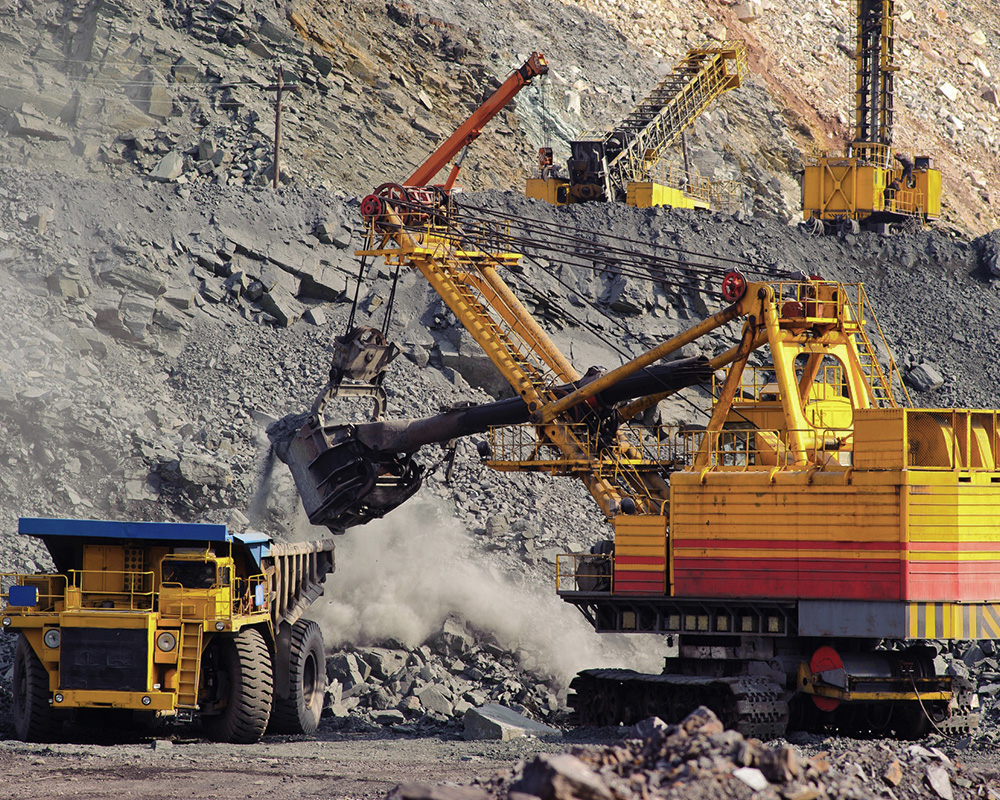
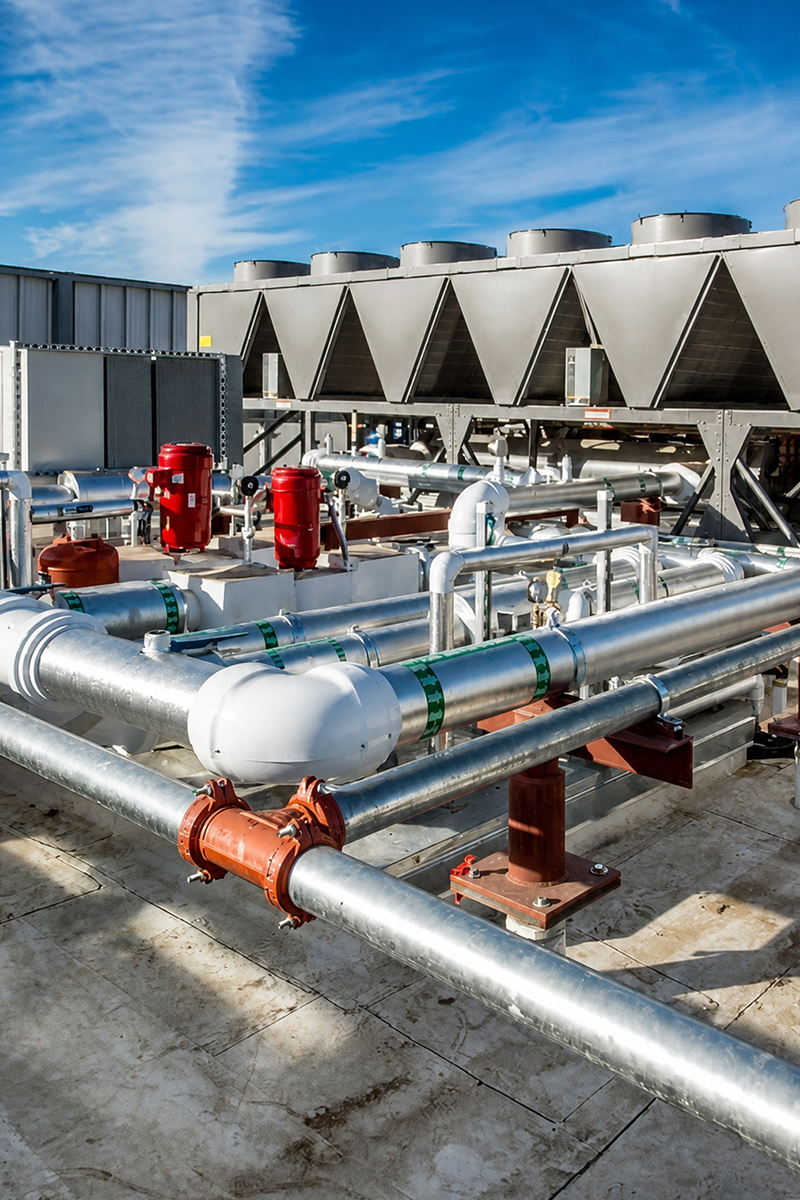
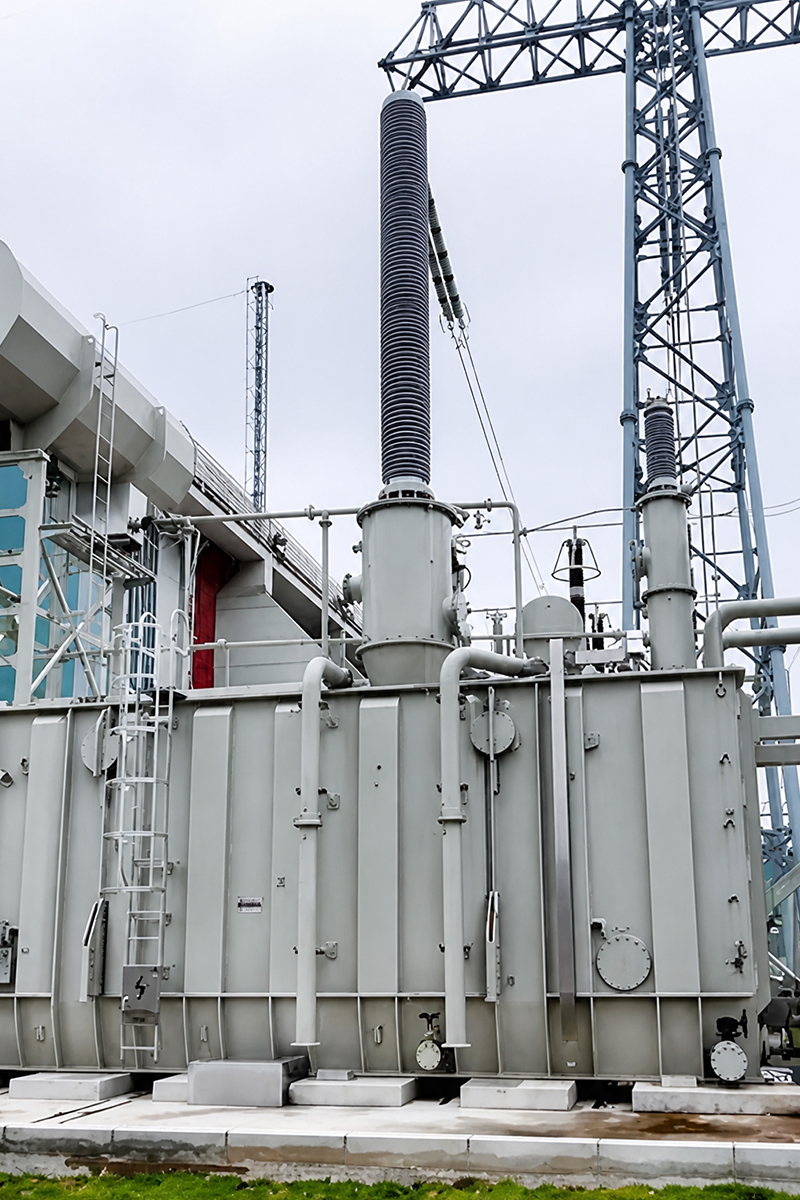
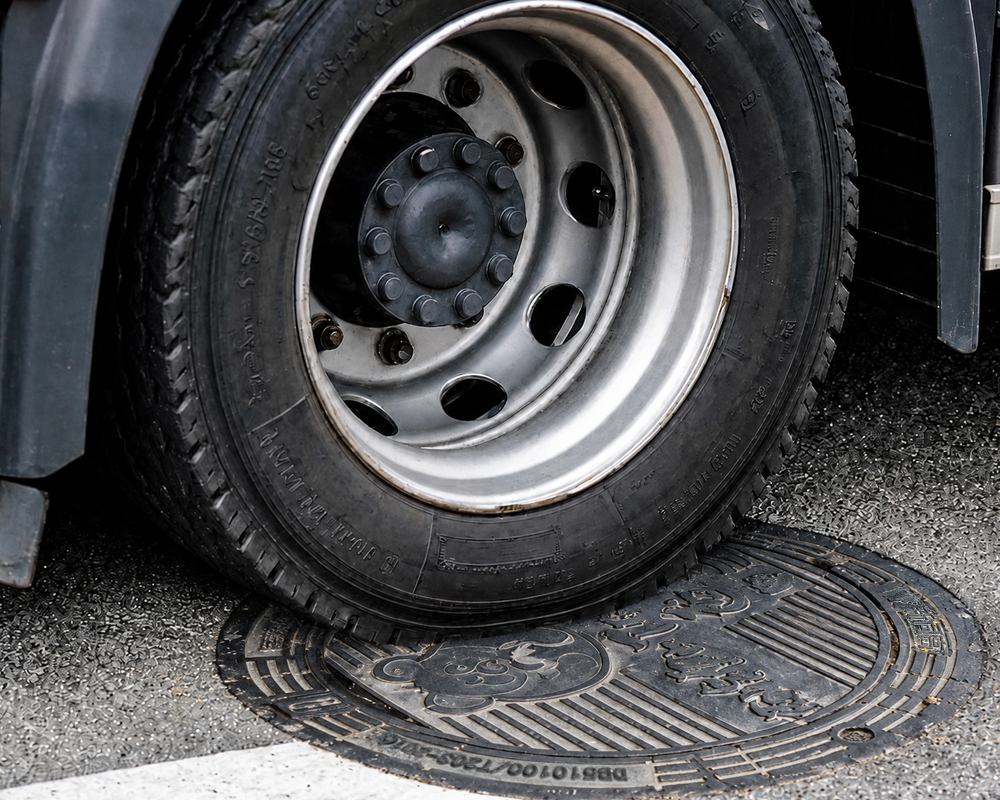
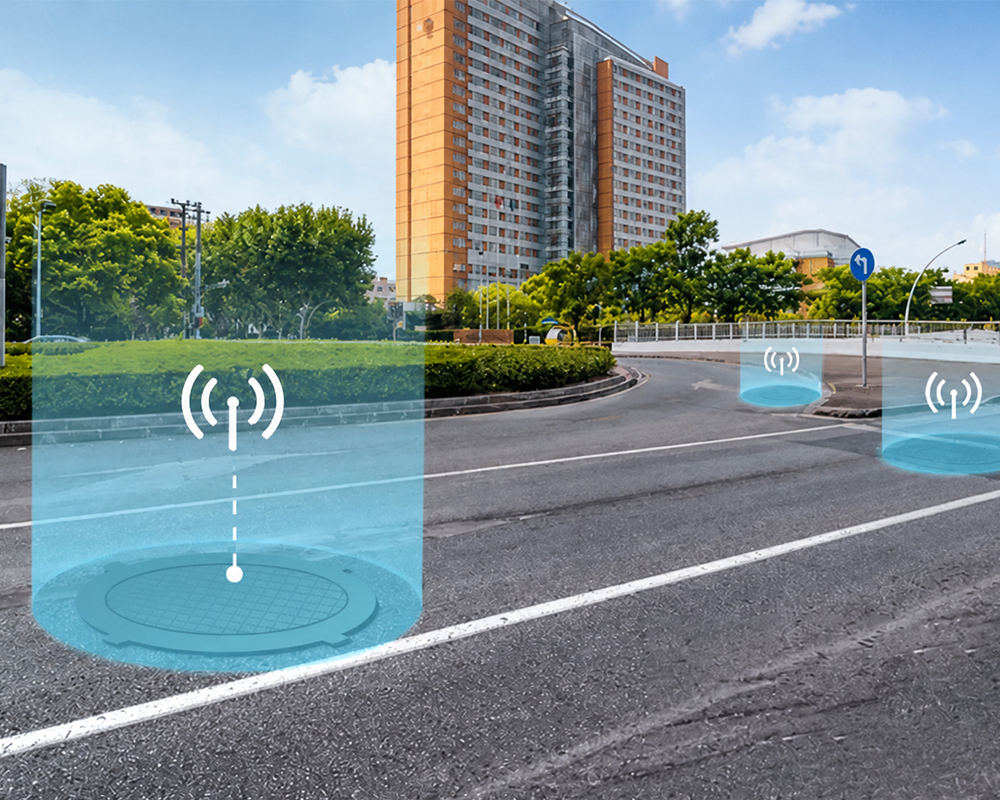
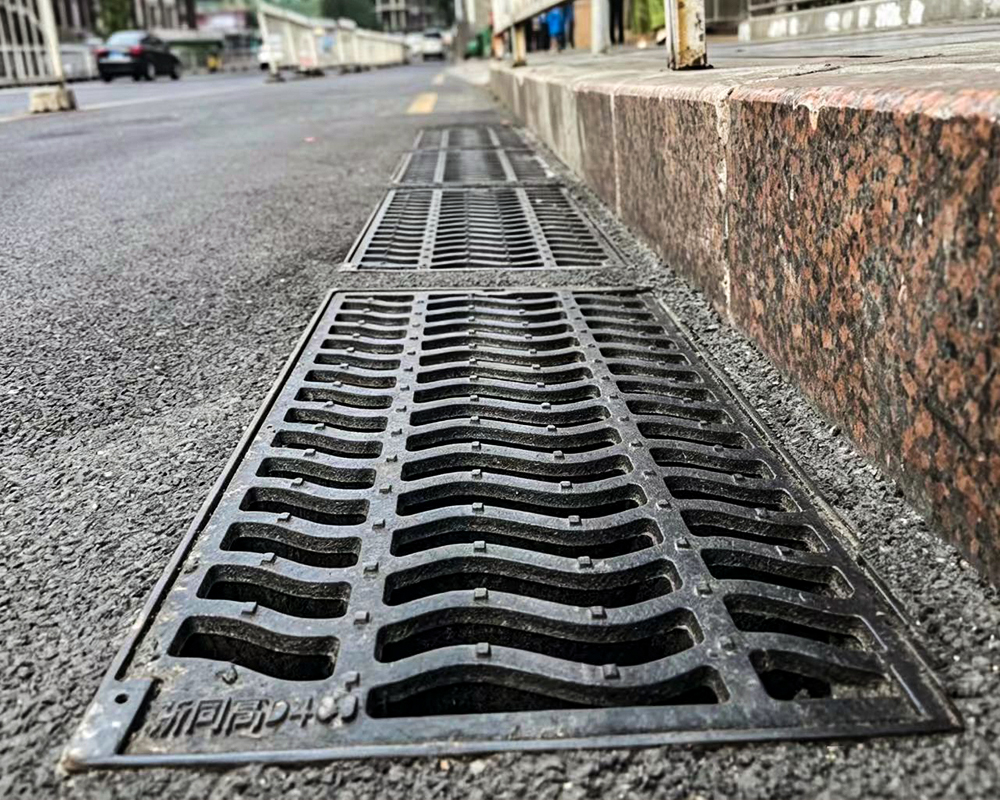
Часто задаваемые вопросы по международным услугам индивидуального литья
Корпус из ВЧШГ: производство и литье на заказ
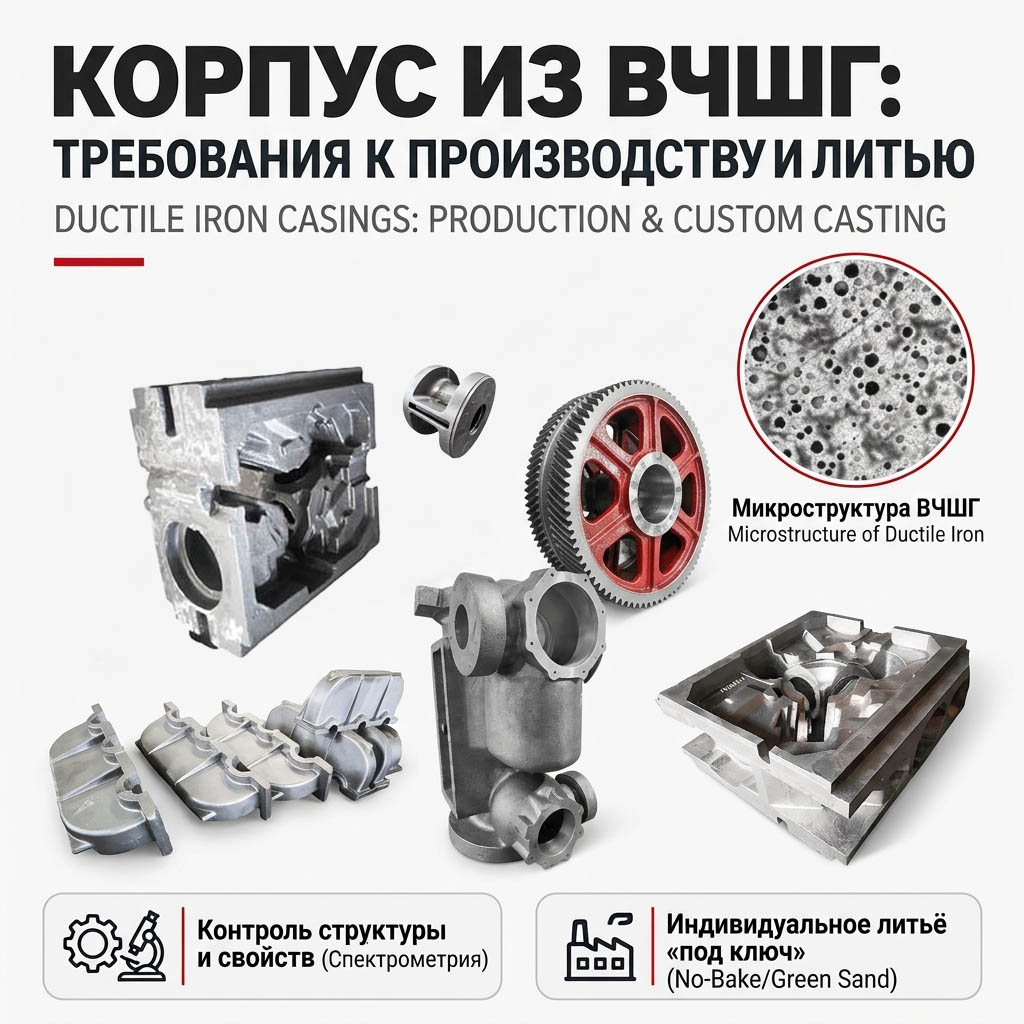
Корпус из ВЧШГ: инженерные требования к производству и литью на заказ Высокопрочный чугун с шаровидным графитом (ВЧШГ) стал одним из ключевых конструкционных материалов в современном машиностроении, гидравлике и инфраструктурном строительстве. Замена стальных литых деталей на корпус из ВЧШГ позволяет существенно снизить массу оборудования при сохранении высокой прочности, улучшить демпфирующие свойства конструкции и повысить коррозионную стойкость. Однако переход на этот материал требует строгого соблюдения технологий плавки, модифицирования и литья, так как малейшие отклонения в химическом составе или скорости охлаждения могут привести к образованию дефектов, критичных для ответственных узлов. Для промышленных предприятий и инжиниринговых компаний заказ литья из ВЧШГ — это не просто покупка заготовки, а сложный технологический процесс, включающий проектирование литниковой системы, выбор метода формовки и многоступенчатый контроль качества. В данной статье рассматриваются технические особенности производства корпусных деталей из высокопрочного чугуна, сравнение методов литья, требования к контролю качества и критерии выбора подрядчика для изготовления сложных отливок на заказ. Почему ВЧШГ выбирают для корпусных деталей: металлургические преимущества Традиционно корпусные детали насосов, редукторов, гидрораспределителей и компрессоров изготавливались из серого чугуна (СЧ) или углеродистой стали. Серый чугун обладает отличными литейными свойствами и дешевизной, но его механическая прочность ограничена пластинчатой формой графита, который действует как внутренние надрезы, снижая ударную вязкость. Сталь, напротив, прочна и пластична, но имеет худшие литейные свойства, высокую склонность к усадочным раковинам и низкие демпфирующие характеристики. ВЧШГ (в международной классификации — Spheroidal Graphite Iron, GGG или Ductile Iron) объединяет лучшие свойства обоих материалов. Ключевое отличие заключается в форме графитовых включений. В процессе плавки в расплав вводятся магниевые или цериевые модификаторы, которые заставляют графит кристаллизоваться в виде сфер (шаровидная форма). Это устраняет эффект «надреза», характерный для серого чугуна, и обеспечивает материалу следующие свойства: Высокая прочность на разрыв: Предел прочности ВЧШГ может достигать 400–900 МПа, что сопоставимо со многими марками конструкционной стали. Пластичность: Относительное удлинение составляет от 2% до 18% (в зависимости от марки, например, ВЧ 40, ВЧ 50, ВЧ 60), что позволяет деталям выдерживать динамические нагрузки без хрупкого разрушения. Демпфирующая способность: ВЧШГ лучше поглощает вибрации, чем сталь, что критически важно для корпусов насосов, двигателей и станков, снижая шум и износ подшипниковых узлов. Обрабатываемость: Благодаря шаровидному графиту, стружка при механической обработке ломается легче, чем у стали, что снижает износ режущего инструмента и повышает производительность финишной обработки корпуса. Герметичность: Правильно полученная структура ВЧШГ обеспечивает высокую плотность материала, что необходимо для корпусов, работающих под давлением жидкостей или газов. При проектировании нового оборудования инженеры все чаще заменяют сварные стальные корпуса на цельнолитые из ВЧШГ. Это позволяет исключить сварные швы — зоны концентрации напряжений и потенциальных мест утечек, а также упростить конструкцию за счет интеграции крепежных элементов и каналов непосредственно в литье. Технология производства: от плавки до модифицирования Производство качественного корпуса из ВЧШГ начинается не в литейном цехе, а в лаборатории металлургического контроля. Химический состав исходного сырья определяет будущую структуру отливки. Базовыми элементами являются железо, углерод (3.0–3.9%), кремний (1.8–2.8%), марганец, фосфор и сера. Содержание серы и фосфора должно быть минимальным, так как они ухудшают механические свойства и способствуют образованию хрупких фаз. Этап магниевого модифицирования Самым ответственным этапом является введение магния. Магний имеет низкую температуру кипения (около 1100°C), что значительно ниже температуры чугуна (1450–1500°C). При контакте с расплавом он мгновенно испаряется, создавая высокое давление. Чтобы обеспечить эффективное усвоение магния (обычно требуется остаточное содержание Mg 0.03–0.06%), применяются специальные технологии: Метод погружной ложки (Sandwich process): Расплав переливается через камеру, содержащую ферросилициймагний, покрытый слоем стали или чугуна для замедления реакции. Проволочная подача (Wire feeding): Проволока с модификатором подается непосредственно в поток металла при разливке. Этот метод обеспечивает более стабильный результат и меньшее образование шлака, что особенно важно для крупных корпусных деталей. Недостаточное количество магния приводит к образованию пластинчатого графита (структура серого чугуна), а избыток — к появлению карбидов и хрупкости. Поэтому каждая плавка должна сопровождаться экспресс-анализом. Инкубирование После модифицирования проводится инкубирование — введение ферросилиция для предотвращения отбела (образования цементита) в тонких сечениях корпуса и обеспечения равномерной ферритной или перлитной матрицы. Для толстостенных корпусов, где скорость охлаждения низкая, важно контролировать размер зерна, чтобы избежать сегрегации элементов в центре отливки. Методы формовки: выбор технологии под геометрию корпуса Выбор способа изготовления форм напрямую влияет на точность размеров, качество поверхности и себестоимость корпуса из ВЧШГ. В современной практике используются два основных подхода, каждый из которых имеет свою нишу применения. Литье в смоляные песчаные формы (Cold Box / No-Bake) Эта технология применяется для изготовления сложных, крупногабаритных и единичных корпусных деталей. Песок смешивается с термореактивной или холоднотвердеющей смолой, что позволяет создавать формы с высокой жесткостью и точностью геометрии. Преимущества для корпусных деталей: Высокая размерная точность (классы точности CT8–CT10 по ISO 8062), что снижает объем последующей механической обработки. Отличное качество поверхности, позволяющее получать сложные рельефы и тонкие стенки без риска пригара. Возможность изготовления крупных отливок массой от нескольких сотен килограммов до нескольких тонн. Гибкость: быстрая смена модельной оснастки, что идеально подходит для производства на заказ (jobbing foundry). Именно технология литья в смоляные формы часто используется для производства гидравлических корпусов, блоков цилиндров, корпусов насосов нестандартной конфигурации, где требуется высокая герметичность и сложная внутренняя геометрия каналов. Литье в глинистые песчаные формы (Green Sand Molding) Традиционный метод, использующий смесь песка, глины (бентонита) и воды. Форма уплотняется механическим или пневматическим способом. Этот метод экономически эффективен при серийном и массовом производстве. Область применения: Муниципальные люки, решетчатые элементы, стандартные фланцевые соединения. Детали, не требующие сверхвысокой точности обработки поверхностей, сопрягаемых с другими узлами. Серийные корпуса насосов и арматуры, где важна низкая себестоимость. Для обеспечения стабильности качества при литье в глинистые формы необходим строгий контроль влажности смеси и гранулометрического состава песка. Компания ООО Чэнду Ньютонго Композитное Оборудование использует дифференцированный подход: для сложных индивидуальных промышленных деталей применяется литье в смоляные формы, обеспечивающее высокую точность, тогда как для серийных муниципальных изделий (люков и решеток) используется литье в глинистые формы, что позволяет оптимизировать затраты и масштабировать производство. Проектирование литниковой системы и предотвращение дефектов Корпусные детали из ВЧШГ склонны к специфическим дефектам, связанным с расширением графита при кристаллизации. При затвердевании чугуна выделяющийся графит увеличивает объем отливки, что может компенсировать усадку металла. Однако, если процесс не контролируется, это приводит к образованию микроусадок, рыхлот или деформации геометрии. Ключевые дефекты и методы борьбы с ними Дефект Причина возникновения Метод предотвращения Усадочные раковины Недостаточное питание толстых сечений корпуса during кристаллизации. Правильный расчет литниковой системы, использование холодильников, оптимизация толщины стенок. Газовая пористость Выделение газов из влаги формы или чрезмерное содержание магния. Контроль влажности формовочной смеси, использование вентиляционных каналов, снижение содержания серы перед модифицированием. Шлаковые включения Попадание оксидных пленок (MgO, SiO2) в полость формы. Использование керамических фильтров в литниковой системе, тщательная очистка ковша, правильный угол наклона литников. Отбел (карбиды) Слишком быстрое охлаждение тонких стенок или недостаток инкулятора. Оптимизация состава инкулятора, использование теплоизоляционных покрытий для форм. Современное моделирование процессов литья (например, в программных комплексах Magmasoft или ProCAST) позволяет еще на этапе проектирования предсказать зоны риска и скорректировать конструкцию литниковой системы. Это особенно важно при изготовлении крупных корпусов компрессоров или насосов, где цена брака крайне высока. Контроль качества: от спектрометрии до нагрузочных испытаний Для ответственных применений, таких как гидравлика или энергетическое машиностроение, визуального осмотра недостаточно. Производственный цикл должен включать многоуровневую систему контроля, соответствующую международным стандартам ISO 9001 и отраслевым нормативам (GB/T 1348-2019, EN 1563). Химический и структурный анализ Каждая плавка подвергается спектральному анализу для подтверждения химического состава. Использование прямого считывания спектрометров (например, оборудования OBLF производства Германии) позволяет получить точные данные по содержанию углерода, кремния, магния и примесей за несколько минут. Параллельно проводится металлографический анализ шлифов, чтобы подтвердить процентное содержание шаровидного графита (должно быть не менее 90% для высоких марок) и тип металлической матрицы (феррит, перлит или их смесь). Механические испытания От каждой партии отливок отливаются контрольные образцы (пробы), из которых изготавливаются стандартные тест-бары. Они подвергаются испытаниям на растяжение для определения предела прочности и относительного удлинения, а также на ударную вязкость (при необходимости). Для корпусов, работающих под давлением, критически важным является испытание на герметичность. Каждая деталь может проходить гидроиспытания давлением, превышающим рабочее в 1.5 раза, чтобы исключить наличие сквозных микропор. В компании ООО Чэнду Ньютонго Композитное Оборудование система контроля качества включает не только лабораторные тесты сырья, но и функциональные испытания готовой продукции. Например, муниципальные люки проходят испытания на интеллектуальном прессе на соответствие нагрузочным классам (C250, D400), что подтверждает их способность выдерживать эксплуатационные нагрузки. Такой же принцип применим и к промышленным корпусам: соблюдение жестких регламентов на всех этапах — от плавки до финального контроля — гарантирует стабильность характеристик. Применение корпусов из ВЧШГ в различных отраслях Благодаря сочетанию прочности, износостойкости и коррозионной устойчивости, корпуса из ВЧШГ находят применение в широком спектре отраслей: Гидравлика и пневматика: Корпуса гидрораспределителей, насосных станций, гидроцилиндров. Высокая плотность материала предотвращает утечки рабочей жидкости под высоким давлением. Насосостроение: Корпуса центробежных насосов для воды, сточных вод и агрессивных сред. ВЧШГ часто покрывается эпоксидными составами для дополнительной защиты. Энергетика и компрессоры: Корпуса редукторов, компрессорные блоки. Демпфирующие свойства чугуна снижают вибрацию и шум агрегата. Строительство и инфраструктура: Хотя здесь чаще используются стандартные изделия, такие как люки и решетки, принципы литья аналогичны. Регулируемые антипросадочные люки D400 диаметром 780 мм, производимые из ВЧШГ, демонстрируют, как материал обеспечивает долговечность в условиях интенсивного дорожного движения. Горнодобывающая промышленность: Корпуса мельниц, дробилок и пульповодов, где требуется устойчивость к абразивному износу. Как выбрать подрядчика для литья корпусов на заказ Заказ литья из ВЧШГ — это стратегическое решение для производственной компании. Ошибки в выборе поставщика могут привести к срыву сроков сборки оборудования и рекламациям со стороны конечных клиентов. При оценке потенциального партнера следует обращать внимание на следующие аспекты: Технологическая оснащенность: Наличие собственного модельного участка, возможности изготовления форм по разным технологиям (смоляные/глинистые) и современного плавильного оборудования (индукционные печи с автоматическим контролем температуры). Лабораторная база: Возможность проведения полного цикла входного и выходного контроля (спектрометрия, металлография, мехиспытания). Отсутствие собственной лаборатории означает зависимость от сторонних услуг и увеличение сроков проверки качества. Опыт в конкретной номенклатуре: Литье тонкостенных корпусов отличается от литья массивных станин. Важно, чтобы у производителя был успешный опыт изготовления деталей, аналогичных вашему заказу. Сертификация и стандарты: Соответствие системы менеджмента качества стандартам ISO 9001, экологическим стандартам ISO 14001 и стандартам безопасности ISO 45001 является базовым требованием для международных поставок. Инженерная поддержка: Способность поставщика участвовать в доработке чертежей, предлагать оптимизацию конструкции для улучшения литейных свойств (DFM — Design for Manufacturing) и рассчитывать литниковые системы. Компания ООО Чэнду Ньютонго Композитное Оборудование, основанная в 2007 году в городе Чэнду, реализует комплексный подход к выполнению заказов «под ключ». Предприятие объединяет технологическую точность и строгий контроль, обладая 13-летним опытом работы в отрасли и статусом высокотехнологичного предприятия Китая. Наличие двух специализированных производственных центров позволяет гибко переключаться между изготовлением сложных индивидуальных деталей из смоляных форм и серийным выпуском стандартизированной продукции. Благодаря автоматизированной ERP-системе управления производством и использованию передового испытательного оборудования, компания обеспечивает надежную поставку продукции в более чем 20 стран мира, гарантируя соответствие как национальным стандартам КНР, так и европейским нормативам EN. Часто задаваемые вопросы (FAQ) о литье из ВЧШГ Какова максимальная масса корпуса, который можно отлить из ВЧШГ? Технологические возможности зависят от оборудования завода. Современные предприятия могут отливать детали массой от нескольких килограммов до 50–100 тонн. Для средних машиностроительных задач наиболее распространен диапазон от 10 кг до 5 тонн. Можно ли сваривать корпуса из ВЧШГ при ремонте? Сварка ВЧШГ возможна, но затруднена из-за склонности материала к образованию трещин в зоне термического влияния. Требуется предварительный подогрев детали, использование специальных никелевых или медно-никелевых электродов и последующая термообработка. Чаще же дефектные участки завариваются с применением холодных технологий или детали бракуются, если дефект критичен. В чем разница между ВЧШГ и серым чугуном для корпуса насоса? Корпус из серого чугуна дешевле и лучше гасит вибрации, но менее прочен и хрупок. Для насосов низкого давления и больших габаритов часто используют серый чугун. Для высоконапорных насосов, компактных конструкций и условий с возможными гидроударами предпочтителен ВЧШГ благодаря своей пластичности и более высокому пределу прочности. Какие стандарты регулируют качество ВЧШГ? В России и СНГ основным стандартом является ГОСТ 7293-81 (марки ВЧ 40, ВЧ 50 и др.). В Китае действуют стандарты GB/T 1348-2019. В Европе — EN 1563, в США — ASTM A536. При заказе экспорта важно четко указывать требуемый стандарт в технической документации, так как требования к содержанию примесей и методам испытаний могут различаться. Заключение Изготовление корпуса из ВЧШГ на заказ — это высокотехнологичный процесс, требующий глубокого понимания металлургии, литейного дела и механики материалов. Правильный выбор технологии формовки, точный контроль процесса модифицирования и строгая система качества позволяют получать детали, превосходящие по характеристикам стальные аналоги при меньшей стоимости производства. Для промышленных предприятий сотрудничество с проверенным литейным партнером, таким как ООО Чэнду Ньютонго Композитное Оборудование, способным обеспечить полный цикл от проектирования до поставки сертифицированной продукции, становится ключевым фактором конкурентоспособности выпускаемого оборудования.
Производство и цена отливки из серого чугуна с доставкой по России
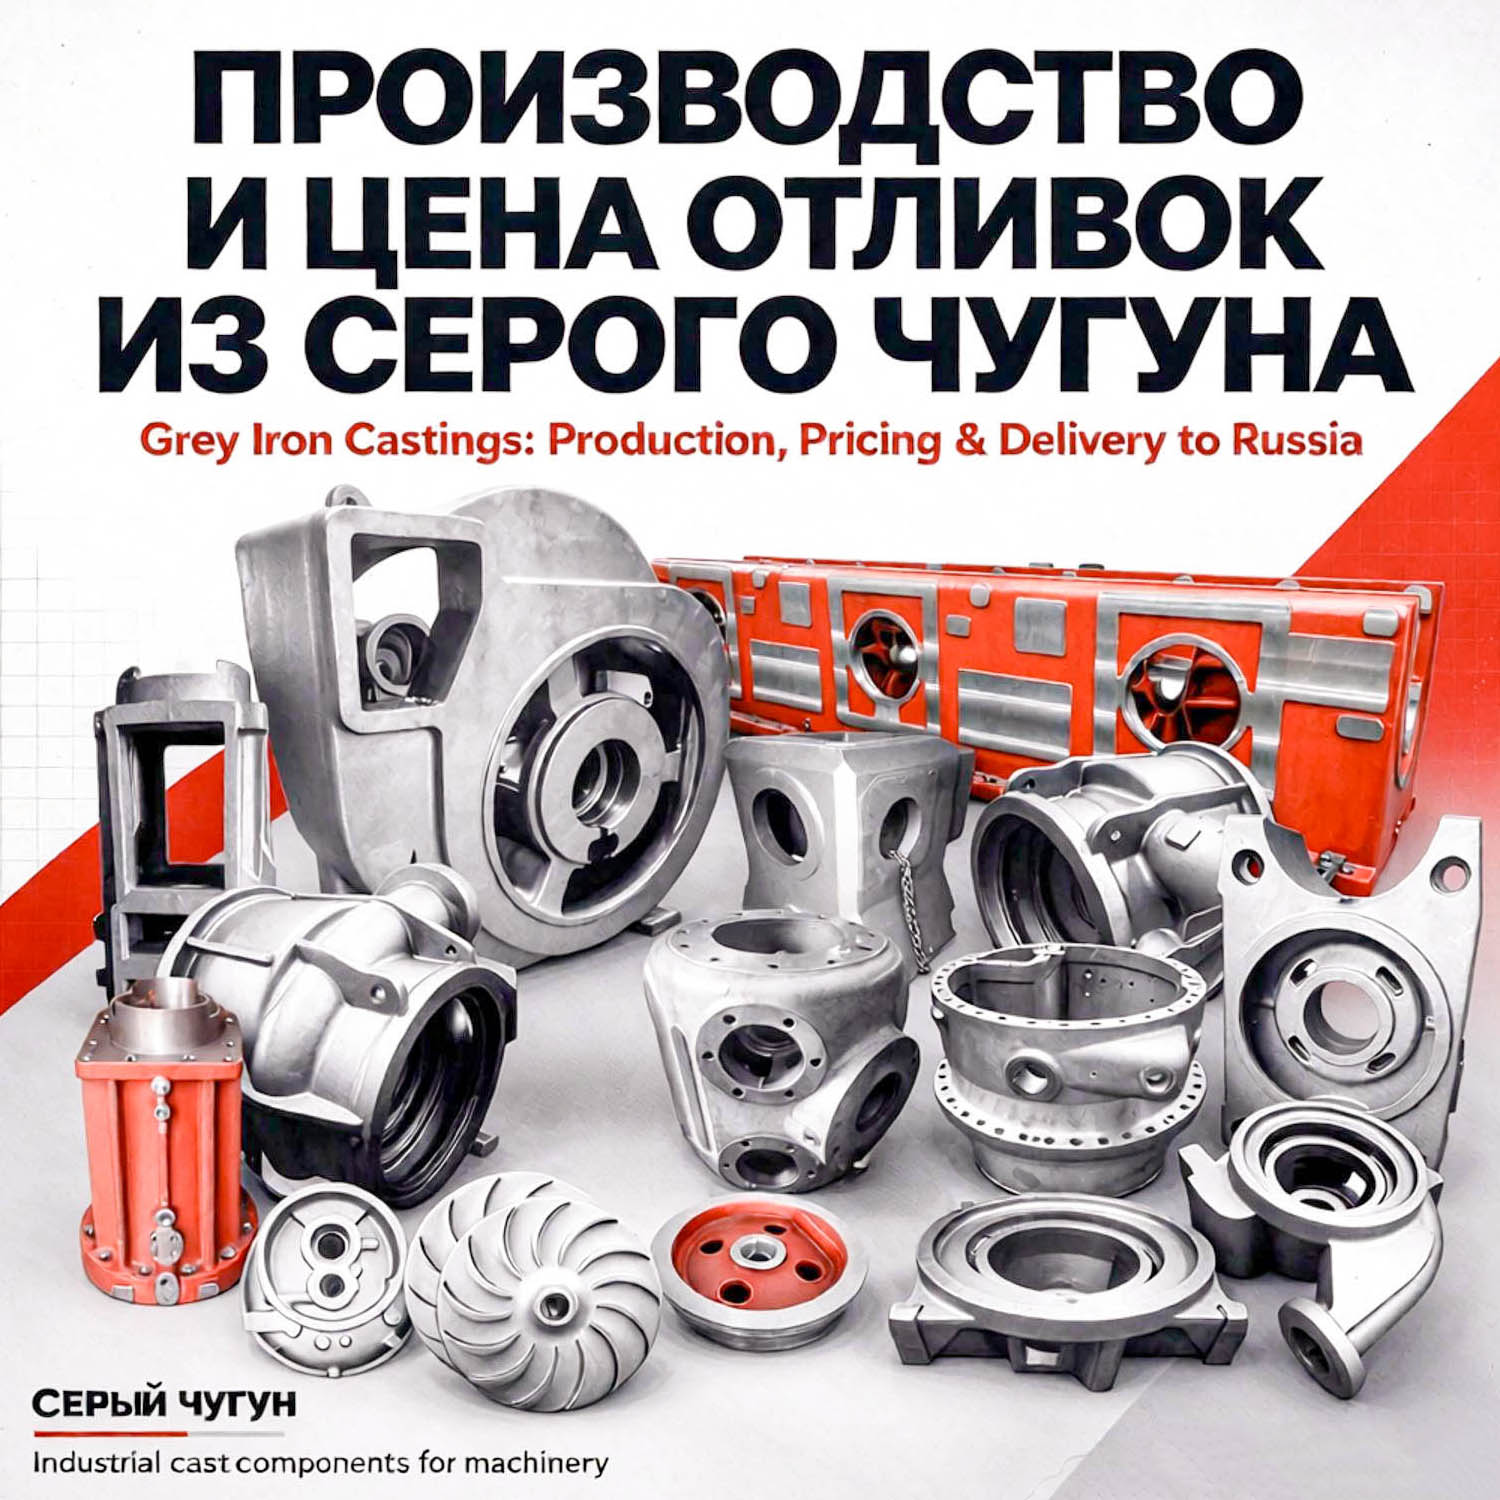
содержание Отливки из серого чугуна: производство, ценообразование и логистика поставок в Россию Технологические особенности производства отливок из серого чугуна Факторы, формирующие цену на отливки из серого чугуна Сравнение серого чугуна с альтернативными материалами Применение отливок из серого чугуна в промышленности Система контроля качества и сертификация Логистика и доставка отливок в Россию Часто задаваемые вопросы (FAQ) Заключение и рекомендации по выбору поставщика Отливки из серого чугуна: производство, ценообразование и логистика поставок в Россию Серый чугун остается одним из наиболее востребованных конструкционных материалов в современном машиностроении благодаря уникальному сочетанию литейных свойств, демпфирующей способности и экономической эффективности. Отливки из серого чугуна широко применяются в производстве корпусов насосов, редукторов, станочных станин, элементов трубопроводной арматуры и деталей автомобильной промышленности. Ключевой особенностью этого материала является наличие графита в пластинчатой форме, что обеспечивает превосходную обрабатываемость резанием и способность гасить вибрации, критически важную для высокоточного оборудования. Для российских промышленных предприятий в 2026 году актуальность вопроса снабжения качественными чугунными компонентами возрастает на фоне необходимости оптимизации производственных цепочек. Выбор надежного поставщика, способного обеспечить стабильное качество металла, соблюдение геометрических допусков и своевременную доставку, становится стратегической задачей. Компания ООО «Чэнду Ньютонго Композитное Оборудование», обладающая более чем 13-летним опытом в литейном производстве, предлагает комплексные решения по изготовлению деталей из серого чугуна любой сложности, сочетая традиционные технологии с современным контролем качества. Технологические особенности производства отливок из серого чугуна Процесс изготовления качественных чугунных деталей требует строгого контроля на каждом этапе — от подготовки шихты до финишной обработки. Серый чугун (марки СЧ15, СЧ20, СЧ25 и аналоги по международным стандартам) чувствителен к скорости охлаждения и химическому составу расплава. Нарушение технологического режима может привести к образованию структурных дефектов, таких как отбел (появление цементита вместо графита), газовые раковины или усадочные трещины. Методы формообразования и их влияние на качество Выбор технологии литья напрямую определяет точность размеров, качество поверхности и себестоимость готовой продукции. В практике ООО «Чэнду Ньютонго Композитное Оборудование» применяются два основных метода, адаптированных под различные типы заказов: Литье в смоляные песчаные формы (Cold Box / No-Bake). Этот метод используется для изготовления сложных промышленных деталей с высокими требованиями к геометрической точности. Смоляные смеси обеспечивают высокую жесткость формы, что минимизирует отклонения размеров при заливке металла. Поверхность отливок получается гладкой, что снижает объем последующей механической обработки. Данный подход идеален для серийного производства корпусных деталей, фланцев и сложных узлов. Литье в глинистые песчаные формы (Green Sand). Традиционная и экономически эффективная технология, применяемая для массового производства. Она позволяет быстро изготавливать формы и обеспечивает хорошую газопроницаемость. Хотя точность этого метода ниже, чем у смоляных форм, он незаменим для крупногабаритных изделий и деталей, где допуски не являются критическими. Инженерный опыт показывает, что для деталей, работающих в условиях циклических нагрузок, критически важна однородность структуры металла. Использование автоматизированных линий приготовления формовочных смесей позволяет исключить человеческий фактор и обеспечить стабильность параметров формы от отливки к отливке. Контроль химического состава и плавка Качество серого чугуна определяется содержанием углерода, кремния, марганца, серы и фосфора. Для достижения требуемых механических свойств (предела прочности на растяжение и твердости по Бринеллю) необходимо точное управление процессом модифицирования. На предприятии ООО «Чэнду Ньютонго Композитное Оборудование» контроль состава расплава осуществляется с помощью спектрометра прямого считывания OBLF (Германия). Это оборудование позволяет проводить экспресс-анализ металла непосредственно перед разливкой, корректируя состав добавлением ферросплавов в реальном времени. Такой подход гарантирует соответствие отливок заявленным маркам чугуна и исключает риск поставки партии с непредсказуемыми механическими свойствами. Каждая плавка сопровождается паспортом качества, фиксирующим химический состав и результаты пробных испытаний. Факторы, формирующие цену на отливки из серого чугуна Стоимость чугунных отливок не является фиксированной величиной и зависит от множества технических и логистических параметров. Понимание этих факторов позволяет закупщикам грамотно формировать бюджет и избегать скрытых расходов. Фактор ценообразования Влияние на стоимость Комментарий инженера Сложность геометрии Высокое Наличие внутренних полостей, тонких стенок и сложных поверхностей требует разработки многоразъемных моделей и использования стержней, что удорожает подготовку производства. Вес и габариты детали Среднее/Высокое Цена обычно рассчитывается за килограмм готовой продукции. Крупные отливки требуют больше металла и энергии на плавку, но могут иметь меньшую долю затрат на обработку. Требования к точности (допуски) Высокое Ужесточение допусков (например, по классу точности CT7-CT9) necessitates использование более дорогих методов литья и увеличивают процент брака, что закладывается в цену. Объем партии Критическое При малых сериях затраты на изготовление модельной оснастки распределяются на небольшое количество изделий, значительно повышая unit cost. При крупных сериях цена снижается за счет эффекта масштаба. Последующая обработка Среднее Необходимость термической обработки (отжиг для снятия напряжений) или механической обработки поверхностей увеличивает итоговую стоимость. Логистика и упаковка Зависит от расстояния Доставка в Россию включает таможенные процедуры, страхование и транспортные расходы. Правильная упаковка предотвращает повреждения и снижает риски рекламаций. Важно отметить, что экономия на качестве модельной оснастки или контроле сырья часто приводит к росту затрат на этапе механической обработки у конечного потребителя. Дефекты литья, такие как раковины или непровары, могут стать причиной брака дорогостоящих узлов на сборочной линии заказчика. Сравнение серого чугуна с альтернативными материалами При проектировании узлов машин инженеры часто стоят перед выбором между серым чугуном, высокопрочным чугуном с шаровидным графитом (ВЧШГ) и стальным литьем. Каждый материал имеет свои преимущества и ограничения, обусловленные микроструктурой. Характеристика Серый чугун (СЧ) Высокопрочный чугун (ВЧШГ) Стальное литье Микроструктура графита Пластинчатая Шаровидная Отсутствует (феррит/перлит) Прочность на растяжение Низкая/Средняя Высокая Очень высокая Демпфирующая способность Отличная (гасит вибрации) Хорошая Низкая Обрабатываемость резанием Отличная (графит работает как смазка) Хорошая Сложная (высокий износ инструмента) Литейные свойства Высокая жидкотекучесть, малая усадка Средние Низкая жидкотекучесть, большая усадка Стоимость сырья и производства Низкая Средняя/Высокая Высокая Типичное применение Станины, корпуса, блоки цилиндров Коленвалы, трубы, нагруженные детали Корпуса высокого давления, турбины Инженерная рекомендация: Если деталь работает преимущественно на сжатие и подвержена вибрациям (например, основание станка или корпус редуктора), серый чугун является безальтернативным выбором по критерию «цена/эффективность». Однако для деталей, испытывающих ударные нагрузки или высокое растяжение, следует рассматривать ВЧШГ или сталь. Попытка заменить серый чугун сталью в ненагруженных узлах приведет к неоправданному удорожанию продукта и ухудшению его виброакустических характеристик. Применение отливок из серого чугуна в промышленности Универсальность серого чугуна обеспечивает его присутствие в большинстве отраслей тяжелой и легкой промышленности. Рассмотрим конкретные примеры применения, где материал раскрывает свой потенциал. Станкостроение и тяжелое машиностроение Станины токарных, фрезерных и шлифовальных станков изготавливаются исключительно из серого чугуна (марки СЧ20–СЧ35). Главная причина — способность материала поглощать энергию вибраций, возникающих при резании металла. Это обеспечивает высокую точность обработки деталей. Кроме того, чугун обладает высокой износостойкостью направляющих поверхностей, особенно после поверхностной закалки. Насосное и компрессорное оборудование Корпуса центробежных насосов, крыльчатки и фланцы подвергаются постоянному воздействию давления и агрессивных сред. Серый чугун обладает хорошей коррозионной стойкостью в воде и многих химических растворах. Герметичность отливок, обеспечиваемая правильной технологией литья, критична для предотвращения утечек. ООО «Чэнду Ньютонго Композитное Оборудование» производит корпуса насосов с соблюдением строгих требований к гидравлическим испытаниям, гарантируя отсутствие сквозных пор. Автомобилестроение и транспорт Блоки цилиндров двигателей, тормозные диски и барабаны, маховики — все эти детали работают в условиях трения и тепловых циклов. Серый чугун отлично выдерживает абразивный износ и сохраняет размеры при нагреве. Для тормозных дисков важна также теплопроводность материала, позволяющая эффективно отводить тепло от зоны трения. Система контроля качества и сертификация Доверие промышленных покупателей строится на подтвержденном качестве продукции. ООО «Чэнду Ньютонго Композитное Оборудование» реализует многоуровневую систему контроля, соответствующую международным стандартам ISO 9001, ISO 14001 и ISO 45001. Процесс контроля включает: Входной контроль сырья. Проверка качества чугуна, кокса и ферросплавов перед загрузкой в печь. Спектральный анализ. Использование немецкого спектрометра OBLF для верификации химического состава каждой плавки. Металлографический анализ. Исследование микроструктуры шлифов под микроскопом для оценки размера и распределения графитовых включений, а также наличия перлитной основы. Механические испытания. Проведение тестов на растяжение и твердость на образцах-свидетелях, отливаемых вместе с основной партией. Дефектоскопия. Визуальный осмотр и, при необходимости, ультразвуковой контроль для выявления внутренних дефектов в ответственных деталях. Все изделия соответствуют национальным стандартам КНР (GB/T 9439-2023 для серого чугуна) и могут быть адаптированы под требования европейских стандартов EN или российских ГОСТ. Наличие сертификатов и протоколов испытаний является обязательным приложением к каждой отгрузке. Логистика и доставка отливок в Россию Организация поставок промышленной продукции из Китая в Россию требует тщательного планирования. ООО «Чэнду Ньютонго Композитное Оборудование» имеет опыт экспорта в более чем 20 стран мира и отработанные логистические маршруты. Ключевые аспекты доставки: Упаковка. Чугунные отливки имеют значительный вес и хрупки при ударных нагрузках. Используется деревянная тара, усиленная металлическими лентами, с внутренней прокладкой из влагостойких материалов. Каждая деталь фиксируется во избежание перемещения при транспортировке. Таможенное оформление. Компания предоставляет полный пакет экспортных документов, включая инвойсы, упаковочные листы и сертификаты происхождения, что упрощает процедуру импорта для российского покупателя. Сроки производства. Благодаря автоматизированной ERP-системе управления производством, компания обеспечивает прозрачность сроков. Стандартный цикл изготовления партии составляет от 15 до 30 дней в зависимости от сложности и объема, после чего продукция передается логистическому партнеру. Часто задаваемые вопросы (FAQ) Какие марки серого чугуна вы производите? Мы производим отливки из серого чугуна различных марок, включая аналоги СЧ15, СЧ20, СЧ25, СЧ30 и СЧ35 (по ГОСТ) или GG15–GG30 (по DIN/EN). Конкретная марка выбирается исходя из требований к прочности и твердости детали. Химический состав корректируется под технические задания заказчика. Каков минимальный объем заказа (MOQ)? Минимальный объем заказа зависит от сложности детали и типа используемой оснастки. Для стандартных изделий, производимых серийно, MOQ может быть низким. Для индивидуальных деталей, требующих изготовления новой модельной оснастки, рекомендуется заказывать партию, достаточную для амортизации стоимости моделей. Мы готовы обсудить индивидуальные условия для пробных партий. Можете ли вы выполнить механическую обработку отливок? Да, ООО «Чэнду Ньютонго Композитное Оборудование» предоставляет услуги комплексной обработки «под ключ». После литья детали могут проходить токарную, фрезерную и сверлильную обработку на наших станках с ЧПУ. Это позволяет поставлять полностью готовые компоненты, готовые к установке, что снижает ваши производственные затраты. Как контролируется качество внутренней структуры чугуна? Контроль осуществляется путем анализа образцов-свидетелей, отливаемых из той же плавки, что и основные детали. Проводятся испытания на разрывной машине для определения предела прочности и измеряется твердость по Бринеллю. Также регулярно проводится металлографический анализ для подтверждения правильной формы и распределения графита. Возможна ли поставка отливок по чертежам заказчика? Безусловно. Мы специализируемся на производстве индивидуальных деталей по предоставленным чертежам (в форматах PDF, DWG, STEP). Наши инженеры проводят технологическую экспертизу чертежей, предлагают оптимизацию конструкции для улучшения литейных свойств и готовят программу изготовления оснастки. Заключение и рекомендации по выбору поставщика Выбор поставщика отливок из серого чугуна должен базироваться не только на цене за килограмм, но и на технологической компетенции предприятия. Способность производителя контролировать химический состав, обеспечивать стабильность геометрических размеров и предоставлять полную документацию о качестве является определяющей для бесперебойной работы вашего производства. ООО «Чэнду Ньютонго Композитное Оборудование» сочетает в себе опыт высокотехнологичного предприятия, статус производителя с сертификацией ISO и гибкий подход к индивидуальным заказам. Использование современного оборудования, такого как спектрометры OBLF и автоматизированные линии формовки, позволяет нам гарантировать качество, сопоставимое с лучшими европейскими аналогами, при сохранении конкурентоспособной стоимости. Для расчета стоимости вашего проекта, получения технической консультации или запроса коммерческого предложения, пожалуйста, свяжитесь с нашими специалистами. Мы готовы рассмотреть ваши чертежи и предложить оптимальное технологическое решение. Узнайте больше о наших возможностях и продуктах: производство чугунных отливок и муниципальных люков.
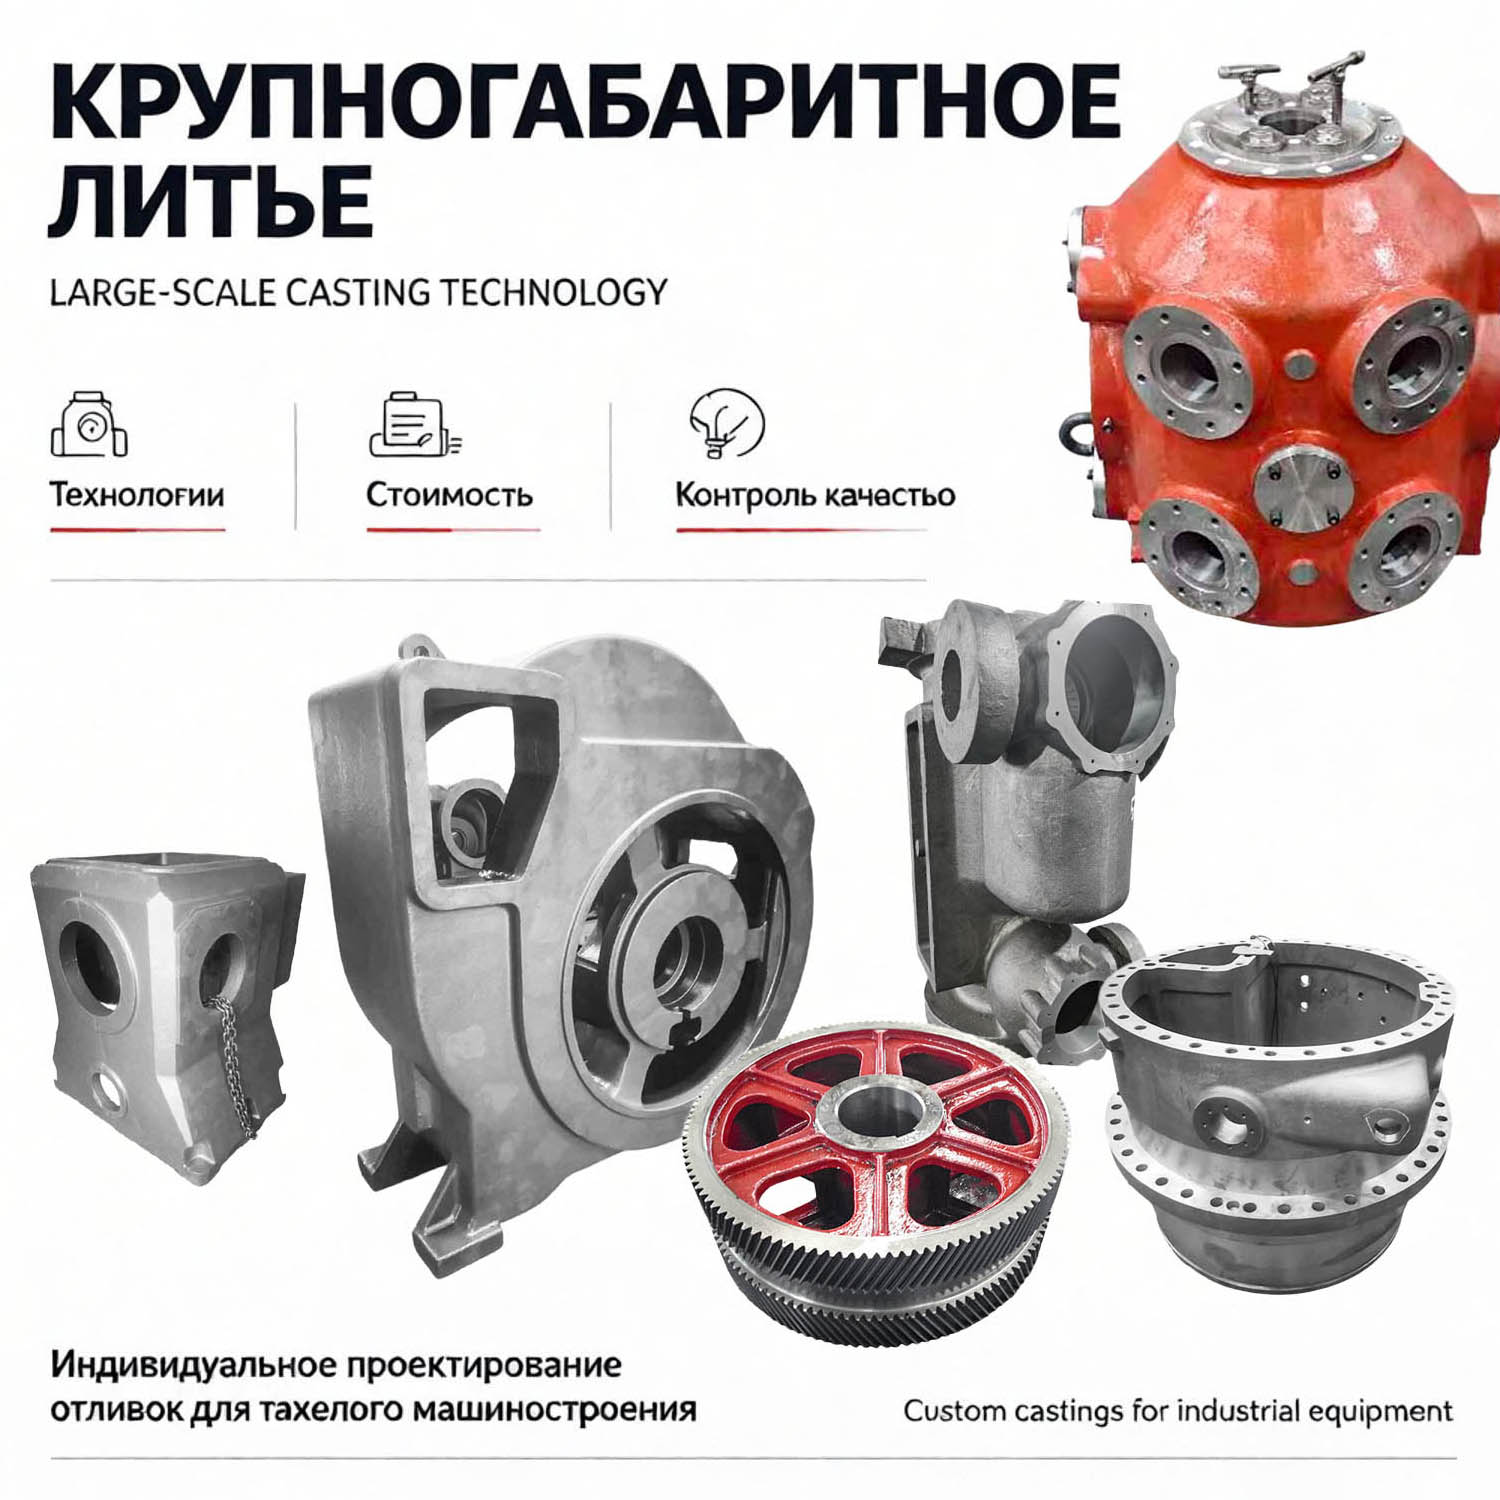
Крупногабаритное литье технологии и стоимость производства деталей
содержание Крупногабаритное литье: технологии, экономические факторы и инженерные требования к производству Крупногабаритное литье: технологии, экономические факторы и инженерные требования к производству Крупногабаритное литье представляет собой сложный технологический процесс получения металлических изделий массой от нескольких сотен килограммов до десятков тонн. В отличие от стандартного серийного производства, создание таких деталей требует индивидуального подхода к проектированию литниковых систем, выбору формовочных материалов и контролю термических напряжений при остывании. Для промышленных заказчиков ключевыми параметрами являются не только итоговая стоимость единицы продукции, но и геометрическая точность, внутренняя целостность металла (отсутствие раковин и трещин) и соответствие жестким допускам. Производители, такие как ООО «Чэнду Ньютонго Композитное Оборудование», демонстрируют, что интеграция автоматизированных систем управления (ERP) и строгий лабораторный контроль позволяют снижать процент брака даже в сегменте сложных и крупнотоннажных отливок. Данная статья подробно разбирает технические аспекты формирования стоимости, выбор методов формовки и критерии оценки надежности поставщика для задач тяжелого машиностроения и инфраструктурного строительства. Экономика процесса: из чего складывается стоимость крупногабаритных отливок Ценообразование в сегменте крупногабаритного литья существенно отличается от массового производства мелких деталей. Здесь economies of scale (эффект масштаба) работают иначе: увеличение партии не всегда приводит к пропорциональному снижению цены из-за высокой ресурсоемкости подготовки единичных форм. Основные статьи затрат можно разделить на следующие категории: Проектирование и подготовка оснастки. Для крупных деталей часто требуется уникальная модельная оснастка или сложная стержневая сборка. Стоимость разработки 3D-моделей, ЧПУ-обработки моделей и изготовления стержневых ящиков составляет значительную часть первоначальных инвестиций. Материальные затраты. Сюда входит стоимость чугуна или стали, а также специализированных формовочных смесей. Для ответственных деталей используется высококачественный лом и легирующие добавки (никель, молибден, медь), цена которых волатильна на мировом рынке. Энергоемкость плавки. Плавка металла в индукционных или ваграночных печах требует огромных затрат электроэнергии. Чем сложнее химический состав сплава, тем выше энергопотребление на тонну готового продукта. Механическая обработка и контроль. Крупногабаритные отливки редко используются в виде «чернового» продукта. Фрезеровка привалочных плоскостей, сверление крепежных отверстий и ультразвуковой контроль (УЗК) требуют использования тяжелых станков и квалифицированного персонала. Инженерная практика показывает, что попытка сэкономить на этапе проектирования литниковой системы часто приводит к дефектам, выявляемым только на стадии финишной обработки, что многократно увеличивает итоговую стоимость детали. Поэтому профессиональные производители закладывают резерв на технологические испытания перед запуском основной серии. Технологические методы: смоляные против глинистых форм Выбор технологии формовки является определяющим фактором для качества поверхности и точности размеров. В современной практике два основных метода конкурируют и дополняют друг друга в зависимости от типа продукции. Литье в смоляные песчаные формы (Cold Box / No-Bake) Эта технология предполагает использование песка, смешанного с синтетическими смолами и отвердителями. Форма затвердевает при комнатной температуре или под воздействием газа. Преимущества: Высокая размерная точность и стабильность геометрии. Отличное качество поверхности, требующее минимальной последующей обработки. Возможность создания сложных внутренних полостей с помощью стержней. Применение: Идеально подходит для индивидуальных промышленных чугунных деталей, корпусов насосов, редукторов и компонентов, где важны строгие допуски. Именно этот метод активно применяется на производственных линиях ООО «Чэнду Ньютонго Композитное Оборудование» для изготовления сложных узлов промышленного оборудования. Литье в глинистые песчаные формы (Green Sand / Clay Bonded) Традиционный метод, использующий бентонитовую глину в качестве связующего. Преимущества: Низкая стоимость формовочных материалов. Высокая скорость изготовления форм, подходящая для серийного производства. Хорошая газопроницаемость формы. Применение: Оптимально для массовых изделий, таких как муниципальные люки, решетки и простые конструкционные элементы. Меньшая точность по сравнению со смоляными формами компенсируется экономической эффективностью при больших тиражах. Параметр сравнения Смоляные формы (No-Bake/Cold Box) Глинистые формы (Green Sand) Точность размеров Высокая (до CT8-CT10 по ISO) Средняя (CT11-CT13 по ISO) Качество поверхности Очень хорошее (Ra 12.5–25 мкм) Удовлетворительное (Ra 25–50 мкм) Стоимость оснастки и материалов Высокая Низкая Скорость производства Ниже (требуется время на отверждение) Высокая (готовность к заливке сразу) Типичное применение Сложные промышленные детали, единичные заказы Серийные изделия, люки, простые корпуса Контроль качества и материалология: гарантия надежности В производстве крупногабаритного литья визуальный осмотр недостаточен. Внутренние дефекты, такие как усадочные раковины или газовые поры, могут стать причиной катастрофического отказа детали под нагрузкой. Современные предприятия внедряют многоуровневую систему контроля, основанную на инструментальных данных. Ключевым элементом обеспечения качества является спектральный анализ. Использование прямого считывающего спектрометра (например, оборудования OBLF немецкого производства) позволяет с высокой точностью определять химический состав расплава перед разливкой. Это критически важно для достижения требуемой микроструктуры чугуна, особенно при производстве высокопрочного чугуна с шаровидным графитом (ВЧШГ). ООО «Чэнду Ньютонго Композитное Оборудование», основанное в 2007 году в Чэнду, реализует именно такой подход. Предприятие сертифицировано по стандартам ISO 9001, ISO 14001 и ISO 45001, что подтверждает системность управления качеством, экологией и охраной труда. Лаборатория компании оснащена металлографическими анализаторами и интеллектуальными прессами для испытаний, что позволяет проверять каждую партию на соответствие заявленным механическим свойствам. Такой уровень контроля необходим для экспорта продукции в более чем 20 стран мира, где требования к безопасности инфраструктуры крайне высоки. Реальные промышленные сценарии применения Понимание того, как теоретические параметры переводятся в практические решения, помогает заказчикам правильно формулировать технические задания. Рассмотрим два типичных сценария. Сценарий 1: Инфраструктурные проекты и муниципальное хозяйство Условия: Высокие динамические нагрузки от транспорта, необходимость долговечности (25+ лет), устойчивость к коррозии и перепадам температур. Технические требования: Соответствие нагрузочным классам (например, D400 для автомобильных дорог), точная геометрия для предотвращения люфта и шума при движении автомобилей. Решение: Использование регулируемых антипросадочных люков из ВЧШГ диаметром 780 мм. Применение технологии литья в глинистые формы обеспечивает необходимую серийность, а последующая механообработка гарантирует посадочные размеры. Декоративные элементы могут быть интегрированы в дизайн без потери прочности. Риск: Неравномерная усадка бетона вокруг люка. Инженерное решение: Конструкция с резиновым уплотнением и возможностью регулировки высоты, что компенсирует осадку дорожного полотна. Сценарий 2: Тяжелое промышленное оборудование (Насосы и редукторы) Условия: Постоянная вибрация, высокое давление рабочей среды, требование герметичности соединений. Технические требования: Высокая плотность металла, отсутствие пористости в зонах резьбовых соединений, строгие допуски на плоскостность привалочных поверхностей. Решение: Отливка корпусов из серого чугуна или легированных сталей методом литья в смоляные формы. Это обеспечивает высокую чистоту поверхности и минимальные припуски на machining. Риск: Возникновение внутренних напряжений, ведущих к деформации при обработке. Инженерное решение: Обязательный отпуск отливок (термообработка) для снятия напряжений перед механической обработкой. Контроль ультразвуковым методом зон повышенного риска. Параметры и спецификации: на что обращать внимание При заказе крупногабаритного литья необходимо четко определять технические границы. Ниже приведены ориентировочные параметры, которые могут варьироваться в зависимости от конкретного проекта и возможностей литейного цеха. Параметр Значение / Диапазон Примечание Материалы Серый чугун (HT200, HT250), ВЧШГ (QT400-15, QT500-7), Сталь (ZG270-500) Выбор зависит от требований к прочности и ударной вязкости Вес отливки От 50 кг до 20 000 кг Для сверхтяжелых деталей требуется специальная подготовка фундамента печи Точность литья CT8 – CT12 (по ISO 8062) Зависит от выбранной технологии формовки Шероховатость поверхности Ra 12.5 – Ra 50 мкм Смоляные формы обеспечивают лучшие показатели Стандарты GB/T 1348-2019, GB/T 9439-2023, EN 1563, ASTM A536 Необходимо указывать стандарт в чертеже Термообработка Отжиг, нормализация, закалка Обязательно для снятия литейных напряжений Важно отметить, что конкретные параметры всегда зависят от конфигурации детали и условий её эксплуатации. Например, для работы при низких температурах требуется специальный контроль ударной вязкости материала, что влияет на технологию плавки и модифицирования. Как выбрать поставщика: критерии оценки для B2B-заказчика Рынок литейных услуг перенасыщен предложениями, но не все производители способны качественно выполнить заказ на крупногабаритное литье. Опыт показывает, что надежность поставщика определяется не только ценой, но и технологической зрелостью. Наличие собственной лаборатории. Поставщик должен иметь возможность проводить химический и механический анализ на месте. Отсутствие спектрометра или разрывной машины — красный флаг, означающий, что контроль качества осуществляется «на глаз» или передается сторонним организациям, что затягивает сроки. Прозрачность технологического процесса. Готов ли завод предоставить отчеты о термообработке и результаты УЗК-контроля? Сертифицированные производители, такие как ООО «Чэнду Ньютонго Композитное Оборудование», предоставляют полную документацию, подтверждающую соответствие партии чертежам. Опыт в конкретной отрасли. Литейный цех, специализирующийся на художественном литье, может не справиться с требованиями к герметичности гидравлических корпусов. И наоборот, производитель муниципальных люков может не обладать компетенциями для сложного приборостроения. Двухнаправленная специализация компании «Ньютонго» (промышленные детали + муниципальная продукция) позволяет гибко адаптировать процессы под разные задачи. Логистические возможности. Крупногабаритные отливки требуют специального транспорта и упаковки. Важно уточнить, включает ли предложение экспортное оформление и защиту груза от коррозии при морской перевозке. Часто задаваемые вопросы (FAQ) В: Какой минимальный срок изготовления партии крупногабаритных отливок? О: Срок зависит от сложности модели и наличия оснастки. Изготовление новой модели может занять 15–25 дней. Сама плавка и литье занимают несколько дней, но необходимо учитывать время на термообработку (отжиг) и механическую обработку. В среднем, цикл выполнения индивидуального заказа составляет 30–45 дней. В: Можно ли использовать крупногабаритное литье для деталей, работающих под высоким давлением? О: Да, при условии использования соответствующих марок стали или высокопрочного чугуна и проведения 100% неразрушающего контроля (УЗК, рентген). Технология литья в смоляные формы предпочтительнее, так как она снижает риск возникновения газовых пор, которые являются слабым местом под давлением. В: Как контролируется вес крупной отливки? О: Вес контролируется через расчет массы литниковой системы и точное дозирование металла в ковше. Допуск по массе обычно составляет ±5% для единичных изделий, если не оговорено иное. Для критичных применений проводится контрольное взвешивание каждой единицы. В: Какие документы необходимы для импорта литейной продукции из Китая? О: Стандартный пакет включает коммерческий инвойс, упаковочный лист, коносамент и сертификат происхождения. Для промышленных деталей часто требуется сертификат качества завода-изготовителя (Mill Certificate) с результатами химического и механического анализа. Компания ООО «Чэнду Ньютонго Композитное Оборудование» предоставляет полный комплект сопроводительной документации, соответствующий международным требованиям. Заключение и рекомендации по закупкам Производство крупногабаритного литья — это баланс между металлургической наукой и инженерным искусством. Для успешной реализации проекта заказчику необходимо четко определить условия эксплуатации детали и передать эти данные производителю на этапе запроса предложения. Экономия на качестве формовочных материалов или пропуск этапа термообработки недопустимы, так как приводят к скрытым дефектам, проявляющимся уже в процессе эксплуатации. С инженерной точки зрения, при выборе между различными технологиями, всегда отдавайте предпочтение тем методам, которые обеспечивают наилучшую структуру металла в зонах максимальных напряжений, даже если их стоимость выше. Долгосрочная надежность оборудования или инфраструктуры всегда окупает первоначальные инвестиции в качественное литье. Для получения технической консультации, расчета стоимости или обсуждения возможностей индивидуального проектирования пресс-форм, рекомендуется обращаться к производителям с подтвержденным опытом и сертификацией. Комплексный подход, объединяющий проектирование, литье и контроль качества, позволяет минимизировать риски и обеспечить поставку продукции, полностью соответствующей техническому заданию. Узнайте больше о наших возможностях в области производства чугунных деталей и муниципальных решений для вашего следующего проекта.
Чугунные изделия очень прочные, высочайшего качества. В Кыргызстане мы не видели ничего лучше.
Айнура
КыргызстанОтличное качество литья, которое идеально подходит для нашего машиностроения. Как раз то, что нужно для наших новых производств в Казахстане.
Алишер
КазахстанПревосходное качество отливки, полностью соответствующее требованиям наших энергетических объектов. В Туркменистане сейчас сложно найти запчасти такого класса исполнения.
Наталья
ТуркменистанОтличное качество литья, идеально подходит для городских дорог Узбекистана. Выдерживает серьезные нагрузки и очень надежно.
Абдулла
УзбекистанКачество литья превосходное, оно идеально подходит для наших условий эксплуатации. На рынке Таджикистана мы пока не нашли аналогов такого уровня.
Татьяна
ТаджикистанОтливки из ВЧ соответствуют чертежам, хорошо подходят для деталей нефтегазового и трубопроводного оборудования в Туркменистане. Поверхность ровная, механические свойства стабильные, поставка без срывов.
Merdan
ТуркменистанАккуратный внешний вид и надёжная конструкция. Для городских улиц Таджикистана такие полимерные люки подходят отлично, особенно благодаря лёгкости и устойчивости к коррозии.
Малика
ТаджикистанСерые чугунные отливки сделаны точно по чертежу и хорошо встали на наше горное оборудование. Размеры в допуске, структура плотная, качество литья стабильное.