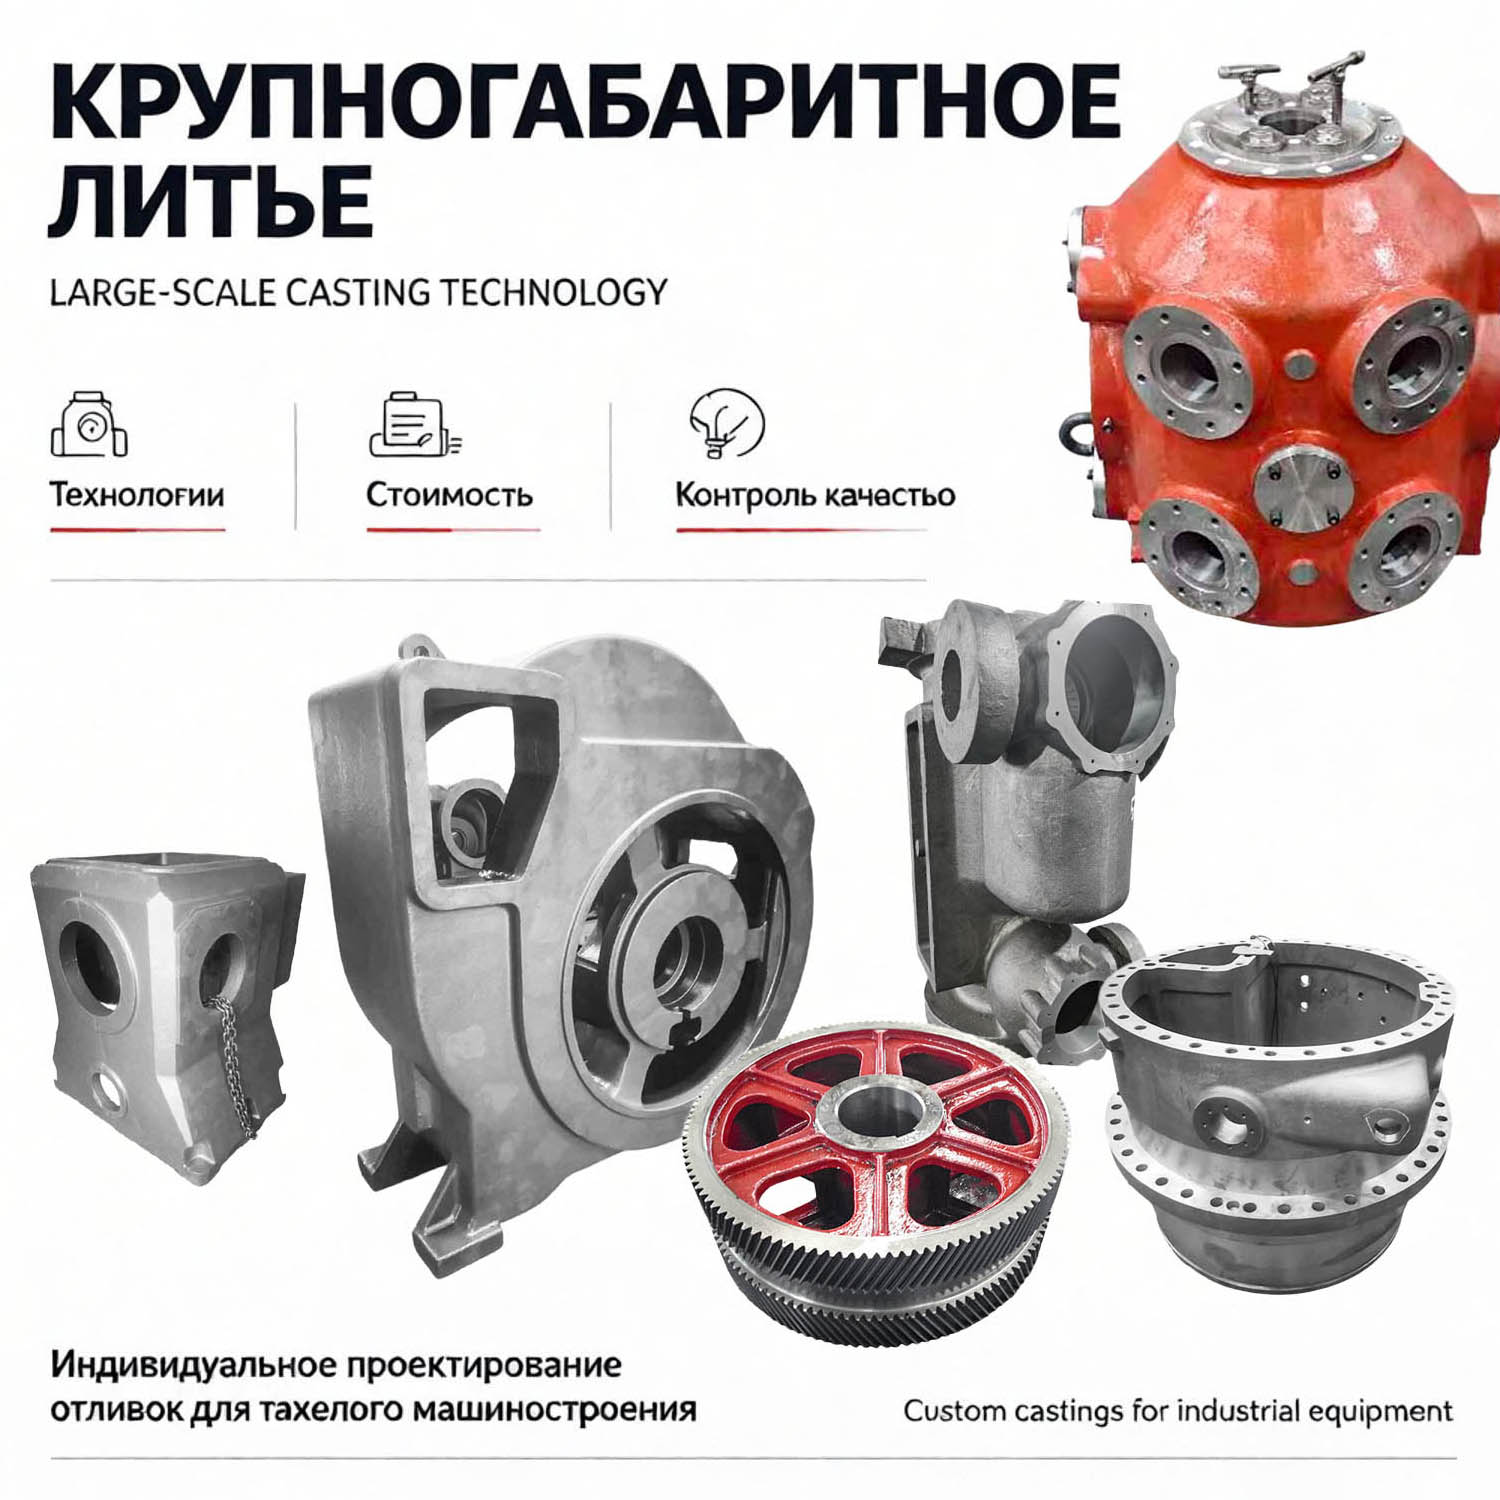


Крупногабаритное литье технологии и стоимость производства деталей
2026-10-20
содержание
Крупногабаритное литье: технологии, экономические факторы и инженерные требования к производству
Крупногабаритное литье представляет собой сложный технологический процесс получения металлических изделий массой от нескольких сотен килограммов до десятков тонн. В отличие от стандартного серийного производства, создание таких деталей требует индивидуального подхода к проектированию литниковых систем, выбору формовочных материалов и контролю термических напряжений при остывании. Для промышленных заказчиков ключевыми параметрами являются не только итоговая стоимость единицы продукции, но и геометрическая точность, внутренняя целостность металла (отсутствие раковин и трещин) и соответствие жестким допускам.
Производители, такие как ООО «Чэнду Ньютонго Композитное Оборудование», демонстрируют, что интеграция автоматизированных систем управления (ERP) и строгий лабораторный контроль позволяют снижать процент брака даже в сегменте сложных и крупнотоннажных отливок. Данная статья подробно разбирает технические аспекты формирования стоимости, выбор методов формовки и критерии оценки надежности поставщика для задач тяжелого машиностроения и инфраструктурного строительства.
Экономика процесса: из чего складывается стоимость крупногабаритных отливок
Ценообразование в сегменте крупногабаритного литья существенно отличается от массового производства мелких деталей. Здесь economies of scale (эффект масштаба) работают иначе: увеличение партии не всегда приводит к пропорциональному снижению цены из-за высокой ресурсоемкости подготовки единичных форм. Основные статьи затрат можно разделить на следующие категории:
- Проектирование и подготовка оснастки. Для крупных деталей часто требуется уникальная модельная оснастка или сложная стержневая сборка. Стоимость разработки 3D-моделей, ЧПУ-обработки моделей и изготовления стержневых ящиков составляет значительную часть первоначальных инвестиций.
- Материальные затраты. Сюда входит стоимость чугуна или стали, а также специализированных формовочных смесей. Для ответственных деталей используется высококачественный лом и легирующие добавки (никель, молибден, медь), цена которых волатильна на мировом рынке.
- Энергоемкость плавки. Плавка металла в индукционных или ваграночных печах требует огромных затрат электроэнергии. Чем сложнее химический состав сплава, тем выше энергопотребление на тонну готового продукта.
- Механическая обработка и контроль. Крупногабаритные отливки редко используются в виде «чернового» продукта. Фрезеровка привалочных плоскостей, сверление крепежных отверстий и ультразвуковой контроль (УЗК) требуют использования тяжелых станков и квалифицированного персонала.
Инженерная практика показывает, что попытка сэкономить на этапе проектирования литниковой системы часто приводит к дефектам, выявляемым только на стадии финишной обработки, что многократно увеличивает итоговую стоимость детали. Поэтому профессиональные производители закладывают резерв на технологические испытания перед запуском основной серии.
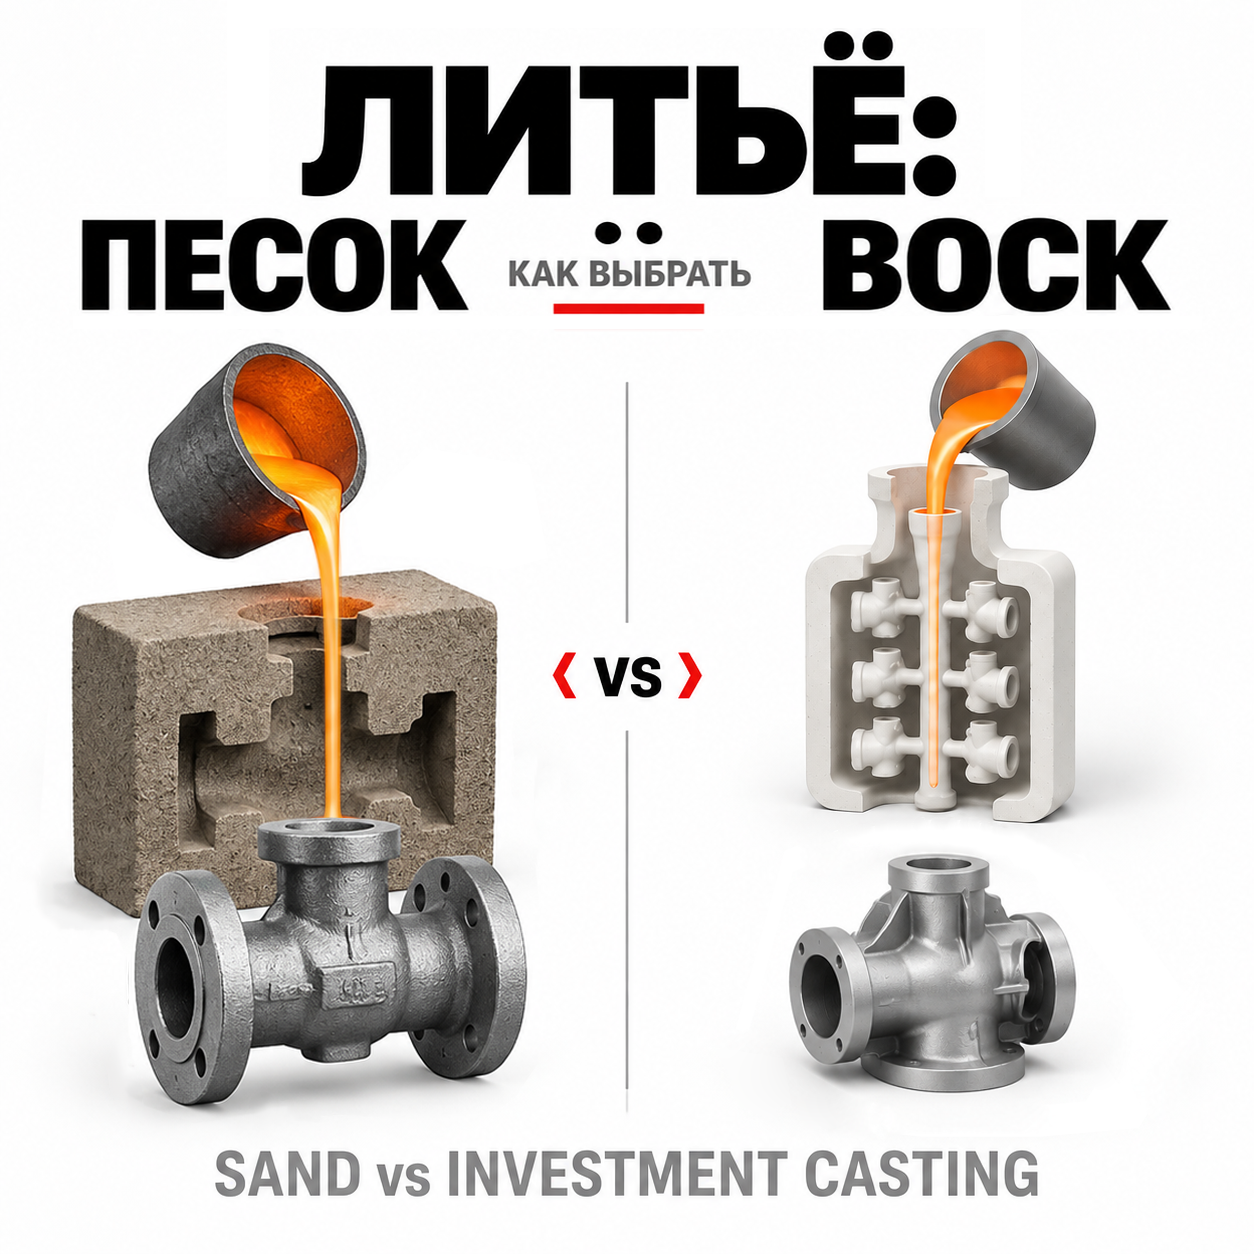
Технологические методы: смоляные против глинистых форм
Выбор технологии формовки является определяющим фактором для качества поверхности и точности размеров. В современной практике два основных метода конкурируют и дополняют друг друга в зависимости от типа продукции.
Литье в смоляные песчаные формы (Cold Box / No-Bake)
Эта технология предполагает использование песка, смешанного с синтетическими смолами и отвердителями. Форма затвердевает при комнатной температуре или под воздействием газа.
Преимущества:
- Высокая размерная точность и стабильность геометрии.
- Отличное качество поверхности, требующее минимальной последующей обработки.
- Возможность создания сложных внутренних полостей с помощью стержней.
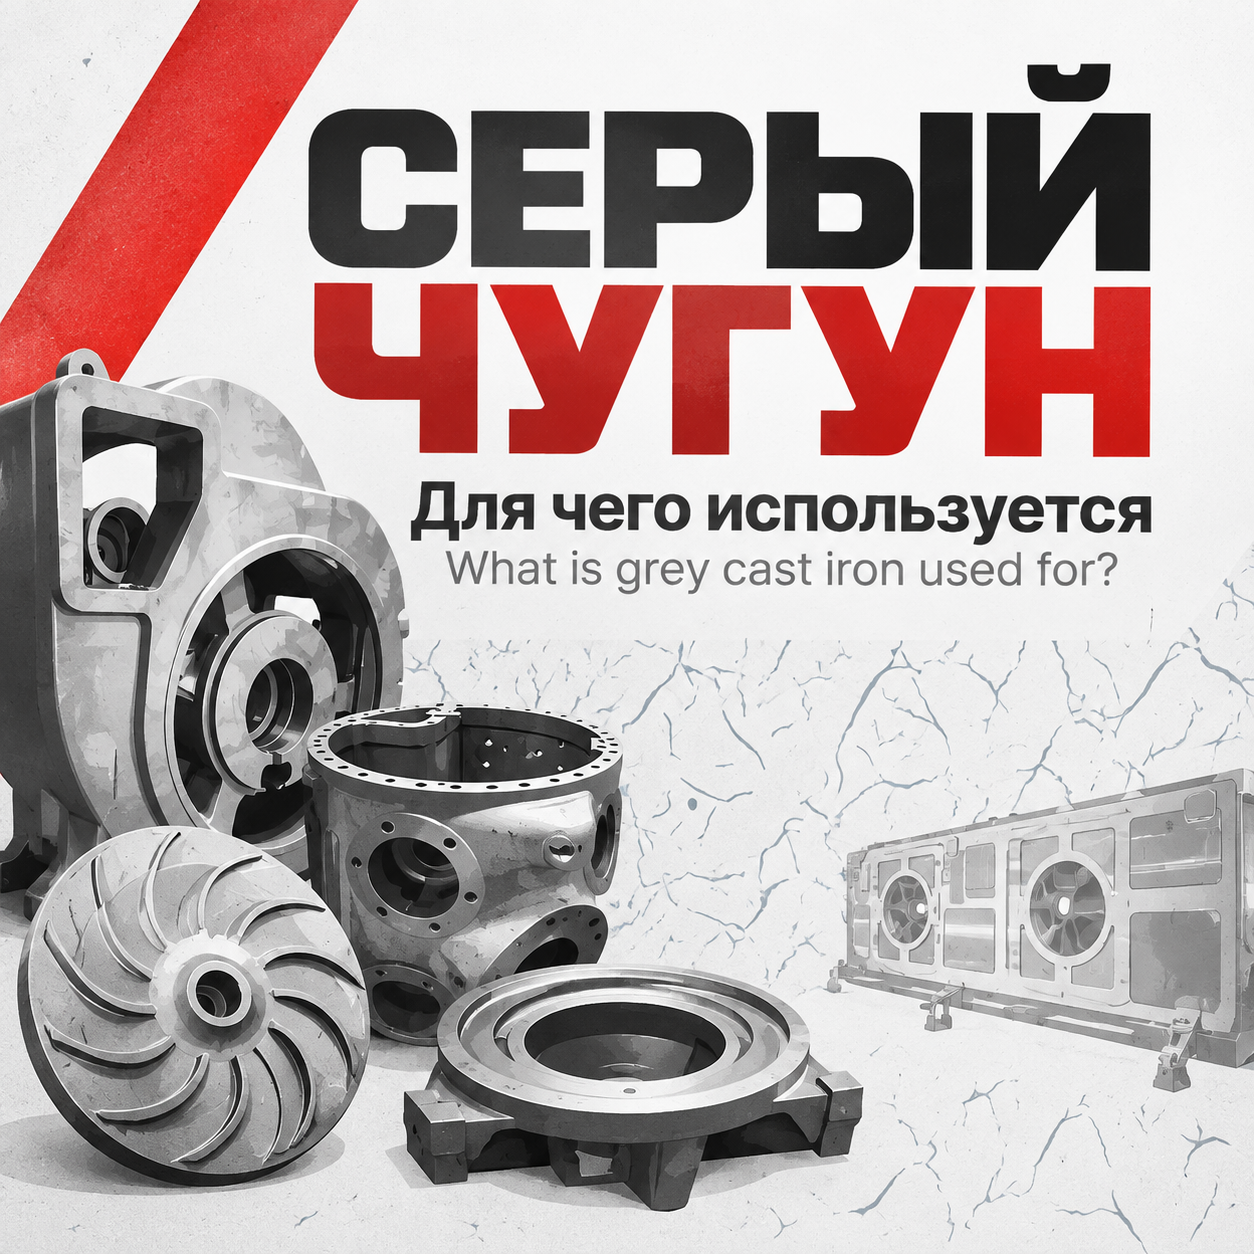
Применение: Идеально подходит для индивидуальных промышленных чугунных деталей, корпусов насосов, редукторов и компонентов, где важны строгие допуски. Именно этот метод активно применяется на производственных линиях ООО «Чэнду Ньютонго Композитное Оборудование» для изготовления сложных узлов промышленного оборудования.
Литье в глинистые песчаные формы (Green Sand / Clay Bonded)
Традиционный метод, использующий бентонитовую глину в качестве связующего.
Преимущества:
- Низкая стоимость формовочных материалов.
- Высокая скорость изготовления форм, подходящая для серийного производства.
- Хорошая газопроницаемость формы.
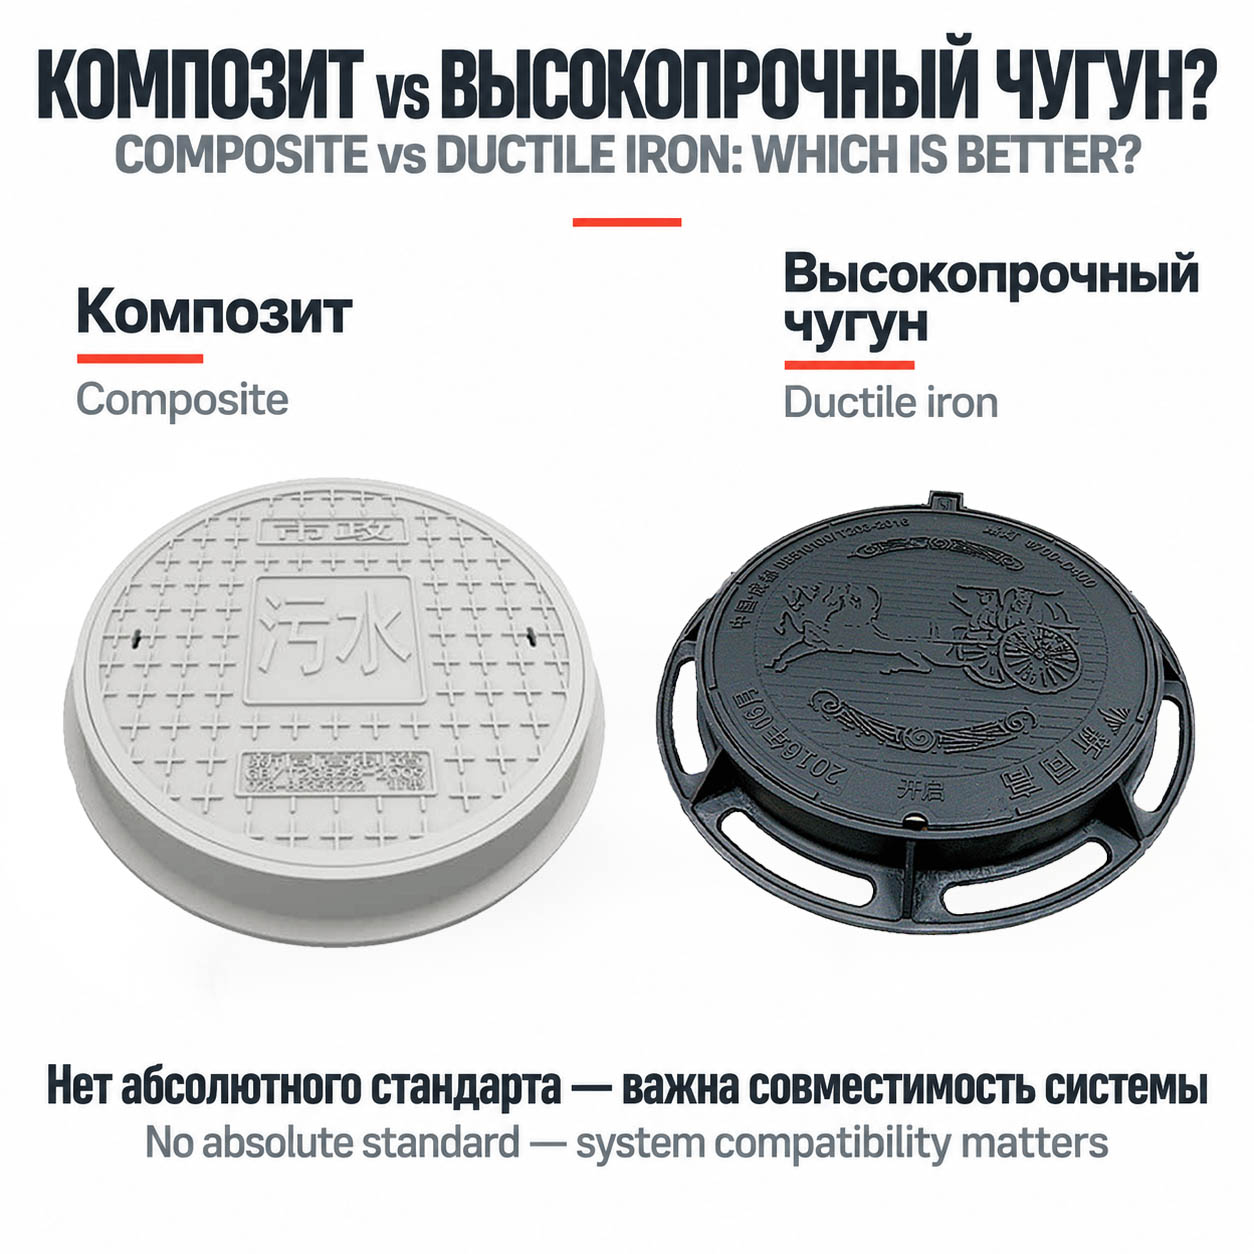
Применение: Оптимально для массовых изделий, таких как муниципальные люки, решетки и простые конструкционные элементы. Меньшая точность по сравнению со смоляными формами компенсируется экономической эффективностью при больших тиражах.
| Параметр сравнения | Смоляные формы (No-Bake/Cold Box) | Глинистые формы (Green Sand) |
|---|---|---|
| Точность размеров | Высокая (до CT8-CT10 по ISO) | Средняя (CT11-CT13 по ISO) |
| Качество поверхности | Очень хорошее (Ra 12.5–25 мкм) | Удовлетворительное (Ra 25–50 мкм) |
| Стоимость оснастки и материалов | Высокая | Низкая |
| Скорость производства | Ниже (требуется время на отверждение) | Высокая (готовность к заливке сразу) |
| Типичное применение | Сложные промышленные детали, единичные заказы | Серийные изделия, люки, простые корпуса |
Контроль качества и материалология: гарантия надежности
В производстве крупногабаритного литья визуальный осмотр недостаточен. Внутренние дефекты, такие как усадочные раковины или газовые поры, могут стать причиной катастрофического отказа детали под нагрузкой. Современные предприятия внедряют многоуровневую систему контроля, основанную на инструментальных данных.
Ключевым элементом обеспечения качества является спектральный анализ. Использование прямого считывающего спектрометра (например, оборудования OBLF немецкого производства) позволяет с высокой точностью определять химический состав расплава перед разливкой. Это критически важно для достижения требуемой микроструктуры чугуна, особенно при производстве высокопрочного чугуна с шаровидным графитом (ВЧШГ).
ООО «Чэнду Ньютонго Композитное Оборудование», основанное в 2007 году в Чэнду, реализует именно такой подход. Предприятие сертифицировано по стандартам ISO 9001, ISO 14001 и ISO 45001, что подтверждает системность управления качеством, экологией и охраной труда. Лаборатория компании оснащена металлографическими анализаторами и интеллектуальными прессами для испытаний, что позволяет проверять каждую партию на соответствие заявленным механическим свойствам. Такой уровень контроля необходим для экспорта продукции в более чем 20 стран мира, где требования к безопасности инфраструктуры крайне высоки.
Реальные промышленные сценарии применения
Понимание того, как теоретические параметры переводятся в практические решения, помогает заказчикам правильно формулировать технические задания. Рассмотрим два типичных сценария.
Сценарий 1: Инфраструктурные проекты и муниципальное хозяйство
Условия: Высокие динамические нагрузки от транспорта, необходимость долговечности (25+ лет), устойчивость к коррозии и перепадам температур.
Технические требования: Соответствие нагрузочным классам (например, D400 для автомобильных дорог), точная геометрия для предотвращения люфта и шума при движении автомобилей.
Решение: Использование регулируемых антипросадочных люков из ВЧШГ диаметром 780 мм. Применение технологии литья в глинистые формы обеспечивает необходимую серийность, а последующая механообработка гарантирует посадочные размеры. Декоративные элементы могут быть интегрированы в дизайн без потери прочности.
Риск: Неравномерная усадка бетона вокруг люка.
Инженерное решение: Конструкция с резиновым уплотнением и возможностью регулировки высоты, что компенсирует осадку дорожного полотна.
Сценарий 2: Тяжелое промышленное оборудование (Насосы и редукторы)
Условия: Постоянная вибрация, высокое давление рабочей среды, требование герметичности соединений.
Технические требования: Высокая плотность металла, отсутствие пористости в зонах резьбовых соединений, строгие допуски на плоскостность привалочных поверхностей.
Решение: Отливка корпусов из серого чугуна или легированных сталей методом литья в смоляные формы. Это обеспечивает высокую чистоту поверхности и минимальные припуски на machining.
Риск: Возникновение внутренних напряжений, ведущих к деформации при обработке.
Инженерное решение: Обязательный отпуск отливок (термообработка) для снятия напряжений перед механической обработкой. Контроль ультразвуковым методом зон повышенного риска.
Параметры и спецификации: на что обращать внимание
При заказе крупногабаритного литья необходимо четко определять технические границы. Ниже приведены ориентировочные параметры, которые могут варьироваться в зависимости от конкретного проекта и возможностей литейного цеха.
| Параметр | Значение / Диапазон | Примечание |
|---|---|---|
| Материалы | Серый чугун (HT200, HT250), ВЧШГ (QT400-15, QT500-7), Сталь (ZG270-500) | Выбор зависит от требований к прочности и ударной вязкости |
| Вес отливки | От 50 кг до 20 000 кг | Для сверхтяжелых деталей требуется специальная подготовка фундамента печи |
| Точность литья | CT8 – CT12 (по ISO 8062) | Зависит от выбранной технологии формовки |
| Шероховатость поверхности | Ra 12.5 – Ra 50 мкм | Смоляные формы обеспечивают лучшие показатели |
| Стандарты | GB/T 1348-2019, GB/T 9439-2023, EN 1563, ASTM A536 | Необходимо указывать стандарт в чертеже |
| Термообработка | Отжиг, нормализация, закалка | Обязательно для снятия литейных напряжений |
Важно отметить, что конкретные параметры всегда зависят от конфигурации детали и условий её эксплуатации. Например, для работы при низких температурах требуется специальный контроль ударной вязкости материала, что влияет на технологию плавки и модифицирования.
Как выбрать поставщика: критерии оценки для B2B-заказчика
Рынок литейных услуг перенасыщен предложениями, но не все производители способны качественно выполнить заказ на крупногабаритное литье. Опыт показывает, что надежность поставщика определяется не только ценой, но и технологической зрелостью.
- Наличие собственной лаборатории. Поставщик должен иметь возможность проводить химический и механический анализ на месте. Отсутствие спектрометра или разрывной машины — красный флаг, означающий, что контроль качества осуществляется «на глаз» или передается сторонним организациям, что затягивает сроки.
- Прозрачность технологического процесса. Готов ли завод предоставить отчеты о термообработке и результаты УЗК-контроля? Сертифицированные производители, такие как ООО «Чэнду Ньютонго Композитное Оборудование», предоставляют полную документацию, подтверждающую соответствие партии чертежам.
- Опыт в конкретной отрасли. Литейный цех, специализирующийся на художественном литье, может не справиться с требованиями к герметичности гидравлических корпусов. И наоборот, производитель муниципальных люков может не обладать компетенциями для сложного приборостроения. Двухнаправленная специализация компании «Ньютонго» (промышленные детали + муниципальная продукция) позволяет гибко адаптировать процессы под разные задачи.
- Логистические возможности. Крупногабаритные отливки требуют специального транспорта и упаковки. Важно уточнить, включает ли предложение экспортное оформление и защиту груза от коррозии при морской перевозке.
Часто задаваемые вопросы (FAQ)
В: Какой минимальный срок изготовления партии крупногабаритных отливок?
О: Срок зависит от сложности модели и наличия оснастки. Изготовление новой модели может занять 15–25 дней. Сама плавка и литье занимают несколько дней, но необходимо учитывать время на термообработку (отжиг) и механическую обработку. В среднем, цикл выполнения индивидуального заказа составляет 30–45 дней.
В: Можно ли использовать крупногабаритное литье для деталей, работающих под высоким давлением?
О: Да, при условии использования соответствующих марок стали или высокопрочного чугуна и проведения 100% неразрушающего контроля (УЗК, рентген). Технология литья в смоляные формы предпочтительнее, так как она снижает риск возникновения газовых пор, которые являются слабым местом под давлением.
В: Как контролируется вес крупной отливки?
О: Вес контролируется через расчет массы литниковой системы и точное дозирование металла в ковше. Допуск по массе обычно составляет ±5% для единичных изделий, если не оговорено иное. Для критичных применений проводится контрольное взвешивание каждой единицы.
В: Какие документы необходимы для импорта литейной продукции из Китая?
О: Стандартный пакет включает коммерческий инвойс, упаковочный лист, коносамент и сертификат происхождения. Для промышленных деталей часто требуется сертификат качества завода-изготовителя (Mill Certificate) с результатами химического и механического анализа. Компания ООО «Чэнду Ньютонго Композитное Оборудование» предоставляет полный комплект сопроводительной документации, соответствующий международным требованиям.
Заключение и рекомендации по закупкам
Производство крупногабаритного литья — это баланс между металлургической наукой и инженерным искусством. Для успешной реализации проекта заказчику необходимо четко определить условия эксплуатации детали и передать эти данные производителю на этапе запроса предложения. Экономия на качестве формовочных материалов или пропуск этапа термообработки недопустимы, так как приводят к скрытым дефектам, проявляющимся уже в процессе эксплуатации.
С инженерной точки зрения, при выборе между различными технологиями, всегда отдавайте предпочтение тем методам, которые обеспечивают наилучшую структуру металла в зонах максимальных напряжений, даже если их стоимость выше. Долгосрочная надежность оборудования или инфраструктуры всегда окупает первоначальные инвестиции в качественное литье.
Для получения технической консультации, расчета стоимости или обсуждения возможностей индивидуального проектирования пресс-форм, рекомендуется обращаться к производителям с подтвержденным опытом и сертификацией. Комплексный подход, объединяющий проектирование, литье и контроль качества, позволяет минимизировать риски и обеспечить поставку продукции, полностью соответствующей техническому заданию.
Узнайте больше о наших возможностях в области производства чугунных деталей и муниципальных решений для вашего следующего проекта.