

Станины из серого чугуна: производство и цены от завода
2026-10-12
- Станины из серого чугуна: ключевой элемент надежности промышленного оборудования
- Почему серый чугун остается стандартом для станочных станин
- Технология производства: от моделирования до готовой отливки
- Ключевые параметры и технические требования
- Сравнение материалов: Серый чугун vs Сталь vs Полимербетон
- Реальные промышленные сценарии применения
- Факторы формирования цены на станины из серого чугуна
- Как выбрать надежного поставщика станин
- Часто задаваемые вопросы (FAQ)
- Заключение и рекомендации по закупкам
Станины из серого чугуна: ключевой элемент надежности промышленного оборудования
Станины из серого чугуна являются фундаментальными несущими элементами для широкого спектра металлорежущих станков, прессового оборудования и тяжелых промышленных механизмов. В 2026 году, когда требования к точности обработки и вибрационной устойчивости оборудования достигают новых высот, выбор материала и технологии изготовления станины становится критическим фактором долгосрочной эксплуатации. Серый чугун, благодаря своей уникальной микроструктуре с пластинчатым графитом, обеспечивает непревзойденные демпфирующие свойства, эффективно поглощая вибрации, возникающие при высокоскоростной резке или ударных нагрузках.
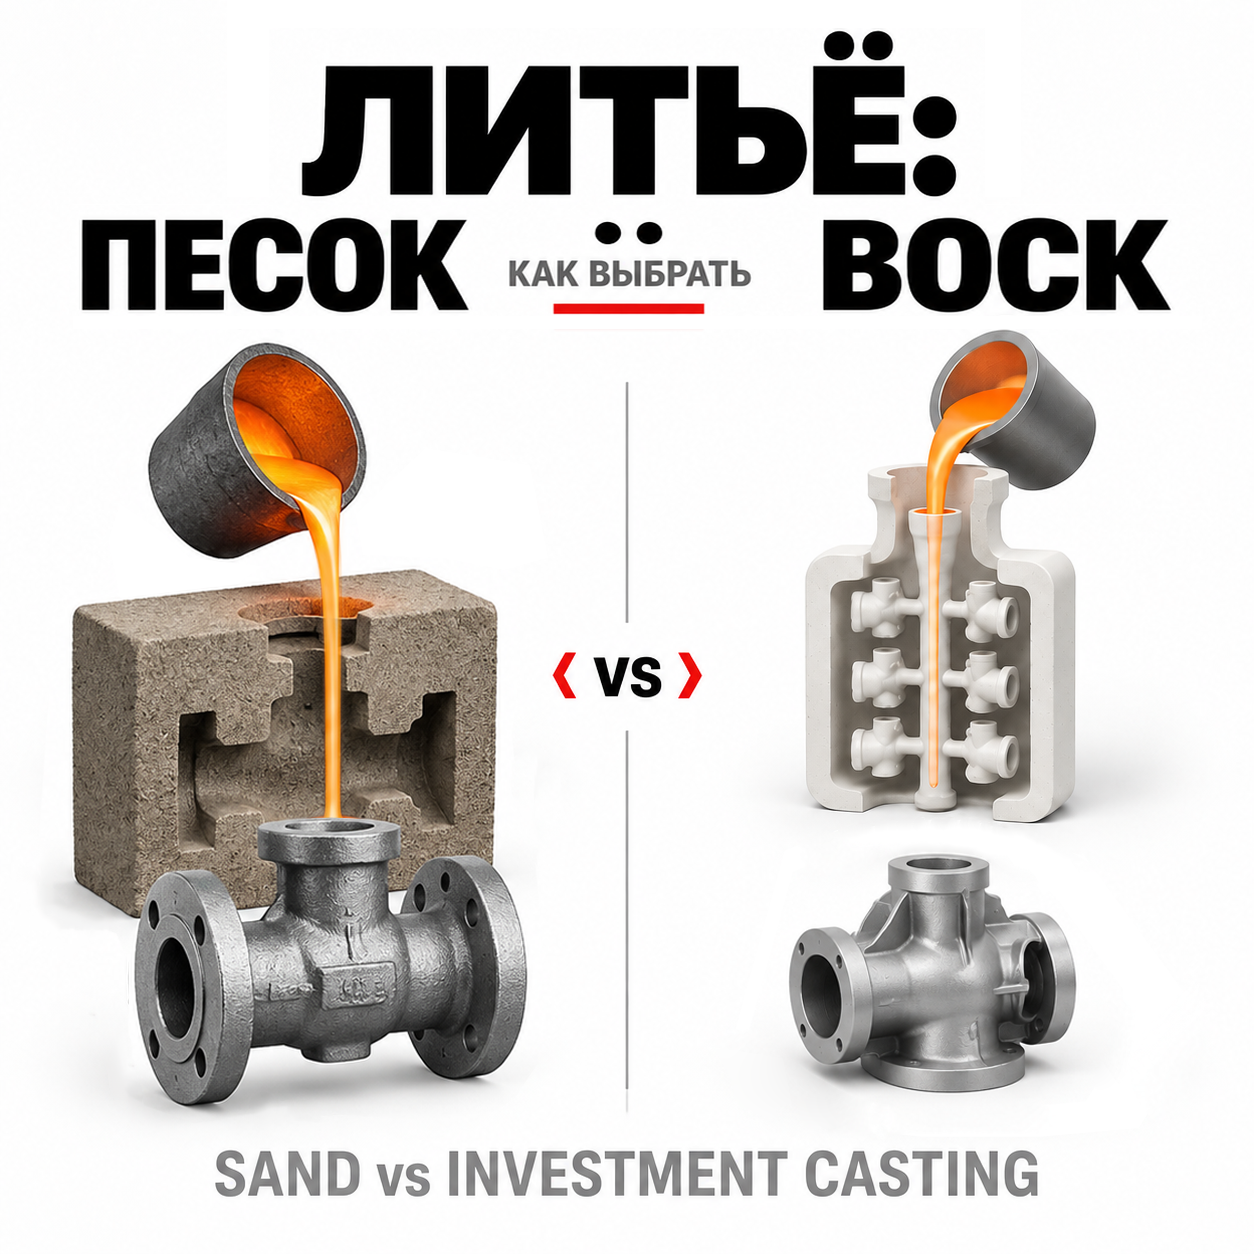
Для производственных предприятий, стремящихся оптимизировать затраты без потери качества, прямое сотрудничество с литейным заводом предлагает значительные преимущества. Компания ООО Чэнду Ньютонго Композитное Оборудование, обладающая более чем 13-летним опытом в отрасли и статусом высокотехнологичного предприятия Китая, специализируется на производстве индивидуальных чугунных деталей по чертежам заказчика. Использование передовых технологий литья в смоляные песчаные формы позволяет достигать высокой геометрической точности и качества поверхности, что снижает объем последующей механической обработки. Данный подход обеспечивает не только соответствие строгим международным стандартам, но и гибкость в выполнении сложных индивидуальных заказов.
Почему серый чугун остается стандартом для станочных станин
Несмотря на развитие альтернативных материалов, таких как сварные конструкции из стали или полимербетон, серый чугун (марки СЧ15, СЧ20, СЧ25 по ГОСТ 9439-2023 или их аналоги ASTM/EN) сохраняет лидирующие позиции в машиностроении. Это обусловлено комплексом физико-механических свойств, которые трудно воспроизвести в других материалах при сопоставимой стоимости.
Демпфирующая способность и вибрационная устойчивость
Главное преимущество серого чугуна — его способность рассеивать энергию вибраций. Пластинки графита, распределенные в металлической матрице, действуют как внутренние барьеры, прерывающие распространение колебаний. Для прецизионных станков, таких как координатно-расточные или шлифовальные, это напрямую влияет на чистоту поверхности обрабатываемой детали и срок службы режущего инструмента. Снижение вибраций на 30-40% по сравнению со стальными аналогами позволяет поддерживать стабильную точность позиционирования в течение всего срока службы оборудования.
Износостойкость и антифрикционные свойства
Графит в структуре чугуна выполняет функцию твердой смазки. При работе направляющих скольжения, которые часто интегрируются непосредственно в тело станины, это обеспечивает низкий коэффициент трения и высокую стойкость к заеданию. Это особенно важно для тяжелого оборудования, работающего в условиях высоких контактных нагрузок и недостаточной смазки.
Технологичность литья сложных форм
Серый чугун обладает отличными литейными свойствами: высокой жидкотекучестью и низкой усадкой. Это позволяет отливать станины сложной геометрической формы с внутренними ребрами жесткости, каналами для охлаждения и скрытыми полостями для размещения гидравлики или электроники. Литье в смоляные песчаные формы, применяемое на предприятии ООО Чэнду Ньютонго, обеспечивает высокую размерную стабильность таких сложных отливок, минимизируя необходимость в дорогостоящей доработке.
Технология производства: от моделирования до готовой отливки
Процесс создания качественной станины начинается задолго до плавки металла. Инженерный подход к производству требует тщательного проектирования системы питания и охлаждения отливки, чтобы избежать внутренних напряжений и дефектов структуры.
Подготовка форм и стержней
Для изготовления крупных и средних станин наиболее эффективным методом является литье в холодно-твердеющие смоляные песчаные формы (Cold Box или No-Bake процессы). Эта технология, активно используемая в производственных центрах ООО Чэнду Ньютонго, обеспечивает:
- Высокую прочность формы, что предотвращает ее деформацию под давлением расплавленного металла.
- Отличную поверхность отливки, снижающую пригар песка.
- Возможность получения тонких стенок и сложных внутренних полостей без использования металлических стержней.
Контроль качества формовочной смеси осуществляется на каждом этапе. Автоматизированная ERP-система управления производством отслеживает параметры смешивания, время отверждения и температурный режим, гарантируя повторяемость результатов от партии к партии.
Плавка и модифицирование чугуна
Химический состав чугуна строго контролируется с использованием спектрометра прямого считывания OBLF (Германия). Основные элементы, влияющие на свойства станины:
- Углерод (C) и Кремний (Si): определяют степень графитизации и механические свойства.
- Марганец (Mn): повышает прочность и износостойкость перлитной основы.
- Сера (S) и Фосфор (P): содержание строго ограничивается для предотвращения хрупкости.
Для улучшения структуры и повышения прочности может применяться микролегирование или модифицирование ферросилицием. Каждая плавка проходит спектральный анализ, и данные фиксируются в паспорте партии, что обеспечивает полную прослеживаемость материала.
Термообработка и старение
После литья и очистки отливки подвергаются обязательному термическому отжигу для снятия внутренних литейных напряжений. Без этого этапа станина может деформироваться в процессе механической обработки или эксплуатации, что приведет к потере точности станка. Для ответственных применений рекомендуется искусственное старение при контролируемых температурах, которое стабилизирует геометрию детали на десятилетия вперед.
Ключевые параметры и технические требования
При заказе станин из серого чугуна необходимо четко определять технические требования. Ниже приведены типовые параметры, которые варьируются в зависимости от назначения оборудования.
| Параметр | Типовые значения / Требования | Примечание |
|---|---|---|
| Марка чугуна | СЧ15, СЧ20, СЧ25, СЧ30 (ГОСТ 9439) | Выбор зависит от требуемой прочности и твердости |
| Предел прочности при растяжении | 150–300 МПа | Определяет нагрузочную способность |
| Твердость (HB) | 170–240 HB | Важно для обрабатываемости и износостойкости |
| Класс точности отливки | CT8–CT10 (по ISO 8062) | Зависит от сложности геометрии |
| Шероховатость поверхности | Ra 12.5–25 мкм (после литья) | Требует механической обработки под посадку |
| Допуск на массу | ±3% – ±5% | Стандартный допуск для крупного литья |
| Дефекты | Не допускаются трещины, холодные спаи | Контроль УЗД или рентгеном для ответственных зон |
Конкретные параметры зависят от модели станка, условий эксплуатации и требований заказчика. Инженеры ООО Чэнду Ньютонго помогают оптимизировать конструкцию станины на этапе проектирования, чтобы снизить вес без потери жесткости, что существенно влияет на итоговую стоимость.
Сравнение материалов: Серый чугун vs Сталь vs Полимербетон
Выбор материала для станины часто становится предметом дискуссий между конструкторами и технологами. Понимание компромиссов между различными материалами помогает принять обоснованное решение.
| Характеристика | Серый чугун | Сварная сталь | Полимербетон |
|---|---|---|---|
| Демпфирование вибраций | Отличное | Низкое (требует дополнительных мер) | Превосходное |
| Жесткость на сжатие | Высокая | Высокая | Ниже, чем у металлов |
| Стоимость производства (серии) | Низкая/Средняя | Высокая (трудоемкая сварка и обработка) | Средняя |
| Сложность геометрии | Высокая (литье любой формы) | Ограничена возможностями сварки | Высокая |
| Температурная стабильность | Стабильный | Подвержен термодеформациям | Чувствителен к перепадам температур |
| Ремонтопригодность | Хорошая (можно наплавлять) | Отличная | Затруднена |
Инженерное заключение: Для большинства универсальных и тяжелых станков серый чугун остается оптимальным выбором по соотношению «цена/качество/производительность». Сварные станины целесообразны только для очень крупных единичных конструкций, где стоимость оснастки для литья неоправданно высока. Полимербетон чаще применяется в сверхточных измерительных машинах, но его хрупкость и низкая теплопроводность ограничивают применение в зонах с высоким тепловыделением.
Реальные промышленные сценарии применения
Понимание того, как станины ведут себя в реальных условиях, помогает правильно spezifizieren требования к заказу.
Сценарий 1: Высокоскоростной обрабатывающий центр
Условия: Частые разгоны и торможения шпинделя, прерывистая резка, высокие динамические нагрузки.
Требования: Максимальное демпфирование вибраций, высокая жесткость направляющих.
Решение: Станина из чугуна СЧ25 с развитой системой ребер жесткости. Использование литья в смоляные формы позволяет создать сложные внутренние каналы для эффективного отвода стружки и СОЖ, что предотвращает локальные перегревы и деформации.
Риск: Недостаточное снятие напряжений после литья может привести к «уводу» геометрии через 6-12 месяцев эксплуатации.
Рекомендация: Обязательный контроль старения и промежуточная механическая обработка.
Сценарий 2: Тяжелый гидравлический пресс
Условия: Статические и ударные нагрузки до 500 тонн, агрессивная среда (масло, пыль).
Требования: Высокая прочность на сжатие, износостойкость, герметичность масляных ванн.
Решение: Массивная станина из чугуна СЧ30 или легированного чугуна. Интеграция масляных карманов непосредственно в отливку снижает количество уплотнений и риск утечек.
Риск: Появление трещин в зонах концентрации напряжений при превышении номинальной нагрузки.
Рекомендация: Конструктивное усиление критических узлов и регулярный ультразвуковой контроль целостности.
Факторы формирования цены на станины из серого чугуна
Стоимость отливки станины не является фиксированной и зависит от множества переменных. Прямое взаимодействие с заводом-производителем, таким как ООО Чэнду Ньютонго Композитное Оборудование, позволяет прозрачно формировать цену.
- Вес и габариты: Основной драйвер стоимости. Цена обычно рассчитывается за килограмм готовой отливки, но с учетом коэффициента сложности.
- Сложность геометрии: Наличие тонких стенок, внутренних полостей, сложных поверхностей требует более дорогой оснастки и повышенного брака на этапе литья.
- Требования к качеству: Повышенные требования к механическим свойствам, необходимость неразрушающего контроля (УЗД, рентген) увеличивают трудоемкость.
- Объем партии: Крупные серии позволяют амортизировать стоимость моделей и оснастки, значительно снижая удельную цену единицы продукции.
- Логистика и упаковка: Для экспортных поставок важна надежная упаковка, предотвращающая повреждение кромок и резьбовых отверстий при транспортировке.
Важно отметить, что экономия на качестве формовочных материалов или пропуске этапа термообработки может дать краткосрочную выгоду в цене, но приведет к существенным расходам на брак и рекламации в дальнейшем. Сертификация предприятия по стандартам ISO 9001 гарантирует соблюдение технологических регламентов, исключающих такие риски.
Как выбрать надежного поставщика станин
Выбор партнера для производства критических деталей оборудования требует тщательной проверки. На что следует обратить внимание промышленному закупщику в 2026 году:
- Технологические возможности: Наличие собственного литейного цеха с современным оборудованием для приготовления форм (например, линии для смоляных форм). Аутсорсинг литья третьим лицам часто приводит к потере контроля над качеством.
- Лабораторная база: Возможность проведения спектрального анализа, испытаний на прочность и металлографических исследований непосредственно на заводе. ООО Чэнду Ньютонго располагает спектрометром OBLF и другим специализированным оборудованием, что позволяет контролировать каждую плавку.
- Опыт в отрасли: Наличие референс-листа с похожими проектами. Опыт работы с международными стандартами (EN, ASTM) свидетельствует о высоком уровне производственной культуры.
- Инженерная поддержка: Способность поставщика участвовать в доработке чертежей для улучшения литейных свойств детали (DFM — Design for Manufacturing). Это помогает избежать дефектов еще на стадии проектирования.
- Прозрачность процессов: Готовность предоставлять отчеты о контроле качества, сертификаты на материал и результаты испытаний.
Часто задаваемые вопросы (FAQ)
Какой класс точности можно достичь при литье станин?
При использовании технологии литья в смоляные песчаные формы обычно достигается класс точности CT8–CT10 по ISO 8062. Для критических поверхностей, требующих высокой точности, предусматривается припуск на механическую обработку. Точные допуски зависят от габаритов отливки и должны быть согласованы в техническом задании.
Можно ли изготовить станину по индивидуальному чертежу?
Да, ООО Чэнду Ньютонго Композитное Оборудование специализируется на производстве индивидуальных чугунных деталей. Специалисты компании помогут оценить литейную технологию вашего чертежа, предложат оптимизацию конструкции для снижения стоимости и изготовят необходимую модельную оснастку.
Как контролируется отсутствие внутренних дефектов в станине?
Контроль включает визуальный осмотр, проверку размеров и, при необходимости, неразрушающий контроль. Для ответственных деталей применяется ультразвуковая дефектоскопия (УЗД) или рентгенография. Каждая партия сопровождается сертификатом качества с результатами химического анализа и механических испытаний.
Влияет ли марка чугуна на стоимость отливки?
Да, марки чугуна с более высокими механическими свойствами (например, СЧ30 по сравнению с СЧ15) могут требовать более строгого контроля состава шихты и добавления легирующих элементов, что несколько увеличивает стоимость сырья. Однако основная часть цены формируется за счет трудоемкости изготовления формы и веса отливки.
Какие сроки изготовления типичны для заказа станин?
Сроки зависят от сложности оснастки и объема партии. Изготовление модельной оснастки может занимать 2-4 недели. После утверждения образцов серийное производство занимает от 3 до 6 недель в зависимости от загрузки литейного цеха. Точные сроки рассчитываются индивидуально для каждого проекта.
Заключение и рекомендации по закупкам
Станины из серого чугуна остаются незаменимым компонентом современного промышленного оборудования, обеспечивая баланс между стоимостью, производительностью и долговечностью. Ключ к успешной реализации проекта лежит в правильном выборе технологии литья и надежного партнера-производителя.
Инженерная рекомендация: Не стремитесь к максимальному снижению веса станины за счет уменьшения толщины стенок ниже технологически обоснованных пределов. Это может привести к проблемам с заполнением формы и росту внутренних напряжений. Оптимальная конструкция должна учитывать не только статические нагрузки, но и литейные ограничения.
Совет для закупщиков: При запросе коммерческого предложения предоставляйте максимально подробные чертежи с указанием критических зон и требований к контролю качества. Это позволит заводу-изготовителю дать точную оценку стоимости и сроков, избегая скрытых доплат на этапе согласования.
Компания ООО Чэнду Ньютонго Композитное Оборудование готова предложить комплексные решения «под ключ» для вашего производства. От проектирования пресс-форм и технологической подготовки до поставки готовых изделий с полным пакетом документов. Наш опыт, современное оборудование и система менеджмента качества ISO 9001 гарантируют стабильность характеристик каждой отливки.
Для получения технической консультации, расчета стоимости или обсуждения вашего проекта свяжитесь с нами. Мы поможем подобрать оптимальную марку чугуна и технологию производства для ваших задач.
Узнайте больше о наших возможностях и продуктовых решениях для промышленного литья.