

Песчаное литьё и литьё по выплавляемым моделям: что выбрать?
2026-11-02
Литьё по выплавляемым моделям (ЛВМ) позволяет использовать широкий спектр металлических сплавов, однако технологическое окно здесь требует более тонкой настройки. Такие факторы, как структура оболочки, литейные свойства сплава, удаление воска, обж и управление термическими ударами, напрямую влияют на риск возникновения дефектов. Это означает, что разработка технологического процесса и управление тактом производства играют ключевую роль в обеспечении стабильных поставок.
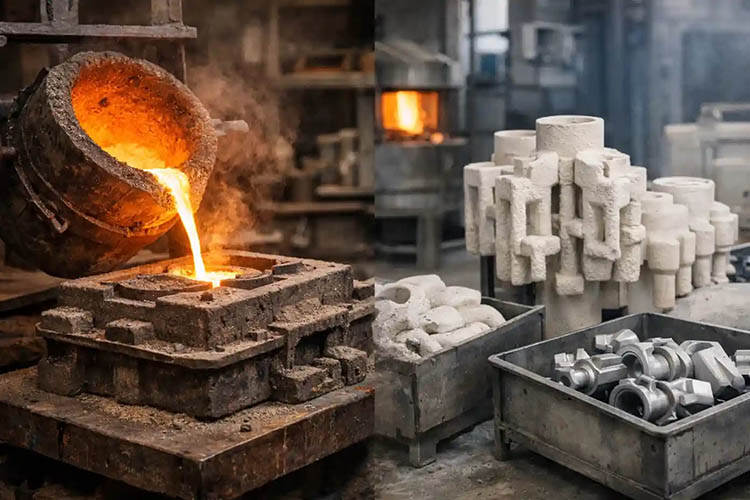
Цель данной статьи — ясно разобрать типичные критерии сравнения: какие задачи ного производства лучше решаются методом песчаного литья, а какие — методом литья по выплавляемым моделям; какие отливки из серого чугуна и отливки из высокопрочного чугуна для какого метода подходят; какие параметры следует считать приоритетными, когда требования по стоимости и срокам взаимно противоречат друг другу; и как выполнить подбор технологии более инженерно-обоснованным способом. В дальнейшем изложении мы рассмотрим принципы технологий, их преимущества и ограничения, ключевые сравнения и порядок выбора, чтобы дать практичные и реализуемые основания для принятия решений.
1. Песчаное литьё: проверенный временем гибкий вариант
Ключевые преимущества песчаного литья заключаются в «отработанной технологии формования, широкой универсальности оснастки и высокой скорости реакции на индивидуальные заказы». В современном производстве песчаные формы больше не ограничиваются традиционными глинистыми смесями. Использование смолесульфатных процессов позволило повысить прочность формы и стабильность полости, благодаря чему песчаное литьё по таким параметрам, как стабильность размеров, качество поверхности и управляемость процессом, всё ближе приближается к инженерно приемлемому «диапазону точности», сохраняя при этом традиционную для песчаного литья гибкость в вопросах затрат и сроков.
1.1. Принцип и классификация песчаного литья: от традиционных методов до современных смолесульфатных процессов
Основные принципы песчаного литья
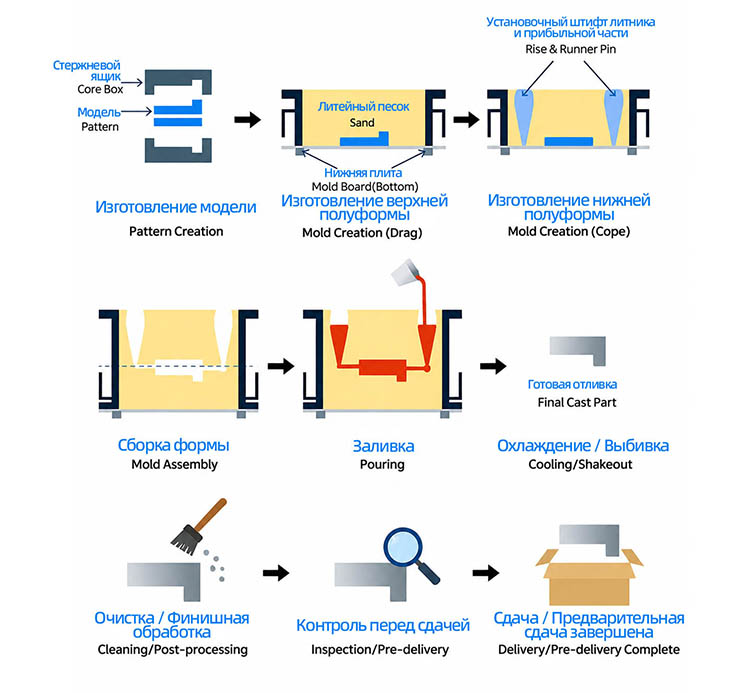
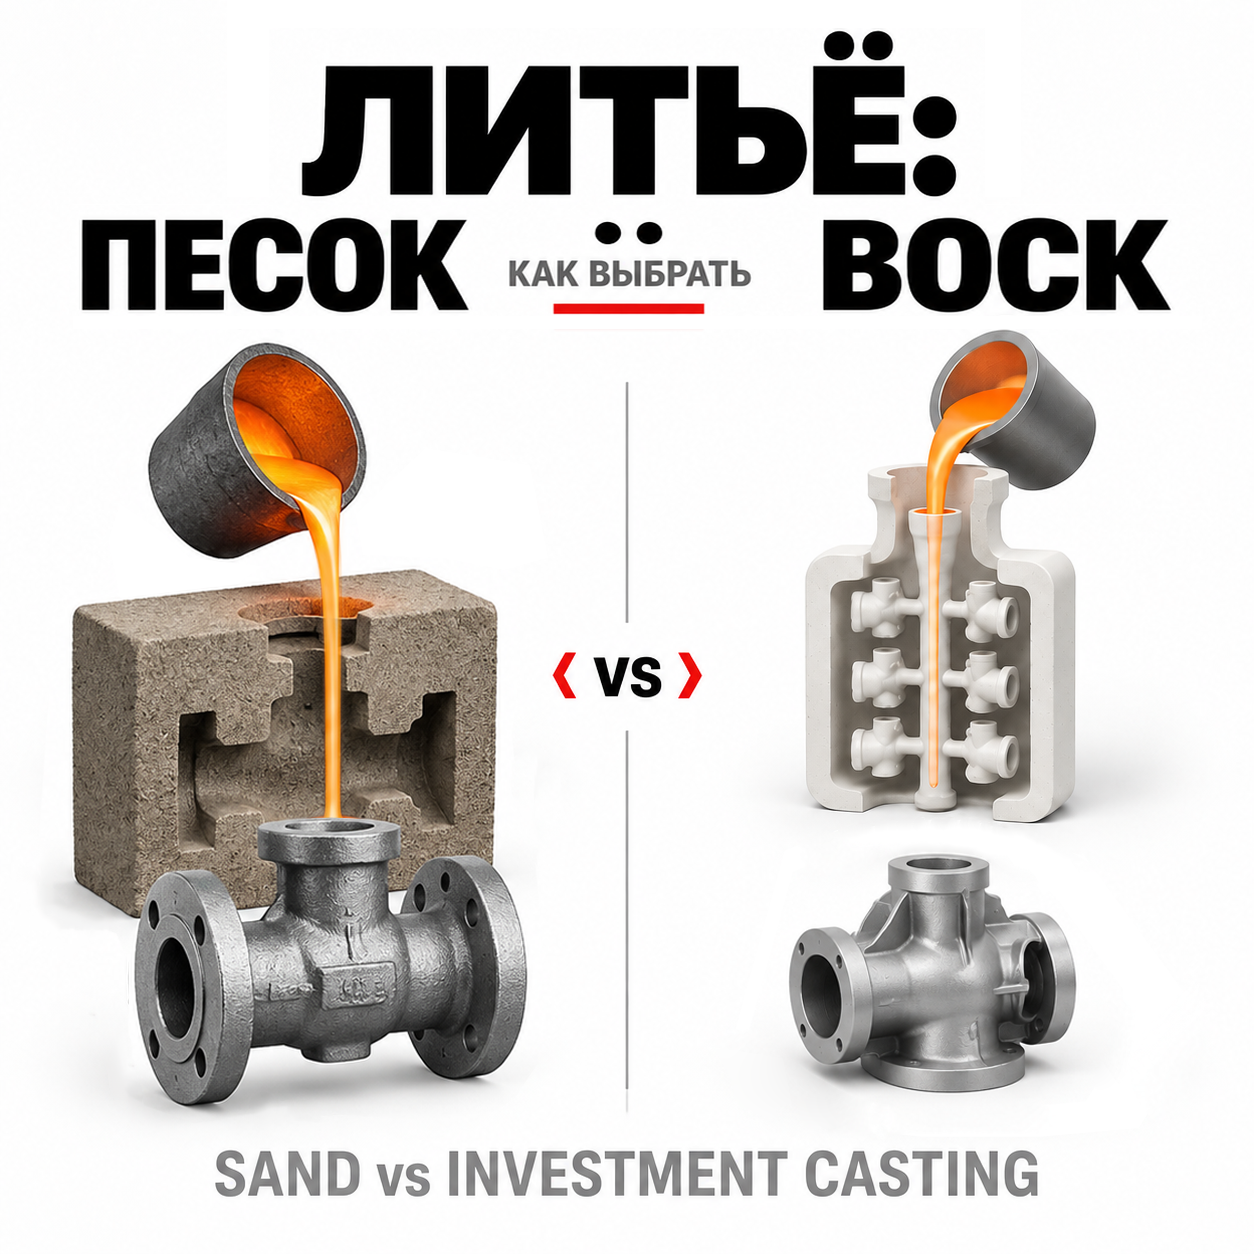
Песчаное литьё, как правило, включает следующие ключевые этапы: изготовление опок и формовку (песок выступает основным формовочным материалом), сборку опок и заливку металлического расплава, затвердевание и охлаждение, а также выбивку из формы и очистку. Рабочая полость формы формируется из формовочного песка, который создаёт «пространство формования» для металлического расплава; после заливки расплав затвердевает, формируя тем самым итоговую геометрию отливки.
Традиционное глинистое песчаное литьё и современные смолесульфатные процессы: техническая эволюция и преимущества
Традиционная технология глинистого песка в ряде случаев выигрывает за счёт низкой стоимости и высокой технологической зрелости, однако её стабильность прочности полости, воспроизводимости и качества поверхности часто страдает из-за колебаний свойств формовочной смеси. Внедрение смолесульфатных процессов обеспечивает формовочной смеси на этапе изготовления формы более высокую прочность полости и способность сохранять геометрию. Это повышает стабильность процесса заливки, снижает риск дефектов, вызванных деформацией или обрушением формы, и создаёт более благоприятные условия для формирования качественного состояния поверхности отливки.
Особенности литья в смоляные формы можно обобщить следующим образом:
- Точность и стабильность: более высокая прочность формовочной смеси помогает сохранять детали полости формы; колебания размеров обычно легче контролировать.
- Качество поверхности: поверхность отливок, как правило, получается ровнее, а риск дефектов ниже. Поэтому может сократиться объём последующей очистки и шлифовки по сравнению с более грубыми песчаными формами.
- Экологические аспекты и управление процессом: такой процесс может облегчить стандартизацию работы современного цеха — в части контроля пыли, стабильности состава смеси и соблюдения технологических параметров. Результат, однако, зависит от эффективности системы пылеудаления и организации производства.
1.2. Преимущества песчаного литья: стоимость, сроки и универсальность
Анализ экономической эффективности: затраты на оснастку и производственные затраты
При литье в песчаные формы обычно используют одноразовые модели либо модели с ограниченным числом повторных применений — в зависимости от принятой технологии. По сравнению с точной оснасткой, требующей значительных первоначальных вложений, затраты на оснастку для песчаного литья легче учесть уже на раннем этапе проекта. Этот способ особенно подходит для изделий, которым свойственны:
- высокая степень индивидуализации;
- сжатые сроки поставки и необходимость быстро проверить технологичность конструкции для литья;
- мелкосерийное или вариативное производство с несколькими типоразмерами и последующими итерациями.
Производственный цикл и гибкость: адаптивность к мелкосерийному и крупносерийному производству
Преимущество песчаного литья по срокам часто заключается в быстром запуске производства после подтверждения технологичности изделия и возможности корректировать темп работы непосредственно на площадке. Смоляно-песчаная смесь дополнительно повышает стабильность формы и снижает колебания процесса, что уменьшает риск переделок и остановок линии, повышая общую производительность.
На практике такая гибкость особенно полезна при:
- быстром переходе от прототипирования к опытному производству;
- увеличении темпа выпуска по мере роста объёмов производства;
- быстрой переналадке линии и адаптации оснастки при переходе между разными отливками.
Область применения: идеальное решение для крупногабаритных отливок простой конструкции
Песчаное литьё, как правило, обладает более высокой экономической эффективностью при изготовлении крупногабаритных отливок, деталей с массивными сечениями и компонентов с относительно простой структурой. В случае отливок из серого и высокопрочного чугуна, когда основные цели проектирования сводятся к «надёжной несущей способности, хорошей обрабатываемости и возможности своевременной поставки», песчаное литьё является особенно эффективным инструментом для преобразования преимуществ материала в реальную инженерную ценность.
1.3. Ограничения песчаного литья: точность, качество поверхности и сложность
Учёт размерной точности и шероховатости поверхности
Формообразующая среда при песчаном литье накладывает определённые ограничения на точность мелких деталей и чистоту поверхности. Во время заливки, термического воздействия расплава и охлаждения с усадкой в полости формы могут возникать отклонения размеров и различия в текстуре поверхности. Поэтому на этапе выбора технологии обычно оценивают:
- можно ли обеспечить требуемые допуски за счёт компенсации в процессе литья и последующей механической обработки;
- влияет ли текстура поверхности на герметичность, сопряжение деталей или износостойкость;
- потребуются ли дополнительные шлифовка, удаление заусенцев или локальная механическая обработка.
Сложности при литье деталей сложной геометрии
Если отливка имеет сложные тонкие стенки, глубокие полости, поднутрения или сложные внутренние каналы, а также предъявляет высокие требования к деталям литниковой системы, для песчаного литья потребуется более тщательная проработка плоскости разъёма формы, прибылей и схемы заливки. В противном случае возрастает риск недолива, засоров песком, газовых пор и локальных неспаев.
Сложную конструкцию отлить возможно, однако это обычно означает:
- увеличение затрат на разработку технологического процесса;
- повышение требований к управлению литейными рисками;
- возможную необходимость увеличить припуск на последующую механическую обработку.
Потребность в последующей обработке: механическая обработка и шлифовка
Отливки, полученные методом песчаного литья, как правило, требуют механической обработки для достижения необходимой точности сопряжения, а некоторые поверхности нуждаются в дополнительной зачистке и правке. Для отливок из серого и высокопрочного чугуна подобный подход «сначала формование, затем чистовая обработка до требуемых размеров» является технологически отработанным. Однако это неизбежно влияет на общую структуру себестоимости проекта: способность литейного этапа компенсировать объём механической обработки напрямую зависит от класса допуска, указанного в чертеже, и требуемого качества поверхности.
2. Литьё по выплавляемым моделям: идеальное решение для точных отливок
Литьё по выплавляемым моделям в качестве ключевой технологии использует принцип «формование по выплавляемой модели с покрытием из керамической массы», что позволяет получать отливки со сложной конфигурацией поверхностей, максимально приближённые к конечному состоянию детали. Это обеспечивает ценность в проектах, где требуются высокая размерная стабильность, проработка деталей и качество поверхности. В заказе изделий из серого и высокопрочного чугуна данная технология особенно часто применяется для тонкостенных конструкций, сложных внутренних полостей и критичных сопрягаемых элементов, предъявляющих повышенные требования к литейной форме.
2.1. Принцип литья по выплавляемым моделям: суть технологии выжигаемых моделей
Основной принцип литья по выплавляемым моделям
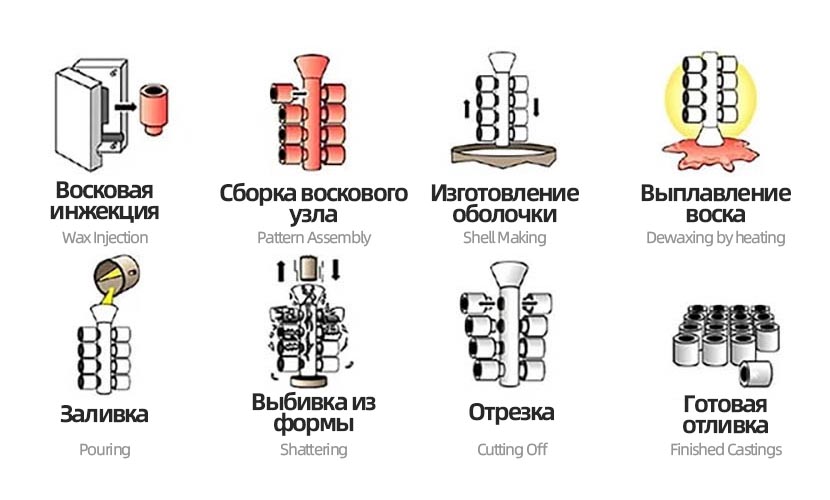
Изготовление восковых моделей и подготовка оболочек: ключевые этапы обеспечения точности
При литье по выплавляемым моделям точность определяется не только финальной заливкой, но и результатами формообразования на ранних этапах и изготовления оболочковой формы. В частности:
- Изготовление восковой модели: детали формы и состояние поверхности модели напрямую влияют на качество оболочки. Способ соединения моделей, включая конструкцию литниковой системы и расположение каналов, также влияет на заполнение формы и риск усадочных раковин.
- Изготовление оболочковой формы — многослойной керамической оболочки: форму создают послойным нанесением огнеупорных материалов и их отверждением. Толщина и прочность оболочки должны обеспечивать устойчивость к термическому удару и давлению потока металла при заливке.
- Прокаливание, удаление воска и заливка: после удаления восковой модели образуется полость, в которую заливают расплавленный металл. При охлаждении и затвердевании формируется отливка.
В реальных проектах равномерность формирования оболочки и стабильность технологических параметров часто являются ключевыми факторами, определяющими, удастся ли стабильно укладываться в целевой интервал допусков.
2.2. Преимущества литья по выплавляемым моделям: точность, качество поверхности и сложность геометрии
Высокая размерная точность и отличное качество поверхности
Одно из ключевых преимуществ литья по выплавляемым моделям — более точный контроль размеров и высокое качество поверхности. Керамическая оболочка способна детально воспроизводить микрорельеф восковой модели, поэтому этот способ обычно лучше подходит для получения отливок, максимально приближенных к готовой детали.
Для сборочных деталей и изделий с функционально важными поверхностями качество поверхности и точность размеров напрямую влияют на:
- стабильность сборки в критически важных сопряжениях;
- частоту исправления дефектов и отклонения при последующей механической обработке;
- стабильность таких операций, как герметизация и нанесение покрытий.
Способность получать сложные тонкостенные отливки
Литьё по выплавляемым моделям, как правило, идеально подходит для воспроизведения сложных геометрических форм. Особенно ярко его преимущества в литейном формовании проявляются при изготовлении тонкостенных деталей, сложных криволинейных поверхностей и мелких деталей. Подобные преимущества наиболее актуальны для таких изделий, как насосно-арматурная продукция, высокоточные соединительные элементы и инженерные компоненты со сложной структурой внутренних полостей.
Снижение объёмов последующей обработки: технология формообразования, близкого к конечному
«Приближение к окончательной форме» при литье по выплавляемым моделям обычно означает, что:
- объём последующей механической обработки легче контролировать;
- для некоторых поверхностей можно сократить объём шлифовки или чистовой обработки;
- общую стоимость целесообразнее оценивать по совокупным затратам, а не только по цене отливки.
Конечно, фактическое сокращение объёмов последующей обработки зависит от класса точности, указанного в чертеже, стратегии выбора технологических баз и требований к сборке; однако выгоды от применения литья по выплавляемым моделям, как правило, наиболее заметны на критически важных поверхностях и в сложных структурных элементах.
2.3. Ограничения литья по выплавляемым моделям: стоимость, сроки и габариты
Учёт затрат на оснастку и производственного цикла
Литьё по выплавляемым моделям, как правило, требует более системного подхода к созданию технологической оснастки и предварительной подготовке производства. Первоначальные инвестиции здесь относительно высоки, а переход от этапа технологической подготовки к стабильному серийному производству обычно занимает больше времени. В проектах с малыми партиями выпуска или частыми изменениями требований эти затраты и временные издержки проявляются особенно остро (особенно если отливки в конечном итоге всё равно требуют значительной механической обработки).
Ограничения по размерам и весу отливок
На практике литьё по выплавляемым моделям имеет определённые инженерные ограничения по массе и габаритам. Прочность керамической оболочки, тепловой режим заливки и общая стабильность процесса напрямую определяют верхний предел его технологических возможностей. При выходе за эти границы песчаные формы обычно оказываются более реализуемым и экономически выгодным решением (особенно при изготовлении крупногабаритных несущих конструкций).
Выбор материалов и сложность технологического процесса
Литьё по выплавляемым моделям (ЛВМ) позволяет использовать широкий спектр металлических сплавов, однако технологическое окно здесь требует более тонкой настройки. Такие факторы, как структура оболочки, литейные свойства сплава, удаление воска, обж и управление термическими ударами, напрямую влияют на риск возникновения дефектов. Это означает, что разработка технологического процесса и управление тактом производства играют ключевую роль в обеспечении стабильных поставок.
3. Ключевые сравнения литья в песчаные формы и литья по выплавляемым моделям
Различия между литьём в песчаные формы и литьём по выплавляемым моделям обычно заключаются не в том, можно ли изготовить отливку, а в структуре затрат, способе достижения требуемой точности, качестве поверхности, объёме последующей обработки и сроках производства. Кратко:
- литьё в песчаные формы позволяет быстрее подготовить процесс и обеспечивает большую гибкость формообразования, поэтому подходит для более широкого диапазона размеров деталей и этапов проекта;
- литьё по выплавляемым моделям лучше воспроизводит сложные детали конструкции и обеспечивает более высокое качество поверхности, что может сократить объём последующей механической обработки.
Ниже приведено сравнение по критериям, которые наиболее важны для принятия инженерных решений.
3.1. Себестоимость производства: первоначальные инвестиции и последующая выгода
Затраты — это не цена отдельного этапа, а совокупная стоимость на протяжении всего жизненного цикла изделия. Основные различия обычно связаны со следующим:
1. Затраты на оснастку и подготовку производства
- При литье в песчаные формы обычно проще быстрее запустить процесс, а первоначальные вложения более гибкие. Это удобно для индивидуальных проектов, в которых часто меняются требования.
- Литьё по выплавляемым моделям, как правило, требует более сложной предварительной подготовки, включая изготовление восковых моделей и керамических оболочек, поэтому первоначальные затраты выше. Такой способ подходит для проектов со стабильным спросом, серийным выпуском или чётко заданными требованиями к точности.
2. Затраты на последующую обработку и исправление дефектов
- Типичное преимущество литья по выплавляемым моделям — более высокая точность размеров и лучшее качество поверхности. Это может сократить припуск и объём чистовой обработки.
- Литьё в песчаные формы сохраняет конкурентоспособность по совокупным затратам, особенно когда отливка предусматривает базовые поверхности для последующей обработки. Грамотное проектирование прибылей, литниковой системы и припусков в сочетании с планом механической обработки позволяет реализовать экономию в общей стоимости, а не только в цене отливки.
Практический совет: если у детали немного функционально важных поверхностей и технологические базы можно стабильно формировать и контролировать, литьё в песчаные формы с использованием смоляно-песчаной смеси часто позволяет обеспечить более предсказуемые совокупные затраты.
3.2. Точность отливок и качество поверхности: детали определяют качество
Точность размеров и качество поверхности — одни из наиболее часто упоминаемых преимуществ литья по выплавляемым моделям:
- Этот способ позволяет лучше воспроизводить мелкие детали, а качество поверхности и уровень допусков обычно выше.
- Точность литья в песчаные формы также постоянно повышается, однако результат сильнее зависит от контроля технологических параметров и конструктивных решений. При более строгих требованиях чертежа может потребоваться увеличить припуск на обработку или выполнить более тщательную последующую доводку, чтобы обеспечить требуемую собираемость.
Чтобы оценивать точность практически, при выборе технологии рекомендуется разделить требования чертежа на две категории:
- Критически важные сопрягаемые поверхности: поверхности с посадочными допусками, уплотнительные поверхности, зоны износа и центрирующие пояски.
- Некритичные наружные поверхности и поверхности, воспринимающие нагрузку: участки с относительно менее строгими требованиями к допускам и качеству поверхности.
Если доля критически важных поверхностей невелика, сочетание локальной чистовой обработки и контроля процесса при литье в песчаные формы часто позволяет обеспечить требуемые эксплуатационные характеристики, сохранив преимущества по стоимости и срокам производства.
3.3. Применимые материалы и размеры отливок: «чувство границ» технологического процесса
Именно эти факторы определяют, насколько легко, стабильно и экономично будет организован процесс литья.
1. Масса и габариты отливки
Литьё в песчаные формы обычно обеспечивает более широкий диапазон масс и размеров отливок и обладает большим потенциалом для масштабирования. Литьё по выплавляемым моделям чаще применяют для небольших и средних деталей, где особенно важны тонкие конструктивные элементы.
При изготовлении чугунных деталей на заказ — из серого или высокопрочного чугуна — литьё в песчаные формы проще сделать экономически выгодным для крупных и массивных отливок, а также деталей, требующих большей гибкости формообразования.
2. Материал и сложность конструкции
Литьё по выплавляемым моделям часто лучше подходит для тонкостенных деталей сложной формы. Сложные конструкции можно изготавливать и в песчаных формах, но для снижения риска дефектов требуется более тщательная проработка схемы заливки, прибылей и вентиляции.
3.4. Производственный цикл и гибкость: быстрая реакция и потребности в кастомизации
Сроки производства и скорость реагирования — одни из факторов, непосредственно влияющих на закупки и управление проектами.
1. Малые партии и частые изменения
Литьё в песчаные формы позволяет быстрее запустить производство и гибче корректировать технологический процесс. Это делает его подходящим для изготовления и проверки опытных образцов, последовательной доработки конструкции и ускоренного выполнения заказов.
При литье в смоляно-песчаные формы прочность формовочной смеси и стабильность полости формы способствуют более высокой повторяемости процесса. Это помогает уменьшить колебания, связанные с различиями в состоянии формы, и сделать сроки производства более предсказуемыми.
2. Стабильные серийные заказы и высокие требования к точности и внешнему виду
После отработки технологии литьё по выплавляемым моделям позволяет стабильно обеспечивать преимущества по точности и качеству поверхности при серийном производстве. Этот способ подходит для изделий с относительно неизменным спросом, когда к повторяемости изготовления ответственных деталей предъявляются высокие требования.
Сравнительная таблица технологических процессов
| Критерий сравнения | Литьё в песчаные формы (смоляно-песчаная смесь): типичные особенности | Литьё по выплавляемым моделям: типичные особенности |
|---|---|---|
| Структура затрат | Проще запустить производство с меньшими первоначальными затратами; совокупные затраты можно контролировать. | Более высокие затраты на начальную подготовку процесса; возможное сокращение расходов на последующую обработку. |
| Точность и качество поверхности | Зависят от контроля процесса и стратегии обработки; хорошо подходит для изготовления с последующей обработкой критически важных поверхностей. | Как правило, обеспечивает более высокую точность и качество поверхности; преимущества получения отливок, близких к окончательной форме, выражены сильнее. |
| Размеры и масса | Лучше подходит для крупных и тяжёлых деталей и охватывает более широкий диапазон размеров. | Чаще применяется для деталей малого и среднего размера, где важна проработка мелких элементов. |
| Сроки и гибкость | Подходит для заказных изделий, итеративной доработки и оперативного выпуска небольших партий. | После отработки технологической цепочки позволяет стабильно выпускать партии с высокой повторяемостью. |
4. Как выбрать подходящий литейный процесс?
Выбор технологии — это не просто выбор между «литьём в песчаные формы» и «литьём по выплавляемым моделям». Необходимо разложить требования чертежа на измеримые параметры: допуски на размеры, качество поверхности, сложность геометрии, массу и габариты отливки, а также объём партии и сроки. На основе этих параметров оценивается, является ли выбранный технологический маршрут экономически целесообразным и управляемым. В большинстве случаев литьё в песчаные формы лучше подходит для более широкого диапазона деталей и различных этапов проекта, тогда как литьё по выплавляемым моделям имеет более выраженные преимущества в проработке мелких деталей и получении заготовок, близких к готовой форме (технология near-net-shape).
4.1. Критерии выбора: комплексная оценка и рациональное принятие решений
1. Требования к конструкции отливки: сложность, точность и качество поверхности
- Высокая доля критически важных сопрягаемых поверхностей — баз для сборки, уплотнительных поверхностей, центрирующих поясков и т. п. Литьё по выплавляемым моделям благодаря получению отливок, близких к окончательной форме, может снизить объём последующей доводки. При литье в песчаные формы точность критически важных участков обычно обеспечивают локальной механической обработкой.
- Очень высокие требования к деталям внешних или функциональных поверхностей — например, к тонким стенкам, сложным криволинейным поверхностям или тонкой текстуре. Литьё по выплавляемым моделям обычно лучше воспроизводит такие элементы. Смоляно-песчаная система также может повысить стабильность процесса, однако экономическую целесообразность воспроизведения мельчайших деталей следует оценивать с учётом схемы заливки и вентиляции.
- Жёсткие требования к точности размеров. Важно учитывать границу между возможностями самого литья и тем, что можно компенсировать механической обработкой, — не следует возлагать всю ответственность за точность на литейный процесс.
2. Объём производства и бюджет: первоначальные вложения и совокупные затраты на деталь
- Литьё по выплавляемым моделям обычно требует более значительных первоначальных вложений, в том числе в изготовление восковых моделей и керамических оболочек. Оно лучше подходит для проектов с чётко определёнными требованиями, стабильным объёмом выпуска или высокой стоимостью деталей, оправдывающей такие вложения.
- Литьё в песчаные формы гибче при запуске процесса и внесении изменений. Особенно на этапе проверки изделия и технологии оно позволяет легче удерживать совокупные затраты под контролем.
3. Сроки поставки и темп проекта: оперативность и стабильность процесса
- Сжатые сроки и необходимость итеративной доработки. Литьё в песчаные формы, в частности с использованием смоляно-песчаной смеси, обычно позволяет быстрее менять литейную схему и технологические параметры, превращая гибкость процесса в более предсказуемое выполнение проекта.
- Требование к стабильному качеству в долгосрочном серийном производстве. После определения устойчивого технологического окна литьё по выплавляемым моделям позволяет лучше поддерживать стабильность точности и качества поверхности от партии к партии.
Практическая рекомендация: разделите требования чертежа на критически важные и обычные поверхности, а припуски на механическую обработку, базы для контроля и способ удаления поверхностного слоя включите в обсуждение технологии. Только так можно сравнить совокупные затраты, а не одну лишь цену отливки.
4.2. Анализ конкретных случаев: выбор технологии в различных сценариях
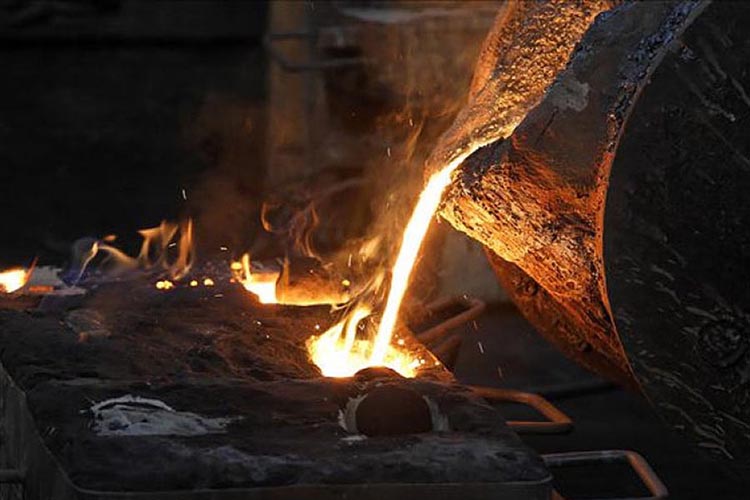
1. Крупные детали общего назначения: преимущества литья в песчаные формы проявляются особенно заметно
- Типичные изделия: корпуса клапанов, кожухи, основания и кронштейны из серого или высокопрочного чугуна. Такие отливки обычно имеют сравнительно большие габариты и определённый диапазон толщины стенок; окончательную точность сборки обеспечивают механической обработкой критически важных сопрягаемых поверхностей.
- Обоснование выбора: смоляно-песчаная технология обеспечивает более высокую прочность и стабильность полости формы, что помогает снизить колебания в процессе заливки. Кроме того, при изготовлении крупных отливок ограничения литья по выплавляемым моделям по массе и габаритам могут повышать затраты и производственные риски. Поэтому литьё в песчаные формы часто оказывается выгоднее по совокупности факторов.
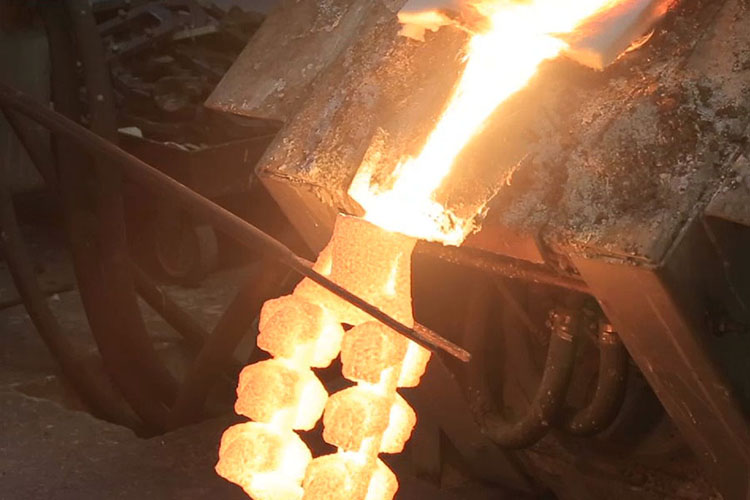
2. Точные детали сложной формы: преимущества литья по выплавляемым моделям проявляются особенно заметно
- Типичные изделия: прецизионные соединительные компоненты со сложными элементами, тонкостенные конструкции и функциональные детали с повышенными требованиями к качеству поверхности и стабильности размеров.
- Обоснование выбора: изготовление по выплавляемым моделям и формование в керамической оболочке позволяют точнее воспроизводить мелкие элементы и получать поверхность, близкую к окончательной. Это может сократить объём обработки и вероятность доработки критически важных сопрягаемых поверхностей.
- Важно учитывать: если отливку всё равно потребуется значительно обрабатывать, чтобы привести её к единой системе баз, преимущество литья по выплавляемым моделям может быть нивелировано дополнительной обработкой. Поэтому выбор следует делать с учётом классов допусков, указанных на чертеже.
4.3. Уникальные преимущества технологии литья в смоляные формы: сбалансированный выбор для конкретных задач
Повышение прочности формы и способности сохранять геометрию полости за счёт использования смоляных связующих улучшает формование мелких деталей и снижает разброс параметров, вызванный нестабильностью состояния формы. В рамках проектов это позволяет удерживать затраты на достижение точности в «предсказуемых» пределах.
При условии правильного подбора литниковой системы, прибылей и каналов для выхода газов, литьё в смоляные формы позволяет перевести риски изготовления сложных конструкций из категории «неуправляемых» в категорию «управляемых». Когда ключевые поверхности достигают требуемой точности посадки за счёт последующей механической обработки, маршрут на основе песчаных форм обычно оказывается более конкурентоспособным по срокам и совокупной стоимости.
Итог: выбирайте технологию исходя из ограничений проекта, а не личных предпочтений
- Если требуются высокая точность и качество поверхности, а критически важные сопрягаемые поверхности занимают значительную часть детали, литьё по выплавляемым моделям с большей вероятностью обеспечит преимущества за счёт получения отливки, близкой к окончательной форме.
- Если деталь крупная, проект предполагает частые итерации, а совокупные затраты важно удержать под контролем, литьё в песчаные формы с использованием смоляно-песчаной смеси чаще позволяет найти баланс на протяжении всего жизненного цикла изделия.
5. Заключение
Между литьём в песчаные формы и литьём по выплавляемым моделям не существует абсолютно «лучшего» варианта: каждый из этих методов демонстрирует свои преимущества в зависимости от конкретных ограничений. В целом, литьё в песчаные формы отличается высокой адаптивностью к формованию, а также скоростью запуска и корректировки технологического процесса. Литьё по выплавляемым моделям, в свою очередь, делает акцент на получении заготовок, близких к готовой форме (near-net-shape), высокой размерной точности и воспроизведении мелких деталей поверхности. Применение технологии на смоляных песчаных смесях ещё больше повышает стабильность процесса и способность формы сохранять геометрию полости. Благодаря этому во многих проектах по индивидуальному изготовлению отливок из серого и высокопрочного чугуна становится проще обеспечить предсказуемую совокупную стоимость и стабильный такт поставок.
Литьё в песчаные формы, и особенно технология на смоляных смесях, обычно характеризуется более быстрой технологической подготовкой и гибким производственным тактом, что позволяет эффективно адаптироваться к изменениям спроса и проводить поэтапную проверку. Для деталей средних и крупных габаритов с относительно сложной структурой, но ключевыми сопрягаемыми поверхностями, которые можно довести до требуемых параметров при последующей механической обработке, комплексная экономическая эффективность зачастую оказывается выше. В то же время литьё по выплавляемым моделям обладает неоспоримыми преимуществами в стабильности размеров, качестве поверхности и воспроизведении мелких деталей. Оно более благоприятно для тонкостенных конструкций, сложных геометрических элементов и достижения цели near-net-shape, позволяя в ряде проектов сократить объём последующей механической обработки.
При инженерном выборе наиболее надёжным подходом является раздельная оценка «точности» и «стоимости». В части точности необходимо чётко определить количество критических сопрягаемых поверхностей, целевой класс допуска, наличие требований к установочным базам, а также способность последующей механообработки стабильно обеспечивать заданные параметры. В части затрат не следует сравнивать лишь удельную стоимость литья; необходимо анализировать совокупную структуру затрат, включающую само литьё, припуски и зачистку, риски переработки и контроль. Авансовые инвестиции и такт на последующих этапах зачастую совместно определяют общую стоимость. Что касается сроков, то если проект находится на стадии итерации или требует сжатого графика поставок, скорость запуска технологии и внесения изменений оказывает существенное влияние на конечный результат. Когда эти ограничения соответствуют возможностям технологии, преимущества литья на смоляных смесях в технологичности и стабильности легче конвертируются в реальную ценность поставок. Однако когда определяющими факторами становятся критические детали и точность поверхности, свою ценность в полной мере раскрывает литьё по выплавляемым моделям.
В условиях растущей тенденции к кастомизации и высоконадёжным поставкам выбор технологии для отливок из серого и высокопрочного чугуна всё больше смещается в сторону управляемости процесса и воспроизводимости при массовом производстве. Значение технологии на смоляных смесях заключается в том, что за счёт оптимизации формовочной смеси и контроля процесса повышается способность формы сохранять геометрию полости и стабильность. Это приближает литьё в песчаные формы к инженерным требованиям по стабильности. Одновременно, обеспечивая качественное формование, она предоставляет более стабильную базу для последующей обработки, что упрощает прогнозирование совокупной стоимости. Таким образом, в большинстве проектов по индивидуальному литью, где «критические поверхности подлежат последующей обработке, конструкция имеет значительные габариты, а сроки требуют определённости», маршрут на основе смоляных песчаных смесей, как правило, в наибольшей степени соответствует реальным требованиям к поставкам.