

Корпус из ВЧШГ: производство и литье на заказ
2026-11-08
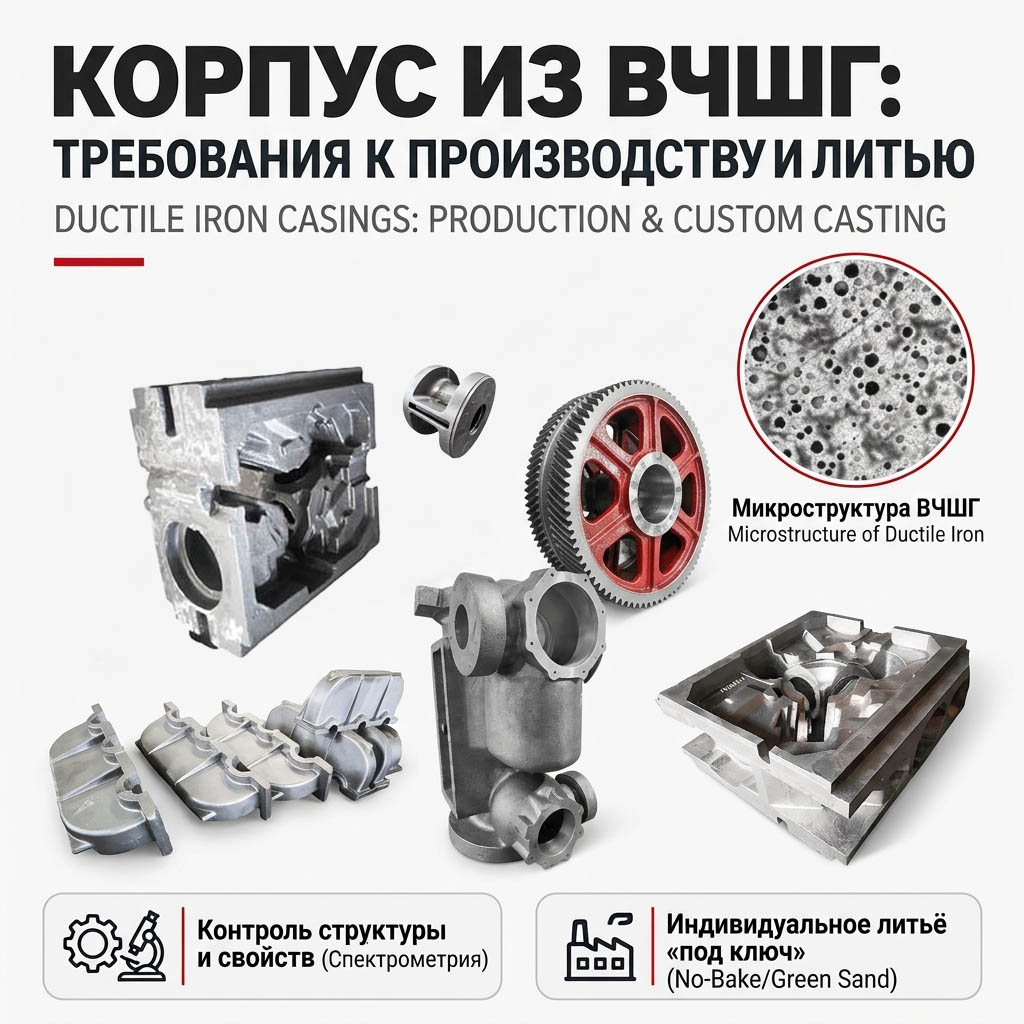
Корпус из ВЧШГ: инженерные требования к производству и литью на заказ
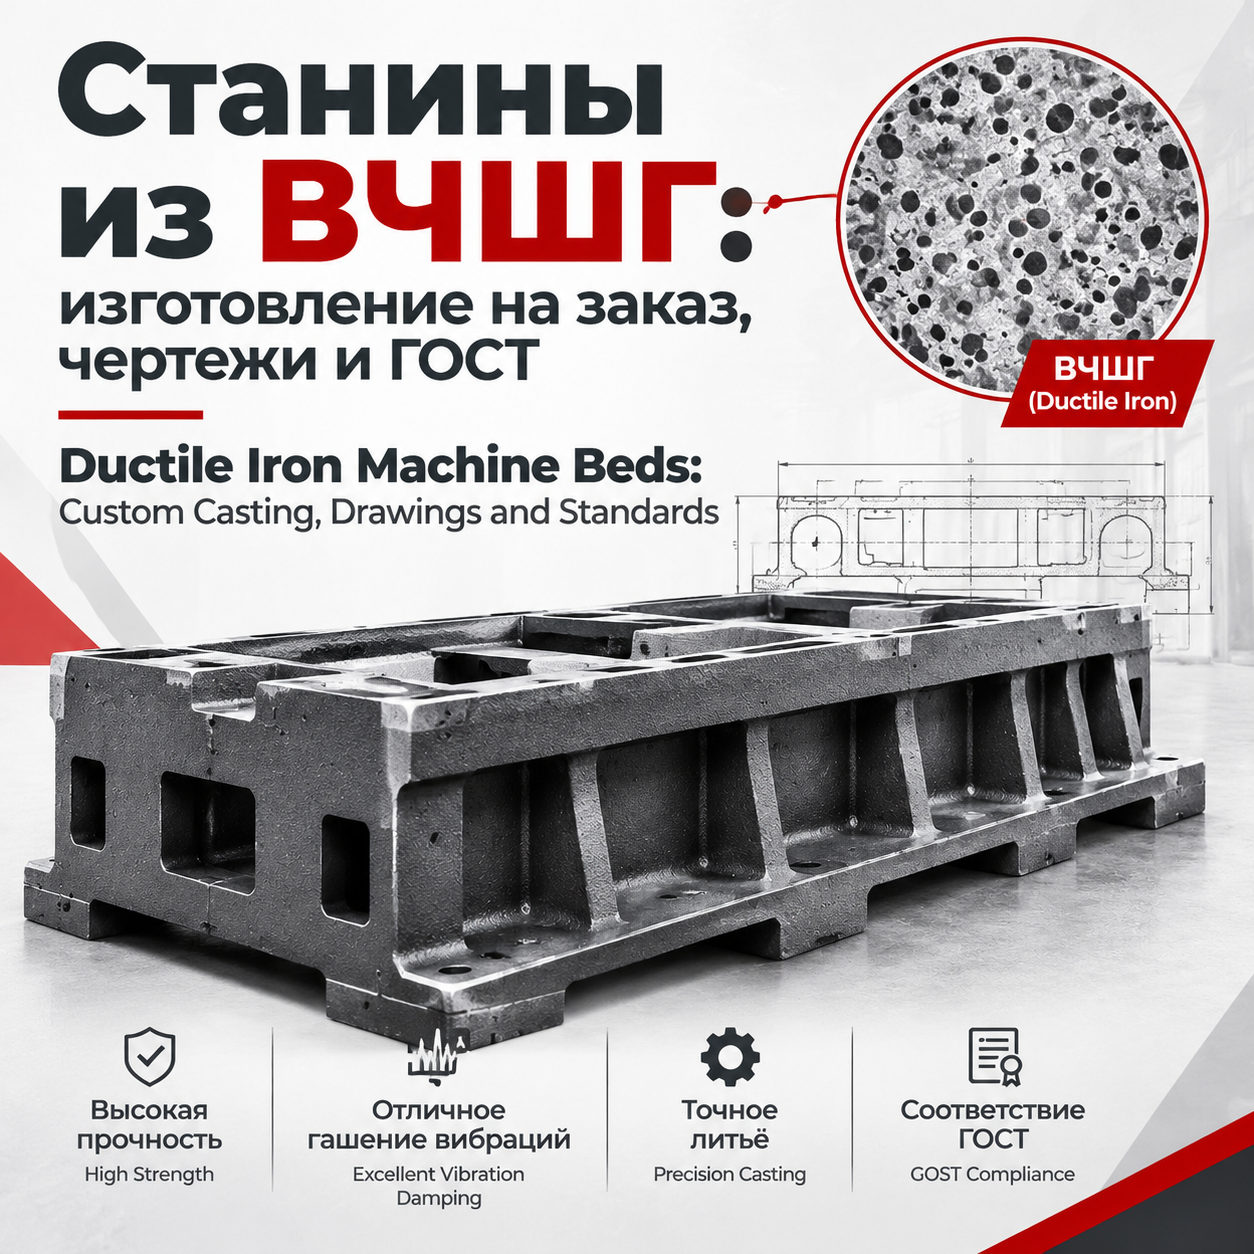
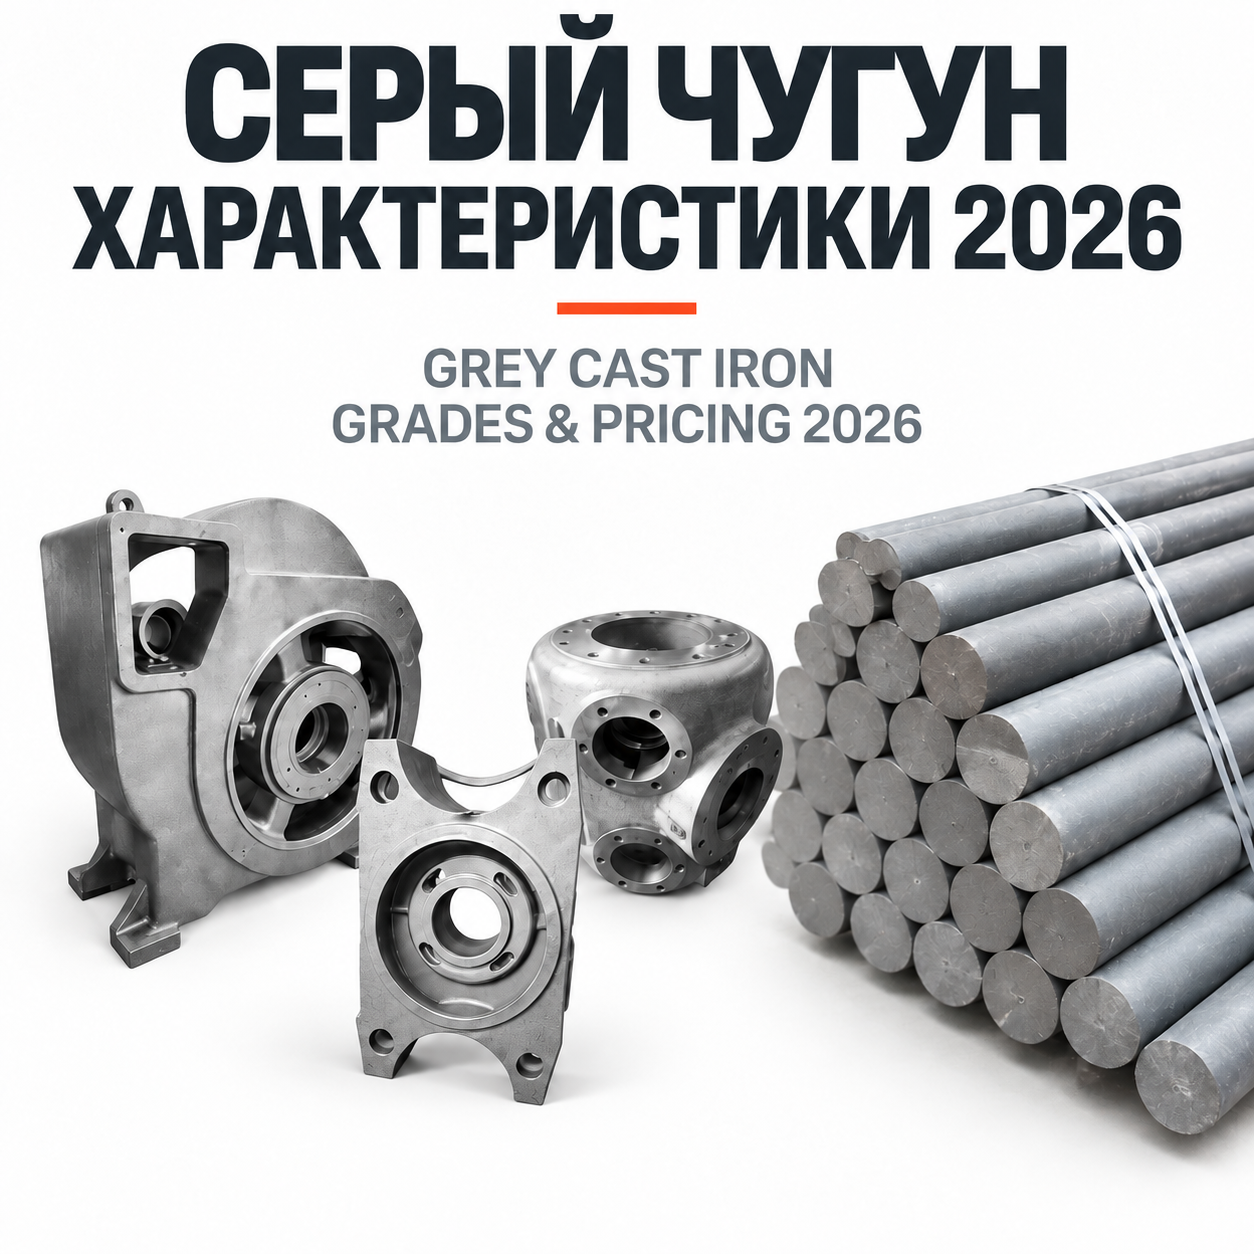
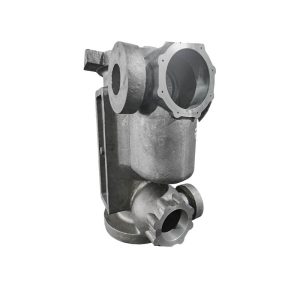
Высокопрочный чугун с шаровидным графитом (ВЧШГ) стал одним из ключевых конструкционных материалов в современном машиностроении, гидравлике и инфраструктурном строительстве. Замена стальных литых деталей на корпус из ВЧШГ позволяет существенно снизить массу оборудования при сохранении высокой прочности, улучшить демпфирующие свойства конструкции и повысить коррозионную стойкость. Однако переход на этот материал требует строгого соблюдения технологий плавки, модифицирования и литья, так как малейшие отклонения в химическом составе или скорости охлаждения могут привести к образованию дефектов, критичных для ответственных узлов.
Для промышленных предприятий и инжиниринговых компаний заказ литья из ВЧШГ — это не просто покупка заготовки, а сложный технологический процесс, включающий проектирование литниковой системы, выбор метода формовки и многоступенчатый контроль качества. В данной статье рассматриваются технические особенности производства корпусных деталей из высокопрочного чугуна, сравнение методов литья, требования к контролю качества и критерии выбора подрядчика для изготовления сложных отливок на заказ.
Почему ВЧШГ выбирают для корпусных деталей: металлургические преимущества
Традиционно корпусные детали насосов, редукторов, гидрораспределителей и компрессоров изготавливались из серого чугуна (СЧ) или углеродистой стали. Серый чугун обладает отличными литейными свойствами и дешевизной, но его механическая прочность ограничена пластинчатой формой графита, который действует как внутренние надрезы, снижая ударную вязкость. Сталь, напротив, прочна и пластична, но имеет худшие литейные свойства, высокую склонность к усадочным раковинам и низкие демпфирующие характеристики.
ВЧШГ (в международной классификации — Spheroidal Graphite Iron, GGG или Ductile Iron) объединяет лучшие свойства обоих материалов. Ключевое отличие заключается в форме графитовых включений. В процессе плавки в расплав вводятся магниевые или цериевые модификаторы, которые заставляют графит кристаллизоваться в виде сфер (шаровидная форма). Это устраняет эффект «надреза», характерный для серого чугуна, и обеспечивает материалу следующие свойства:
- Высокая прочность на разрыв: Предел прочности ВЧШГ может достигать 400–900 МПа, что сопоставимо со многими марками конструкционной стали.
- Пластичность: Относительное удлинение составляет от 2% до 18% (в зависимости от марки, например, ВЧ 40, ВЧ 50, ВЧ 60), что позволяет деталям выдерживать динамические нагрузки без хрупкого разрушения.
- Демпфирующая способность: ВЧШГ лучше поглощает вибрации, чем сталь, что критически важно для корпусов насосов, двигателей и станков, снижая шум и износ подшипниковых узлов.
- Обрабатываемость: Благодаря шаровидному графиту, стружка при механической обработке ломается легче, чем у стали, что снижает износ режущего инструмента и повышает производительность финишной обработки корпуса.
- Герметичность: Правильно полученная структура ВЧШГ обеспечивает высокую плотность материала, что необходимо для корпусов, работающих под давлением жидкостей или газов.
При проектировании нового оборудования инженеры все чаще заменяют сварные стальные корпуса на цельнолитые из ВЧШГ. Это позволяет исключить сварные швы — зоны концентрации напряжений и потенциальных мест утечек, а также упростить конструкцию за счет интеграции крепежных элементов и каналов непосредственно в литье.
Технология производства: от плавки до модифицирования
Производство качественного корпуса из ВЧШГ начинается не в литейном цехе, а в лаборатории металлургического контроля. Химический состав исходного сырья определяет будущую структуру отливки. Базовыми элементами являются железо, углерод (3.0–3.9%), кремний (1.8–2.8%), марганец, фосфор и сера. Содержание серы и фосфора должно быть минимальным, так как они ухудшают механические свойства и способствуют образованию хрупких фаз.
Этап магниевого модифицирования
Самым ответственным этапом является введение магния. Магний имеет низкую температуру кипения (около 1100°C), что значительно ниже температуры чугуна (1450–1500°C). При контакте с расплавом он мгновенно испаряется, создавая высокое давление. Чтобы обеспечить эффективное усвоение магния (обычно требуется остаточное содержание Mg 0.03–0.06%), применяются специальные технологии:
- Метод погружной ложки (Sandwich process): Расплав переливается через камеру, содержащую ферросилициймагний, покрытый слоем стали или чугуна для замедления реакции.
- Проволочная подача (Wire feeding): Проволока с модификатором подается непосредственно в поток металла при разливке. Этот метод обеспечивает более стабильный результат и меньшее образование шлака, что особенно важно для крупных корпусных деталей.
Недостаточное количество магния приводит к образованию пластинчатого графита (структура серого чугуна), а избыток — к появлению карбидов и хрупкости. Поэтому каждая плавка должна сопровождаться экспресс-анализом.
Инкубирование
После модифицирования проводится инкубирование — введение ферросилиция для предотвращения отбела (образования цементита) в тонких сечениях корпуса и обеспечения равномерной ферритной или перлитной матрицы. Для толстостенных корпусов, где скорость охлаждения низкая, важно контролировать размер зерна, чтобы избежать сегрегации элементов в центре отливки.
Методы формовки: выбор технологии под геометрию корпуса
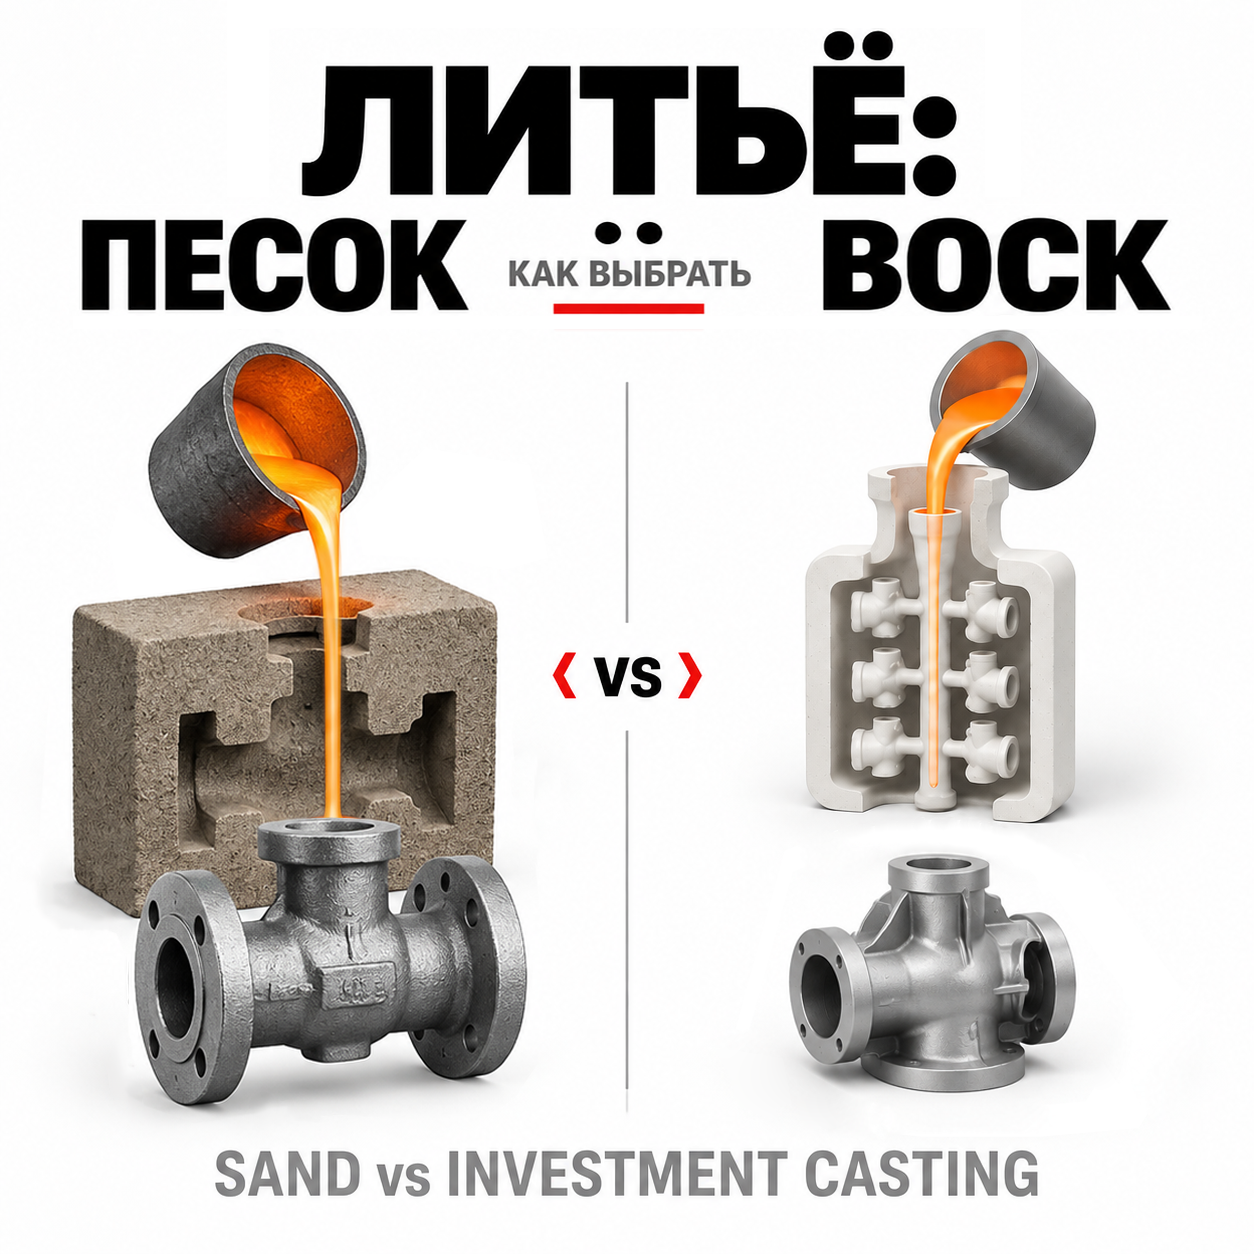
Выбор способа изготовления форм напрямую влияет на точность размеров, качество поверхности и себестоимость корпуса из ВЧШГ. В современной практике используются два основных подхода, каждый из которых имеет свою нишу применения.
Литье в смоляные песчаные формы (Cold Box / No-Bake)
Эта технология применяется для изготовления сложных, крупногабаритных и единичных корпусных деталей. Песок смешивается с термореактивной или холоднотвердеющей смолой, что позволяет создавать формы с высокой жесткостью и точностью геометрии.
Преимущества для корпусных деталей:
- Высокая размерная точность (классы точности CT8–CT10 по ISO 8062), что снижает объем последующей механической обработки.
- Отличное качество поверхности, позволяющее получать сложные рельефы и тонкие стенки без риска пригара.
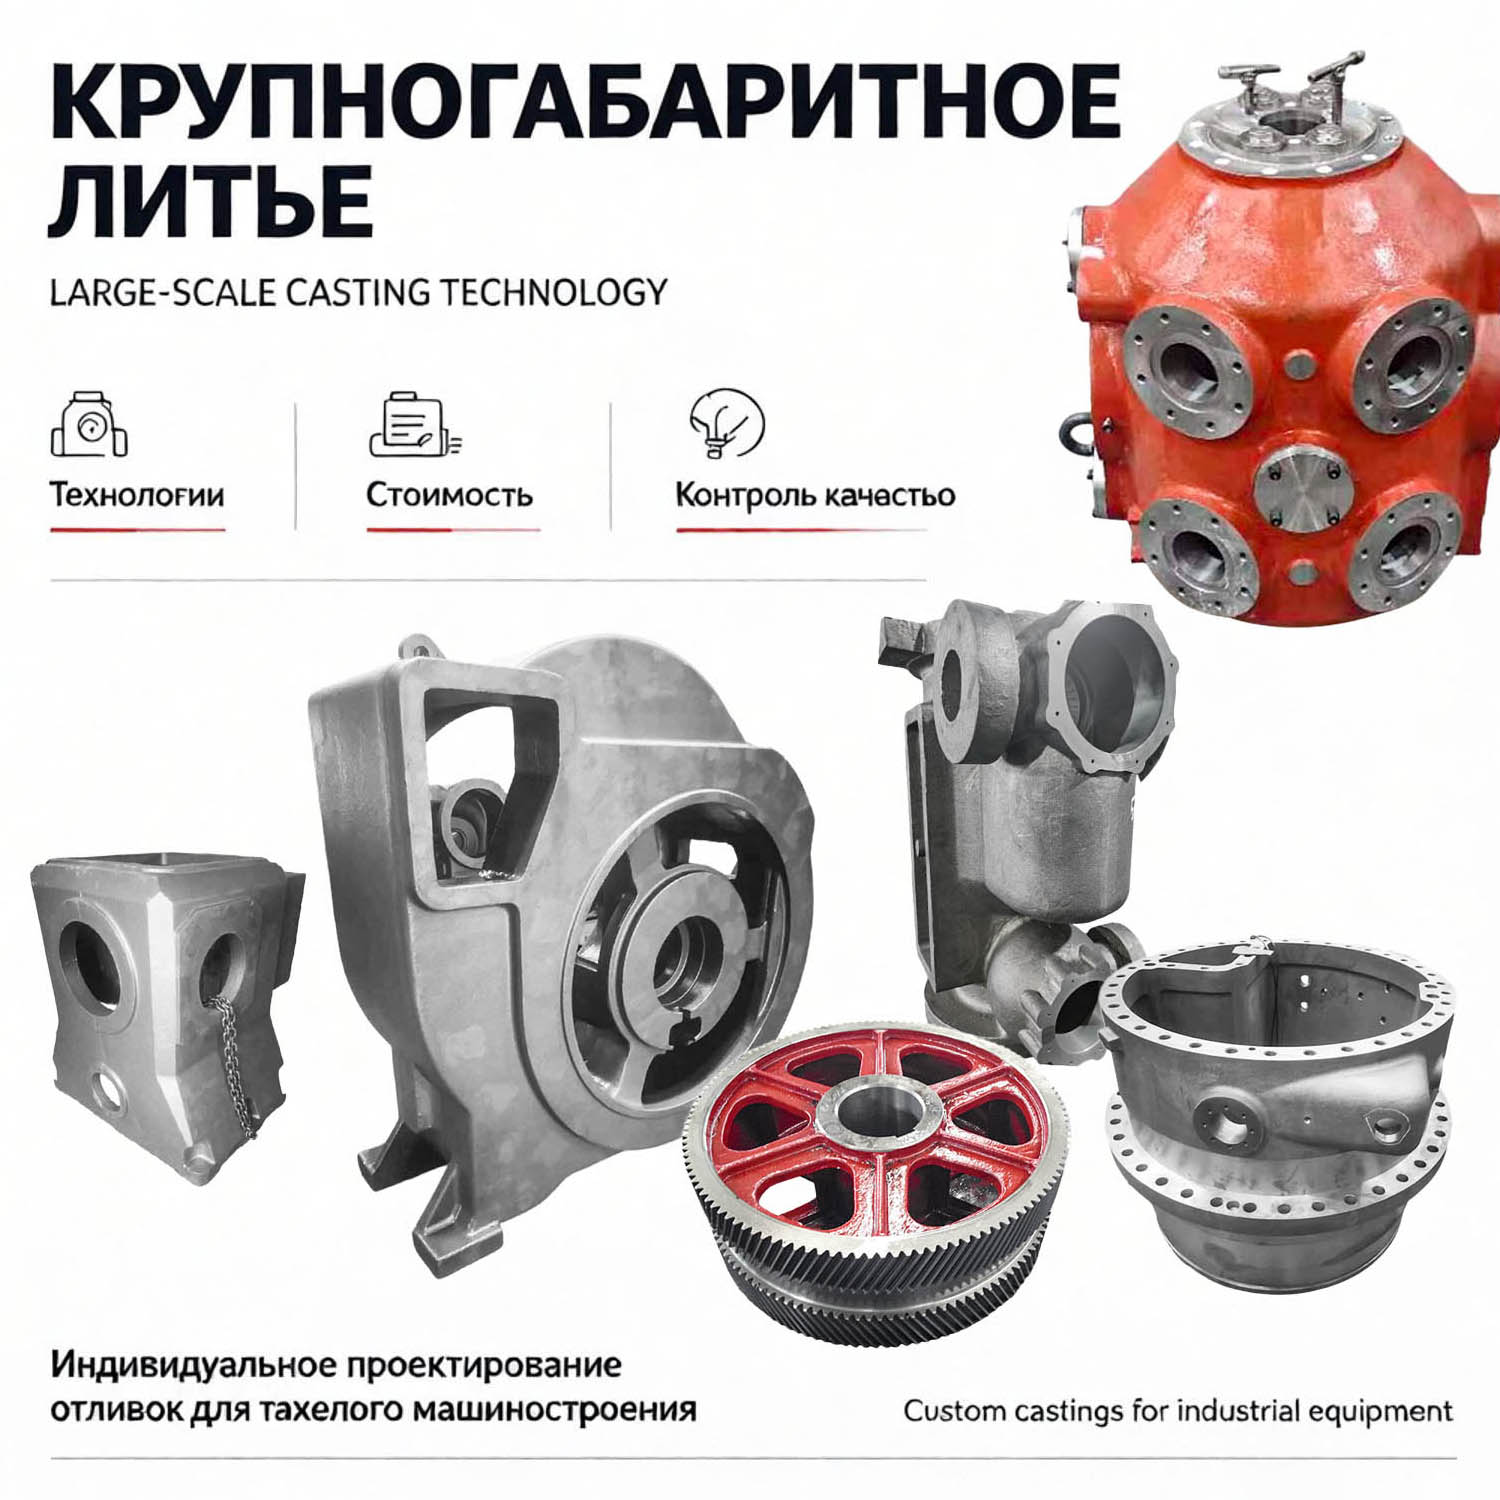
- Возможность изготовления крупных отливок массой от нескольких сотен килограммов до нескольких тонн.
- Гибкость: быстрая смена модельной оснастки, что идеально подходит для производства на заказ (jobbing foundry).
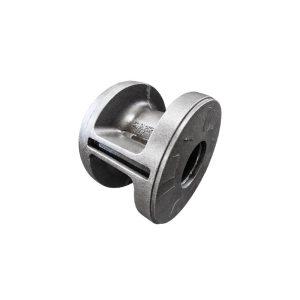
Именно технология литья в смоляные формы часто используется для производства гидравлических корпусов, блоков цилиндров, корпусов насосов нестандартной конфигурации, где требуется высокая герметичность и сложная внутренняя геометрия каналов.
Литье в глинистые песчаные формы (Green Sand Molding)
Традиционный метод, использующий смесь песка, глины (бентонита) и воды. Форма уплотняется механическим или пневматическим способом. Этот метод экономически эффективен при серийном и массовом производстве.
Область применения:
- Муниципальные люки, решетчатые элементы, стандартные фланцевые соединения.
- Детали, не требующие сверхвысокой точности обработки поверхностей, сопрягаемых с другими узлами.
- Серийные корпуса насосов и арматуры, где важна низкая себестоимость.
Для обеспечения стабильности качества при литье в глинистые формы необходим строгий контроль влажности смеси и гранулометрического состава песка. Компания ООО Чэнду Ньютонго Композитное Оборудование использует дифференцированный подход: для сложных индивидуальных промышленных деталей применяется литье в смоляные формы, обеспечивающее высокую точность, тогда как для серийных муниципальных изделий (люков и решеток) используется литье в глинистые формы, что позволяет оптимизировать затраты и масштабировать производство.
Проектирование литниковой системы и предотвращение дефектов
Корпусные детали из ВЧШГ склонны к специфическим дефектам, связанным с расширением графита при кристаллизации. При затвердевании чугуна выделяющийся графит увеличивает объем отливки, что может компенсировать усадку металла. Однако, если процесс не контролируется, это приводит к образованию микроусадок, рыхлот или деформации геометрии.
Ключевые дефекты и методы борьбы с ними
| Дефект | Причина возникновения | Метод предотвращения |
|---|---|---|
| Усадочные раковины | Недостаточное питание толстых сечений корпуса during кристаллизации. | Правильный расчет литниковой системы, использование холодильников, оптимизация толщины стенок. |
| Газовая пористость | Выделение газов из влаги формы или чрезмерное содержание магния. | Контроль влажности формовочной смеси, использование вентиляционных каналов, снижение содержания серы перед модифицированием. |
| Шлаковые включения | Попадание оксидных пленок (MgO, SiO2) в полость формы. | Использование керамических фильтров в литниковой системе, тщательная очистка ковша, правильный угол наклона литников. |
| Отбел (карбиды) | Слишком быстрое охлаждение тонких стенок или недостаток инкулятора. | Оптимизация состава инкулятора, использование теплоизоляционных покрытий для форм. |
Современное моделирование процессов литья (например, в программных комплексах Magmasoft или ProCAST) позволяет еще на этапе проектирования предсказать зоны риска и скорректировать конструкцию литниковой системы. Это особенно важно при изготовлении крупных корпусов компрессоров или насосов, где цена брака крайне высока.
Контроль качества: от спектрометрии до нагрузочных испытаний
Для ответственных применений, таких как гидравлика или энергетическое машиностроение, визуального осмотра недостаточно. Производственный цикл должен включать многоуровневую систему контроля, соответствующую международным стандартам ISO 9001 и отраслевым нормативам (GB/T 1348-2019, EN 1563).
Химический и структурный анализ
Каждая плавка подвергается спектральному анализу для подтверждения химического состава. Использование прямого считывания спектрометров (например, оборудования OBLF производства Германии) позволяет получить точные данные по содержанию углерода, кремния, магния и примесей за несколько минут. Параллельно проводится металлографический анализ шлифов, чтобы подтвердить процентное содержание шаровидного графита (должно быть не менее 90% для высоких марок) и тип металлической матрицы (феррит, перлит или их смесь).
Механические испытания
От каждой партии отливок отливаются контрольные образцы (пробы), из которых изготавливаются стандартные тест-бары. Они подвергаются испытаниям на растяжение для определения предела прочности и относительного удлинения, а также на ударную вязкость (при необходимости). Для корпусов, работающих под давлением, критически важным является испытание на герметичность. Каждая деталь может проходить гидроиспытания давлением, превышающим рабочее в 1.5 раза, чтобы исключить наличие сквозных микропор.
В компании ООО Чэнду Ньютонго Композитное Оборудование система контроля качества включает не только лабораторные тесты сырья, но и функциональные испытания готовой продукции. Например, муниципальные люки проходят испытания на интеллектуальном прессе на соответствие нагрузочным классам (C250, D400), что подтверждает их способность выдерживать эксплуатационные нагрузки. Такой же принцип применим и к промышленным корпусам: соблюдение жестких регламентов на всех этапах — от плавки до финального контроля — гарантирует стабильность характеристик.
Применение корпусов из ВЧШГ в различных отраслях
Благодаря сочетанию прочности, износостойкости и коррозионной устойчивости, корпуса из ВЧШГ находят применение в широком спектре отраслей:
- Гидравлика и пневматика: Корпуса гидрораспределителей, насосных станций, гидроцилиндров. Высокая плотность материала предотвращает утечки рабочей жидкости под высоким давлением.
- Насосостроение: Корпуса центробежных насосов для воды, сточных вод и агрессивных сред. ВЧШГ часто покрывается эпоксидными составами для дополнительной защиты.
- Энергетика и компрессоры: Корпуса редукторов, компрессорные блоки. Демпфирующие свойства чугуна снижают вибрацию и шум агрегата.
- Строительство и инфраструктура: Хотя здесь чаще используются стандартные изделия, такие как люки и решетки, принципы литья аналогичны. Регулируемые антипросадочные люки D400 диаметром 780 мм, производимые из ВЧШГ, демонстрируют, как материал обеспечивает долговечность в условиях интенсивного дорожного движения.
- Горнодобывающая промышленность: Корпуса мельниц, дробилок и пульповодов, где требуется устойчивость к абразивному износу.
Как выбрать подрядчика для литья корпусов на заказ
Заказ литья из ВЧШГ — это стратегическое решение для производственной компании. Ошибки в выборе поставщика могут привести к срыву сроков сборки оборудования и рекламациям со стороны конечных клиентов. При оценке потенциального партнера следует обращать внимание на следующие аспекты:
- Технологическая оснащенность: Наличие собственного модельного участка, возможности изготовления форм по разным технологиям (смоляные/глинистые) и современного плавильного оборудования (индукционные печи с автоматическим контролем температуры).
- Лабораторная база: Возможность проведения полного цикла входного и выходного контроля (спектрометрия, металлография, мехиспытания). Отсутствие собственной лаборатории означает зависимость от сторонних услуг и увеличение сроков проверки качества.
- Опыт в конкретной номенклатуре: Литье тонкостенных корпусов отличается от литья массивных станин. Важно, чтобы у производителя был успешный опыт изготовления деталей, аналогичных вашему заказу.
- Сертификация и стандарты: Соответствие системы менеджмента качества стандартам ISO 9001, экологическим стандартам ISO 14001 и стандартам безопасности ISO 45001 является базовым требованием для международных поставок.
- Инженерная поддержка: Способность поставщика участвовать в доработке чертежей, предлагать оптимизацию конструкции для улучшения литейных свойств (DFM — Design for Manufacturing) и рассчитывать литниковые системы.
Компания ООО Чэнду Ньютонго Композитное Оборудование, основанная в 2007 году в городе Чэнду, реализует комплексный подход к выполнению заказов «под ключ». Предприятие объединяет технологическую точность и строгий контроль, обладая 13-летним опытом работы в отрасли и статусом высокотехнологичного предприятия Китая. Наличие двух специализированных производственных центров позволяет гибко переключаться между изготовлением сложных индивидуальных деталей из смоляных форм и серийным выпуском стандартизированной продукции. Благодаря автоматизированной ERP-системе управления производством и использованию передового испытательного оборудования, компания обеспечивает надежную поставку продукции в более чем 20 стран мира, гарантируя соответствие как национальным стандартам КНР, так и европейским нормативам EN.
Часто задаваемые вопросы (FAQ) о литье из ВЧШГ
Какова максимальная масса корпуса, который можно отлить из ВЧШГ?
Технологические возможности зависят от оборудования завода. Современные предприятия могут отливать детали массой от нескольких килограммов до 50–100 тонн. Для средних машиностроительных задач наиболее распространен диапазон от 10 кг до 5 тонн.
Можно ли сваривать корпуса из ВЧШГ при ремонте?
Сварка ВЧШГ возможна, но затруднена из-за склонности материала к образованию трещин в зоне термического влияния. Требуется предварительный подогрев детали, использование специальных никелевых или медно-никелевых электродов и последующая термообработка. Чаще же дефектные участки завариваются с применением холодных технологий или детали бракуются, если дефект критичен.
В чем разница между ВЧШГ и серым чугуном для корпуса насоса?
Корпус из серого чугуна дешевле и лучше гасит вибрации, но менее прочен и хрупок. Для насосов низкого давления и больших габаритов часто используют серый чугун. Для высоконапорных насосов, компактных конструкций и условий с возможными гидроударами предпочтителен ВЧШГ благодаря своей пластичности и более высокому пределу прочности.
Какие стандарты регулируют качество ВЧШГ?
В России и СНГ основным стандартом является ГОСТ 7293-81 (марки ВЧ 40, ВЧ 50 и др.). В Китае действуют стандарты GB/T 1348-2019. В Европе — EN 1563, в США — ASTM A536. При заказе экспорта важно четко указывать требуемый стандарт в технической документации, так как требования к содержанию примесей и методам испытаний могут различаться.
Заключение
Изготовление корпуса из ВЧШГ на заказ — это высокотехнологичный процесс, требующий глубокого понимания металлургии, литейного дела и механики материалов. Правильный выбор технологии формовки, точный контроль процесса модифицирования и строгая система качества позволяют получать детали, превосходящие по характеристикам стальные аналоги при меньшей стоимости производства. Для промышленных предприятий сотрудничество с проверенным литейным партнером, таким как ООО Чэнду Ньютонго Композитное Оборудование, способным обеспечить полный цикл от проектирования до поставки сертифицированной продукции, становится ключевым фактором конкурентоспособности выпускаемого оборудования.