

Корпус редуктора из ВЧШГ: литье и обработка на заводе
2026-10-11
- Корпус редуктора из ВЧШГ: инженерные требования к литью и механической обработке
- Технология литья корпусов: смоляные песчаные формы
- Механическая обработка: обеспечение точности сопряжений
- Сравнение материалов для корпусов редукторов
- Реальные промышленные сценарии применения
- Параметры и стандарты качества
- Частые ошибки при проектировании и закупке
- FAQ: Часто задаваемые вопросы о корпусах из ВЧШГ
- Рекомендации по выбору поставщика и заключению
Корпус редуктора из ВЧШГ: инженерные требования к литью и механической обработке
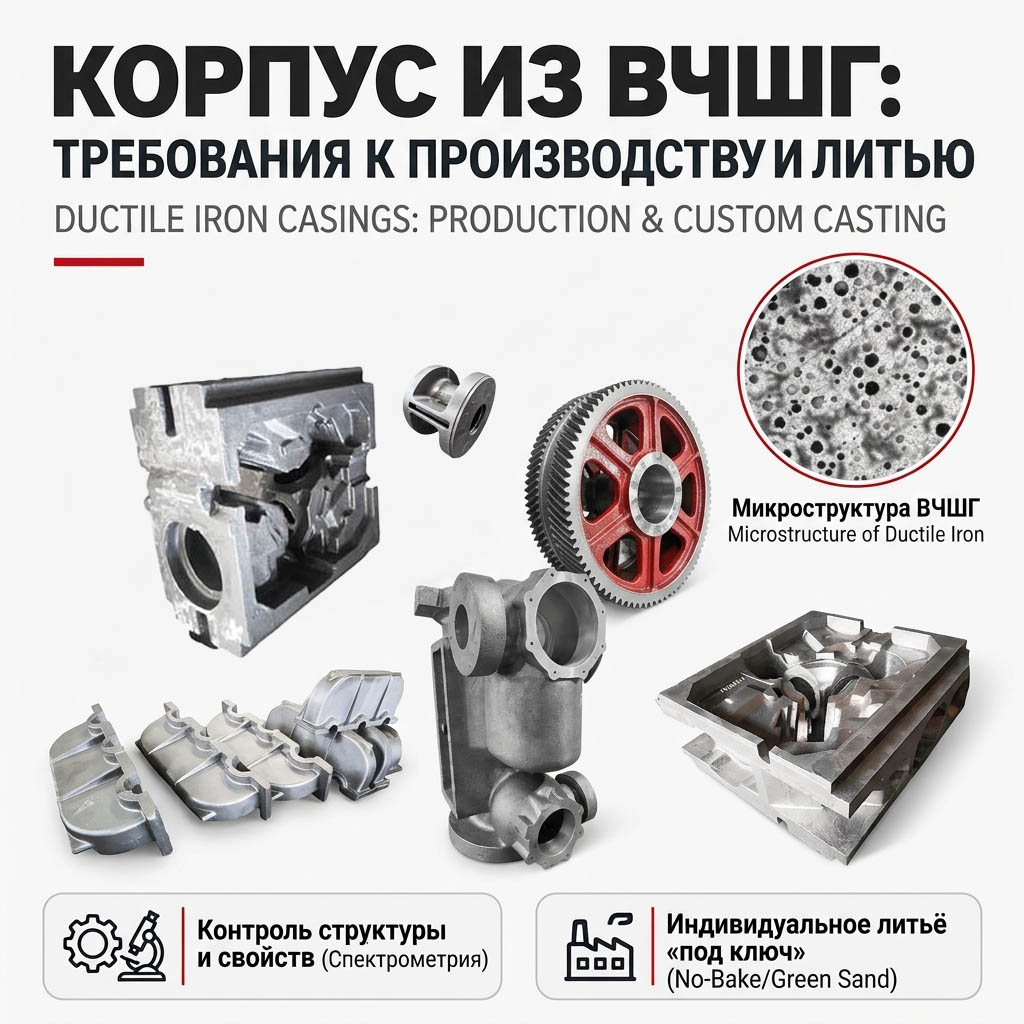
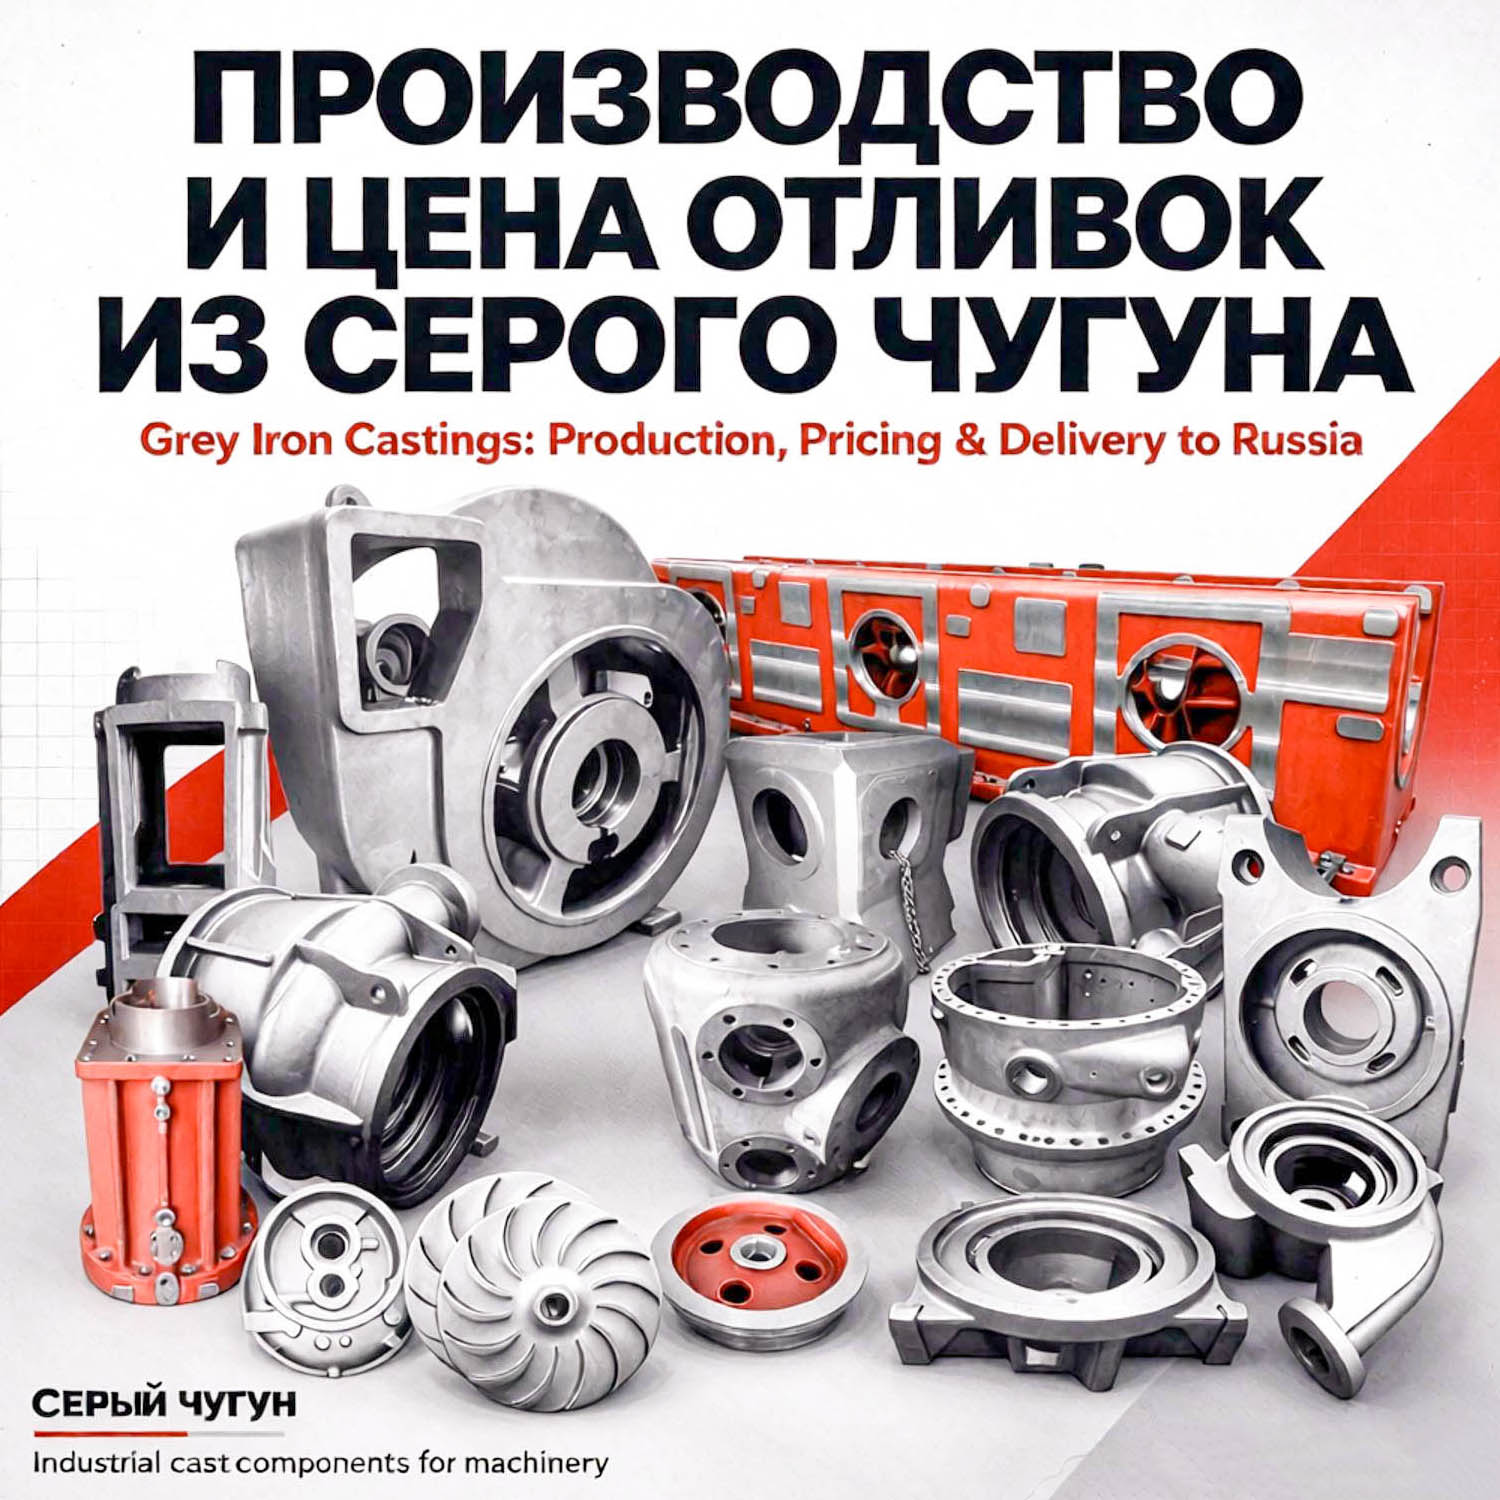
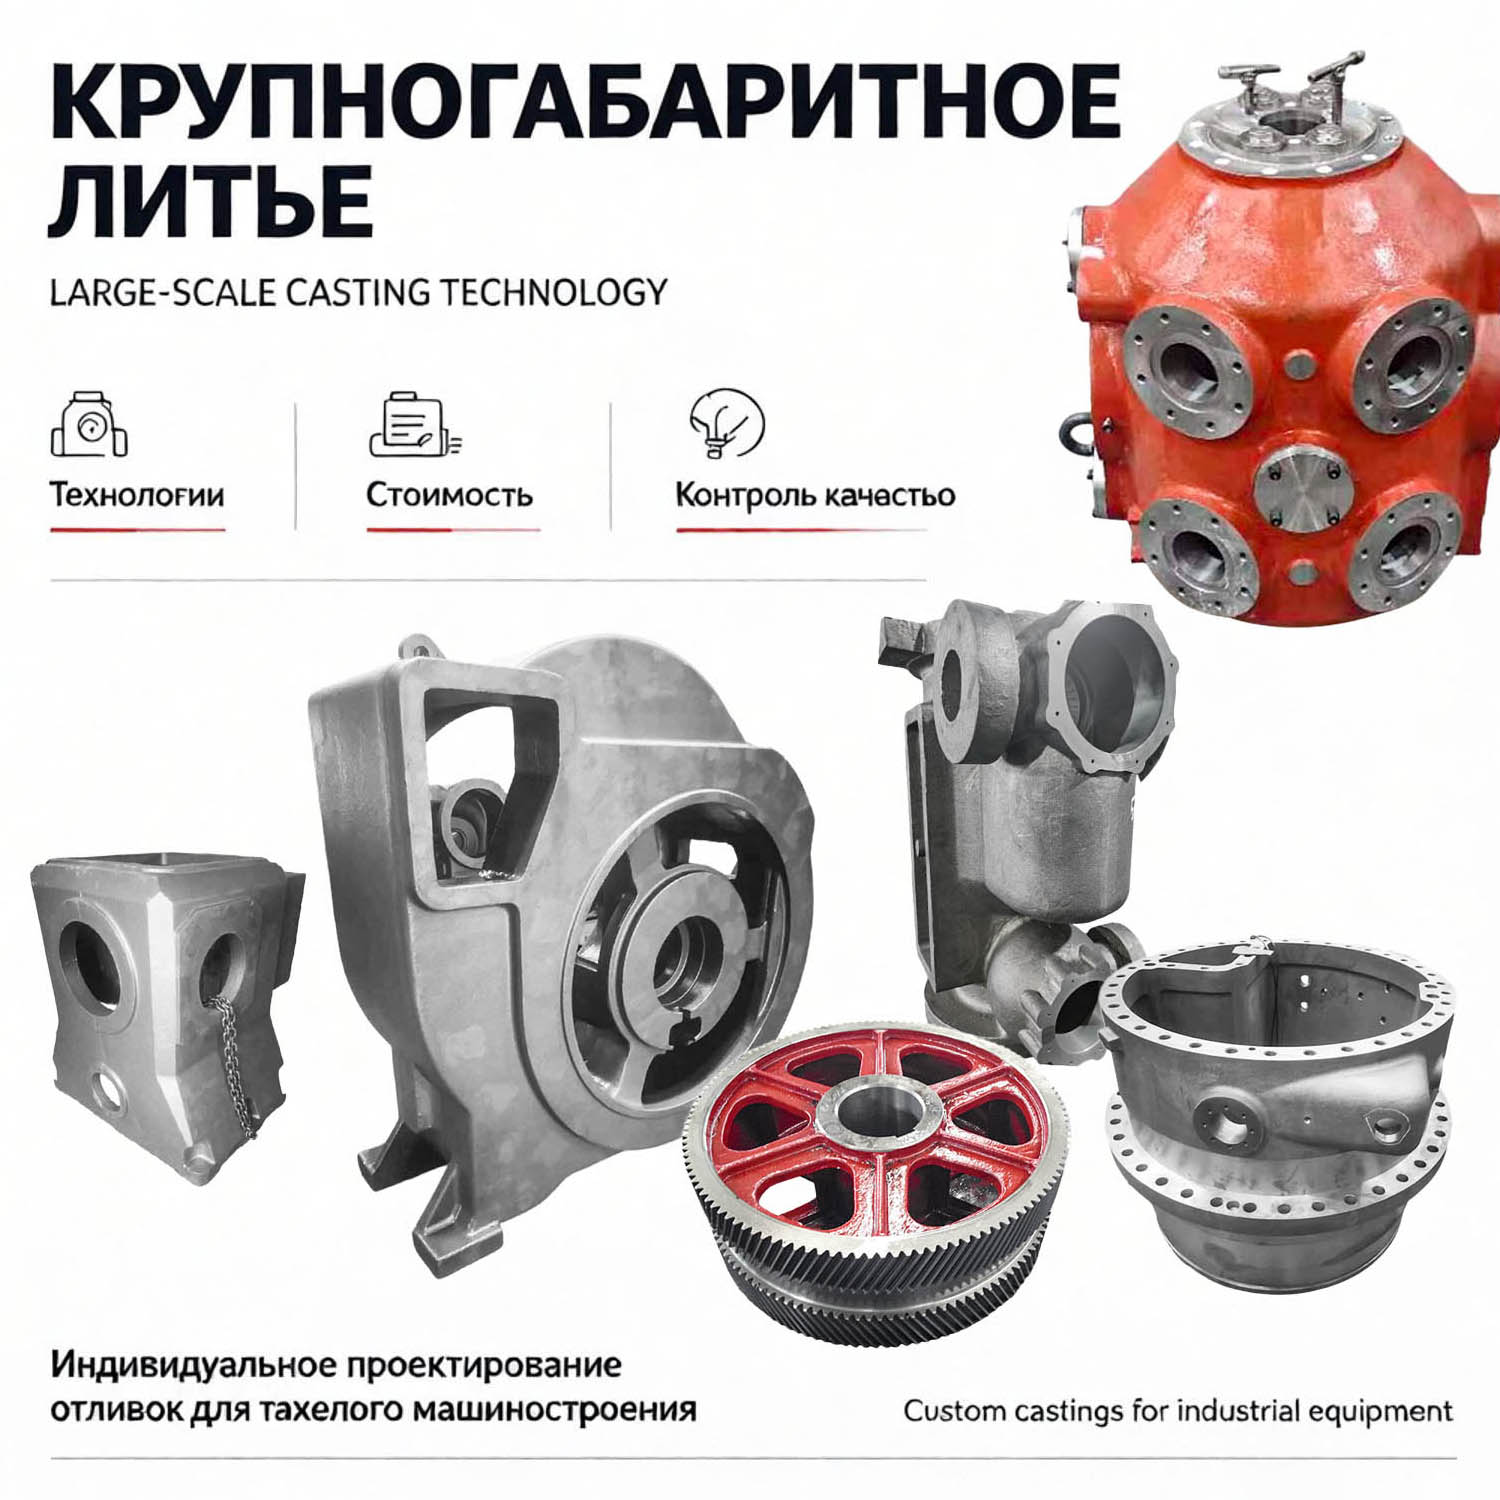
Выбор материала для корпуса редуктора является критическим этапом проектирования промышленного оборудования, определяющим его надежность, ресурс и стоимость обслуживания. Корпус редуктора из ВЧШГ (высокопрочного чугуна с шаровидным графитом) в 2026 году остается одним из наиболее востребованных решений для тяжелонагруженных узлов передачи вращения. В отличие от традиционного серого чугуна или стальных сварных конструкций, ВЧШГ предлагает уникальный баланс прочности, демпфирующих свойств и технологичности литья сложных геометрических форм.
Для инженеров-конструкторов и специалистов по закупкам понимание специфики производства таких корпусов выходит за рамки простого выбора марки сплава. Ключевыми факторами становятся контроль структуры графита, обеспечение герметичности под давлением смазочных материалов и точность механической обработки посадочных мест подшипников. Предприятия, такие как ООО Чэнду Ньютонго Композитное Оборудование, демонстрируют, что интеграция современных методов формообразования и строгого спектрального контроля позволяет получать отливки, полностью соответствующие международным стандартам качества, включая ISO 9001 и EN.
Почему ВЧШГ предпочтителен для корпусов редукторов?
Высокопрочный чугун с шаровидным графитом (аналог ductile iron или spheroidal graphite iron в международной классификации) обладает микроструктурой, где графит включен в виде изолированных сфер, а не пластин, как в сером чугуне. Это кардинально меняет механические свойства материала:
- Высокая прочность на разрыв и ударная вязкость. Корпуса из ВЧШГ способны выдерживать значительные динамические нагрузки и вибрации, характерные для работы мощных электродвигателей и турбин, без риска хрупкого разрушения.
- Отличные демпфирующие свойства. Материал эффективно поглощает вибрации, возникающие при зацеплении зубчатых колес. Это снижает шумность работы редуктора и уменьшает усталостные нагрузки на крепежные элементы и фундамент.
- Износостойкость и обрабатываемость. Несмотря на высокую прочность, ВЧШГ хорошо поддается механической обработке, что позволяет достигать высоких классов точности поверхностей сопряжения.
- Герметичность. Правильно выполненное литье обеспечивает монолитную структуру без сквозной пористости, что критически важно для удержания масляной ванны внутри корпуса.
С точки зрения экономики производства, использование ВЧШГ часто оказывается выгоднее стали благодаря возможности получения сложных тонкостенных конструкций за одну операцию литья, минуя трудоемкие процессы сварки и последующей термообработки для снятия напряжений.
Технология литья корпусов: смоляные песчаные формы
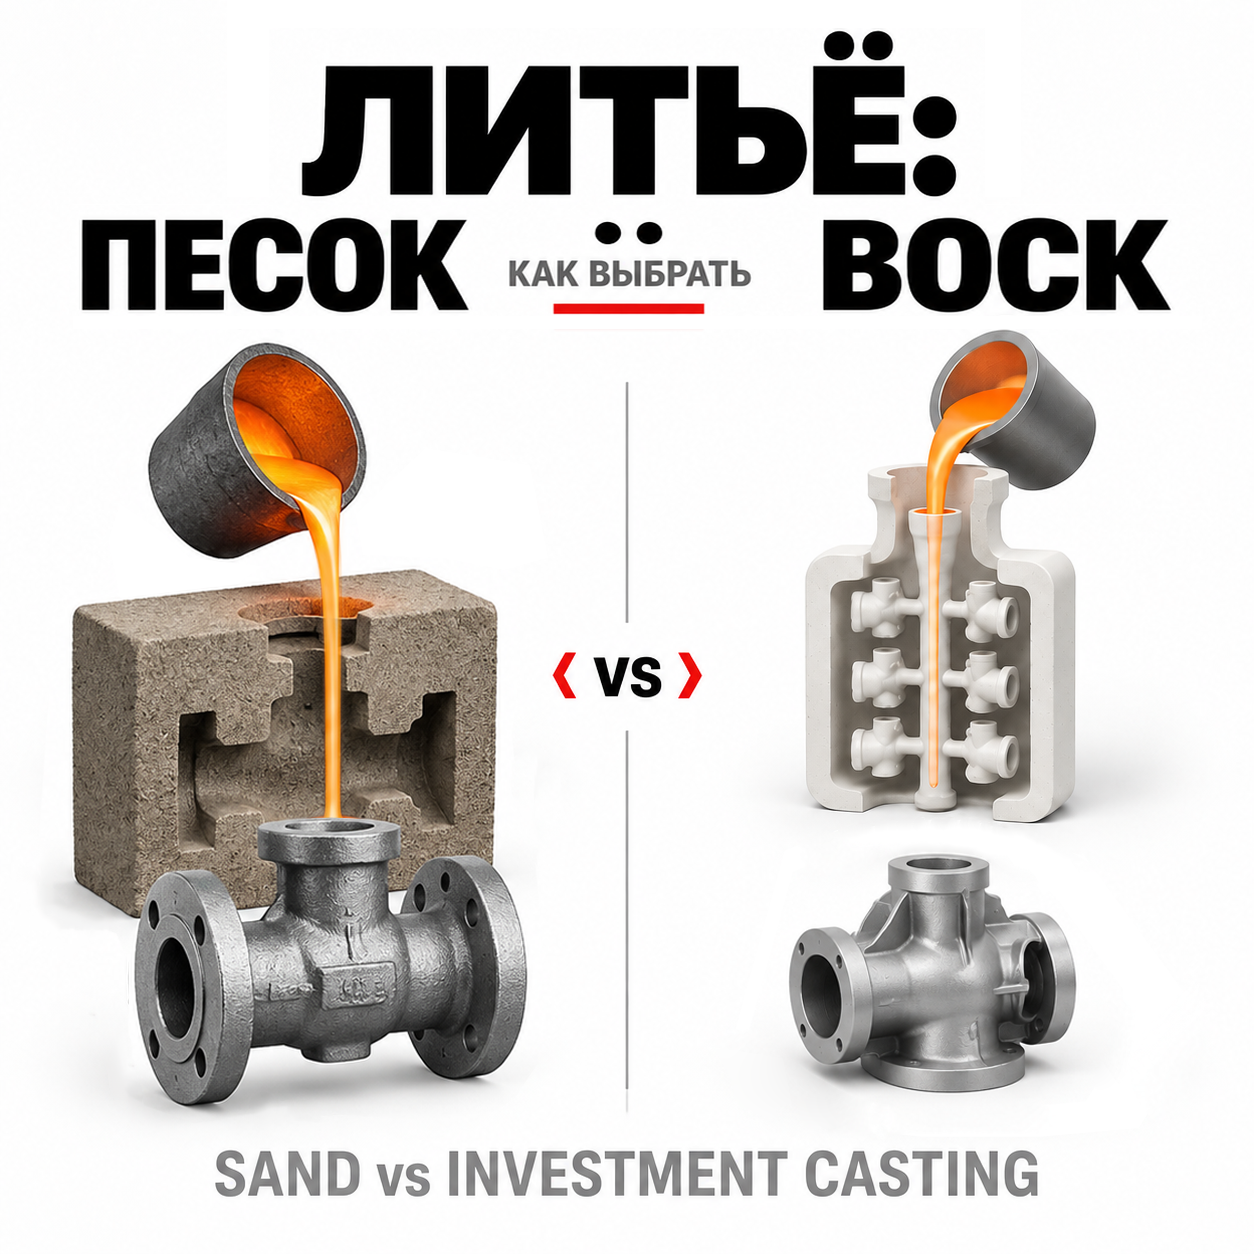
Производство качественного корпуса редуктора из ВЧШГ требует применения передовых литейных технологий. На производственных площадках ООО Чэнду Ньютонго Композитное Оборудование для изготовления промышленных чугунных деталей сложной геометрии применяется технология литья в смоляные песчаные формы (Cold Box или аналогичные процессы с химическим твердением).
Этот метод обеспечивает ряд преимуществ, недоступных при традиционном литье в глинистые формы:
- Высокая точность размеров. Смоляные смеси обладают высокой стабильностью формы, что минимизирует усадочные раковины и деформации при охлаждении. Для корпусов редукторов это означает меньший припуск на механическую обработку и снижение расхода металла.
- Идеальное качество поверхности. Гладкая внутренняя поверхность отливки снижает сопротивление потоку масла и облегчает процесс очистки. Отсутствие пригара упрощает подготовку детали перед покраской.
- Возможность создания сложных внутренних полостей. Использование стержней из смолы позволяет формировать intricate каналы для подвода смазки, крепления датчиков и установки уплотнений непосредственно в теле отливки.
Процесс начинается с разработки 3D-модели и проектирования системы литников и прибылей, которая моделируется с учетом гидродинамики заполнения формы и термодинамики кристаллизации. Это позволяет предотвратить образование дефектов, таких как холодные спаи или усадочные поры в критических зонах — вокруг бобышек подшипников.
Контроль химического состава и модифицирование
Ключевым этапом является подготовка расплава. Для получения шаровидного графита необходимо точное введение модификаторов (чаще всего на основе магния или редкоземельных металлов) и инокулянтов. Любое отклонение в химическом составе может привести к образованию пластинчатого графита или карбидов, что резко снизит механические свойства.
В лаборатории ООО Чэнду Ньютонго Композитное Оборудование используется спектрометр прямого считывания OBLF (Германия), который позволяет проводить экспресс-анализ расплава перед разливкой. Контролируются содержания углерода, кремния, марганца, фосфора и серы, а также легирующих элементов. Такой подход гарантирует, что каждая партия отливок будет иметь предсказуемые механические характеристики, соответствующие стандартам GB/T 1348-2019 и международным аналогам.
Механическая обработка: обеспечение точности сопряжений
Литье — это только половина процесса. Корпус редуктора функционирует как база для сборки всех компонентов механизма, поэтому точность его геометрических параметров имеет решающее значение. Ошибки в обработке посадочных мест приводят к нарушению соосности валов, повышенному износу подшипников и заклиниванию шестерен.
Основные требования к механической обработке корпусов из ВЧШГ включают:
- Соосность отверстий под подшипники. Допуски соосности обычно составляют не более 0.02–0.05 мм на метр длины. Нарушение этого параметра вызывает перекос подшипников качения и их преждевременный выход из строя.
- Плоскостность привалочных поверхностей. Поверхности разъема крышки и основания корпуса должны быть идеально плоскими для обеспечения герметичности соединения. Использование прокладок или герметиков не компенсирует значительные неровности, которые могут привести к утечке масла под давлением.
- Перпендикулярность торцов. Торцы отверстий должны быть строго перпендикулярны осям вращения валов для правильного контакта уплотнительных манжет.
На предприятии используются современные обрабатывающие центры с ЧПУ, позволяющие выполнять комплексную обработку детали за одну или две установки. Это минимизирует накопление погрешностей базирования. После черновой обработки часто проводится контрольное измерение координатно-измерительными машинами (КИМ) для подтверждения соответствия чертежу.
Сравнение материалов для корпусов редукторов
При выборе материала для корпуса инженеры часто стоят перед дилеммой: серый чугун, сталь или ВЧШГ. Ниже приведено сравнение основных характеристик, помогающее принять обоснованное решение.
| Характеристика | Серый чугун (СЧ) | Сталь (Стальное литье/сварка) | ВЧШГ (Высокопрочный чугун) |
|---|---|---|---|
| Прочность на разрыв | Низкая | Очень высокая | Высокая |
| Ударная вязкость | Низкая (хрупкий) | Высокая | Средняя/Высокая |
| Демпфирование вибраций | Отличное | Слабое | Хорошее |
| Обрабатываемость | Отличная | Сложная (вязкая стружка) | Хорошая |
| Вес конструкции | Тяжелый (толстые стенки) | Легче (тонкие стенки) | Оптимальный |
| Стоимость производства | Низкая | Высокая (сварка + ТО) | Средняя |
| Применение | Стационарные, низконагруженные редукторы | Экстремальные ударные нагрузки | Динамические нагрузки, мобильная техника |
Инженерный вывод: Для большинства промышленных редукторов общего назначения, работающих в условиях переменных нагрузок и вибраций, ВЧШГ является оптимальным выбором. Он превосходит серый чугун по надежности и сталь по способности гасить вибрации и стоимости изготовления сложных форм.
Реальные промышленные сценарии применения
Понимание того, как корпус редуктора из ВЧШГ ведет себя в реальных условиях, помогает правильно spezifizieren технические требования.
Сценарий 1: Привод конвейера в горнодобывающей промышленности
Условия: Постоянная высокая нагрузка, наличие абразивной пыли, вибрации от прохождения больших объемов породы. Температура окружающей среды может колебаться.
Требования к корпусу: Высокая жесткость для сохранения геометрии зубчатого зацепления под нагрузкой. Герметичность для предотвращения попадания пыли внутрь и утечки смазки.
Решение: Корпус из ВЧШГ марки QT500-7 или аналога. Толстые стенки в зонах крепления двигателей усиливаются ребрами жесткости, отлитыми совместно с корпусом. Использование смоляных форм обеспечивает отсутствие микропор, через которые могла бы проникнуть пыль.
Риск: При использовании серого чугуна возможны трещины в зонах крепления из-за усталостных нагрузок. ВЧШГ успешно сопротивляется росту трещин.
Сценарий 2: Мобильная строительная техника (краны, экскаваторы)
Условия: Экстремальные динамические и ударные нагрузки при работе стрелы или ковша. Пространственные ограничения по весу и габаритам.
Требования к корпусу: Максимальное отношение прочности к весу. Устойчивость к ударам.
Решение: Применение высокопрочного ВЧШГ позволяет сделать стенки тоньше по сравнению с серым чугуном, снижая общий вес редуктора, что критично для мобильной техники. Высокая ударная вязкость материала предотвращает катастрофическое разрушение корпуса при пиковых перегрузках.
Инженерный совет: В таких условиях особое внимание следует уделять качеству поверхностного слоя отливки и отсутствию внутренних дефектов, контролируемых методом ультразвуковой дефектоскопии.
Параметры и стандарты качества
При заказе или приемке корпусов редукторов из ВЧШГ необходимо опираться на четкие технические параметры. Ниже приведены типовые требования, которые могут варьироваться в зависимости от конкретного проекта.
| Параметр | Типовое значение / Требование | Примечание |
|---|---|---|
| Марка материала | QT400-15, QT500-7, QT600-3 | Зависит от требуемой прочности и пластичности |
| Предел прочности на разрыв | 400 – 600 МПа | Подтверждается испытаниями образцов-свидетелей |
| Относительное удлинение | 3% – 15% | Характеризует способность к деформации без разрушения |
| Твердость (HB) | 160 – 240 HB | Влияет на обрабатываемость и износостойкость |
| Класс точности литья | CT8 – CT10 (по ISO 8062) | Для смоляных форм достигается высокая точность |
| Шероховатость поверхности | Ra 12.5 – 25 (литье), Ra 1.6 – 3.2 (обработка) | Зависит от требований к уплотнению |
| Контроль дефектов | УЗК, Рентген, Визуальный | Обязателен для ответственных деталей |
Все изделия, выпускаемые ООО Чэнду Ньютонго Композитное Оборудование, проходят строгий контроль на соответствие стандартам GB/T 1348-2019 и GB/T 9439-2023. Компания также готова адаптировать производственный процесс под требования европейских стандартов EN и других международных нормативов, обеспечивая полную прослеживаемость каждой партии.
Частые ошибки при проектировании и закупке
Даже опытные инженеры могут столкнуться с проблемами при работе с литыми корпусами. Вот несколько распространенных ошибок, которых следует избегать:
- Игнорирование усадки материала. ВЧШГ имеет определенную линейную усадку при остывании. Если конструктор не заложил компенсацию усадки в модель, готовая деталь может не подойти по размерам. Профессиональные литейщики, такие как специалисты ООО Чэнду Ньютонго, учитывают этот фактор на этапе проектирования пресс-форм.
- Недостаточные радиусы скруглений. Острые внутренние углы создают концентраторы напряжений, что приводит к образованию трещин при термообработке или эксплуатации. Необходимо соблюдать минимальные радиусы скруглений, рекомендованные для литья.
- Отсутствие технологических припусков. Экономия на припусках для механической обработки может привести к тому, что после черновой обработки останутся следы литейной корки или дефекты поверхности, что сделает деталь браком.
- Неверный выбор метода очистки. Использование агрессивной дробеструйной обработки может вызвать поверхностное упрочнение или микротрещины. Режимы очистки должны быть подобраны индивидуально.
FAQ: Часто задаваемые вопросы о корпусах из ВЧШГ
Какой срок службы корпуса редуктора из ВЧШГ?
Срок службы зависит не столько от самого материала, сколько от условий эксплуатации: нагрузки, качества смазки, температуры и наличия вибраций. При правильном проектировании и соблюдении режимов обслуживания корпус из ВЧШГ может служить десятилетиями, так как материал устойчив к усталостному разрушению и коррозии. Однако конкретные цифры зависят от интенсивности использования оборудования.
Можно ли сваривать корпуса из ВЧШГ при ремонте?
Сварка ВЧШГ возможна, но требует специальной технологии и предварительного подогрева детали во избежание образования трещин в зоне термического влияния. Чаще всего при серьезных повреждениях рекомендуется замена корпуса, так как сварной шов может стать слабым местом, особенно в условиях циклических нагрузок. Ремонт должен выполняться квалифицированными специалистами.
Как контролируется герметичность корпуса?
Герметичность проверяется несколькими методами. Наиболее распространенным является испытание воздухом под давлением с погружением детали в воду или нанесением мыльного раствора на швы. Также применяется метод капиллярной дефектоскопии для выявления микротрещин. В ООО Чэнду Ньютонго Композитное Оборудование каждое изделие проходит обязательные испытания на герметичность и устойчивость к нагрузкам.
В чем преимущество заказа корпуса «под ключ»?
Заказ полного цикла — от проектирования литейной оснастки до финишной механической обработки — исключает риски несовместимости этапов производства. Ответственность за точность размеров и качество поверхности несет один подрядчик. Это ускоряет время вывода продукта на рынок и снижает транзакционные издержки на координацию между литейным цехом и механообрабатывающим участком.
Рекомендации по выбору поставщика и заключению
Выбор производителя корпусов редукторов из ВЧШГ должен основываться не только на цене, но и на технологической компетенции предприятия. Обратите внимание на наличие собственной лаборатории для спектрального анализа, возможность компьютерного моделирования процессов литья и парк современного обрабатывающего оборудования.
ООО Чэнду Ньютонго Композитное Оборудование, обладая 13-летним опытом и статусом высокотехнологичного предприятия, предлагает комплексный подход к решению задач наших клиентов. Мы сочетаем технологическую точность литья в смоляные формы со строгим контролем качества на каждом этапе. Наша система менеджмента, сертифицированная по ISO 9001, ISO 14001 и ISO 45001, гарантирует стабильность характеристик продукции и соблюдение сроков поставки.
Мы понимаем, что каждый проект уникален. Поэтому мы предлагаем гибкие условия сотрудничества, включая разработку индивидуальной оснастки и адаптацию технологических процессов под специфические требования заказчика. Наш опыт поставок в более чем 20 стран мира подтверждает способность соответствовать самым высоким международным стандартам.
Если вы сталкиваетесь с задачей разработки или замены корпуса редуктора, важно получить консультацию инженеров на ранней стадии проектирования. Это позволит оптимизировать конструкцию для литья, снизить стоимость и повысить надежность будущего изделия.
Для получения технической консультации, расчета стоимости или запроса коммерческого предложения, пожалуйста, свяжитесь с нашими специалистами. Мы готовы обсудить ваши чертежи и предложить оптимальное производственное решение.
Узнайте больше о наших возможностях и продуктах: продукция и технические решения.