

Корпус редуктора из серого чугуна: надёжность и долговечность
2026-10-25
содержание
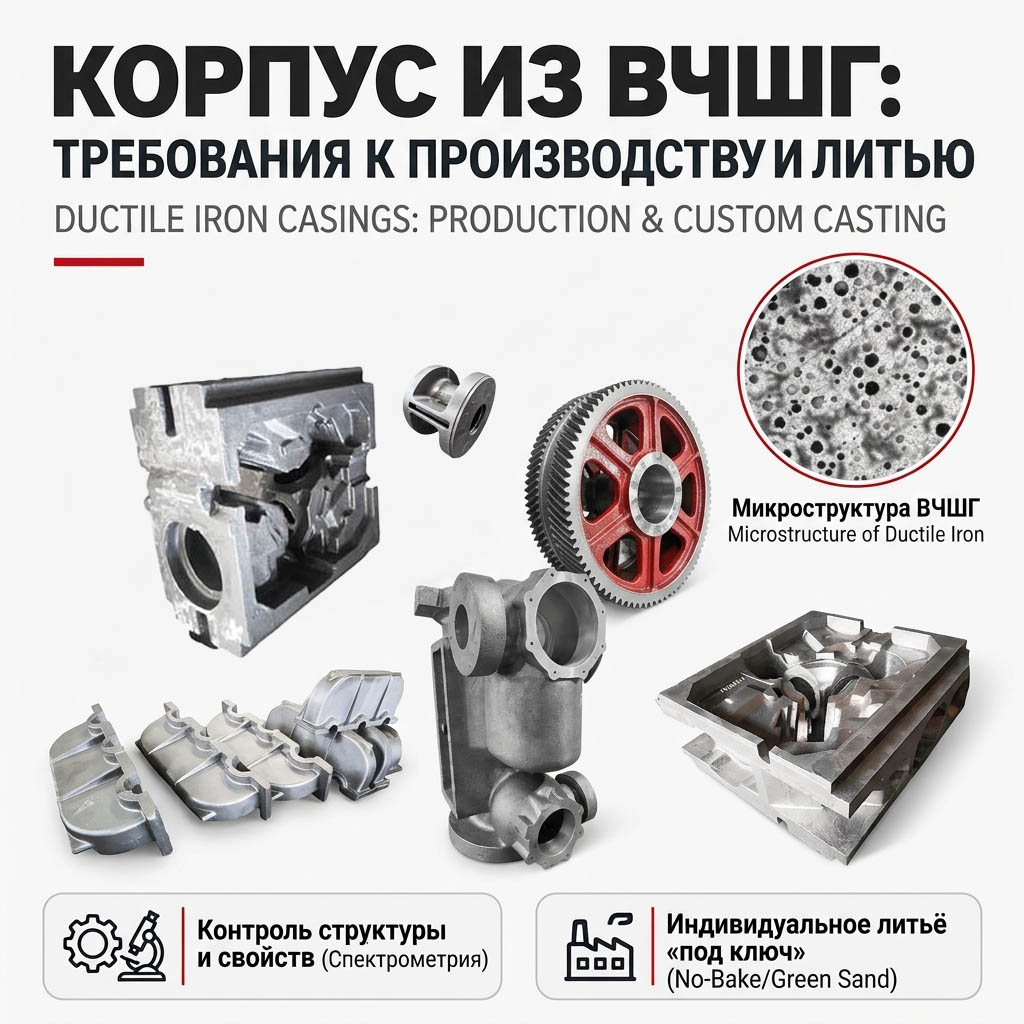
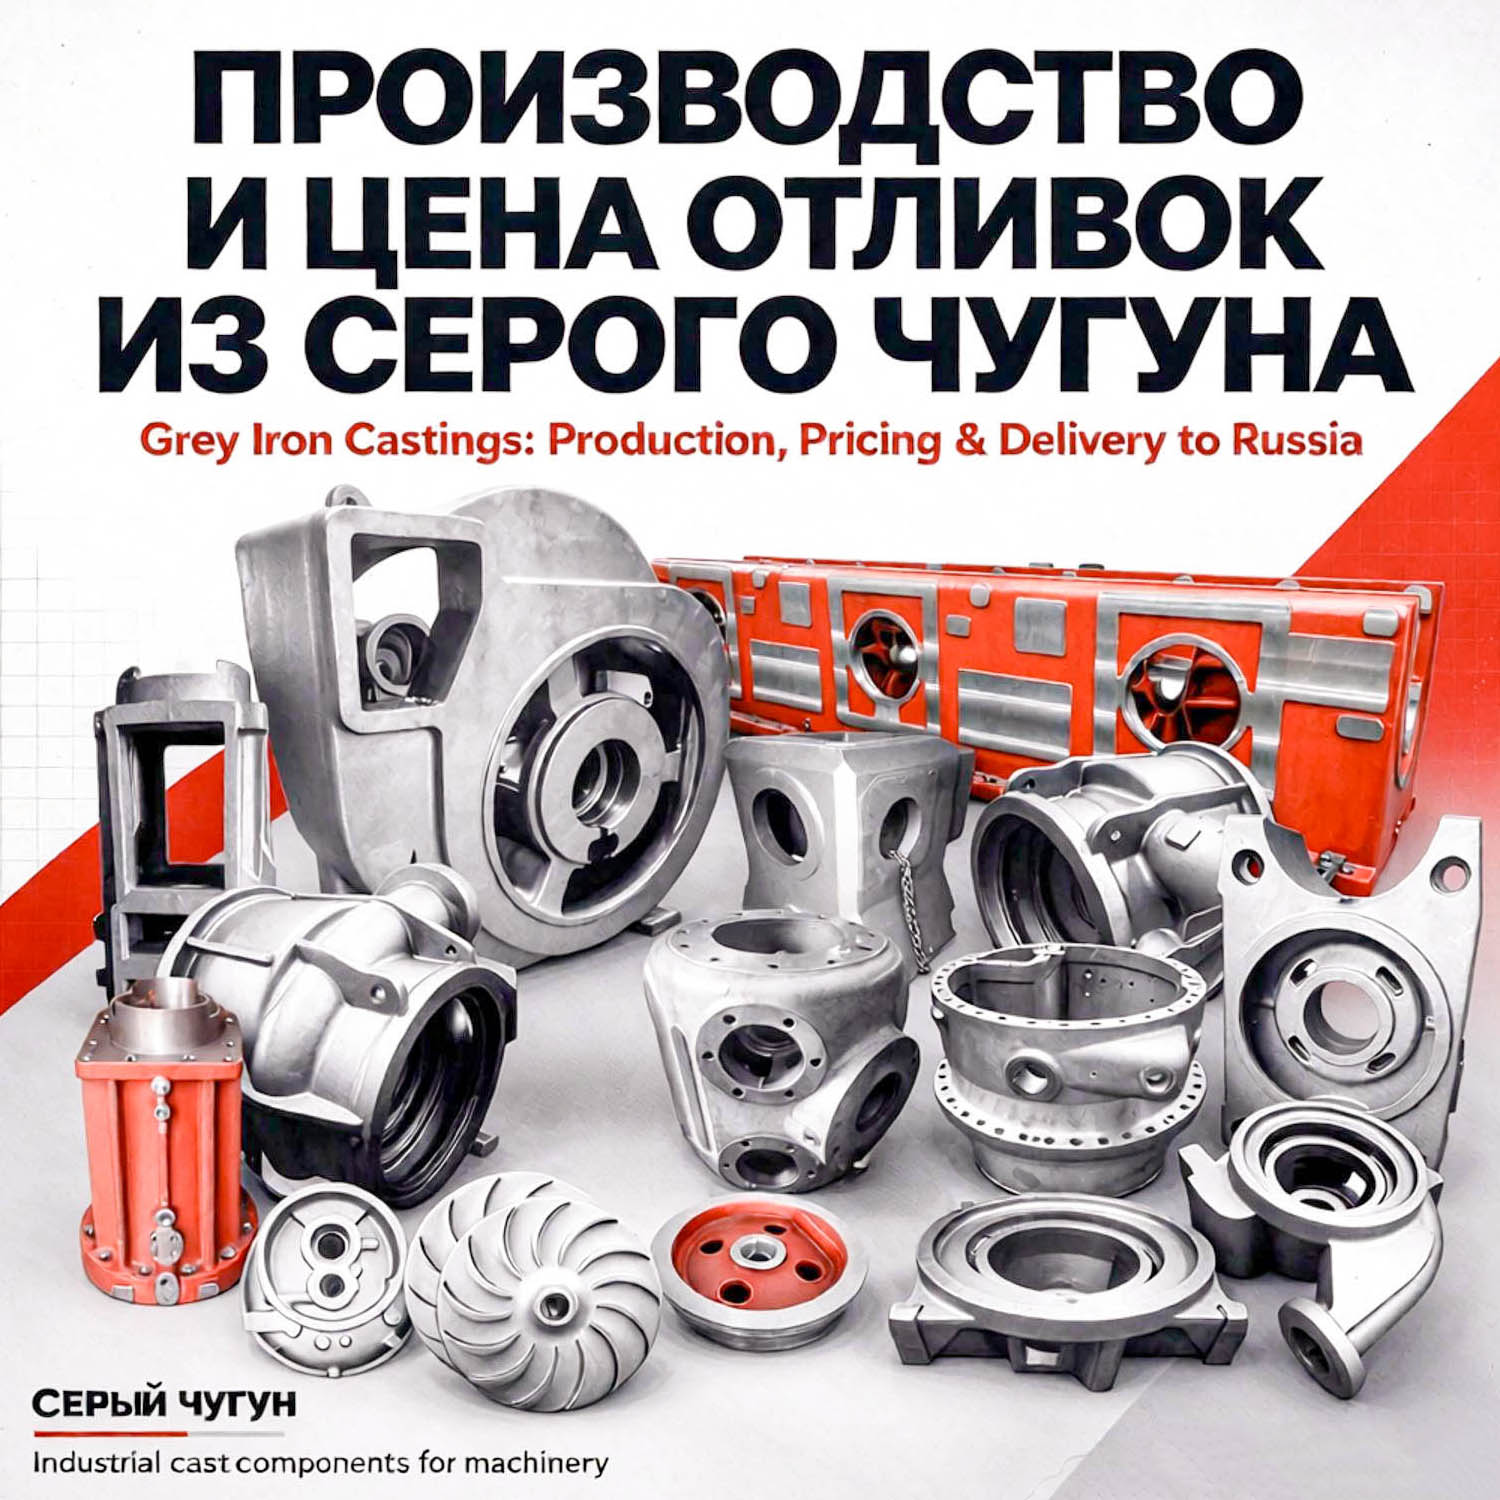
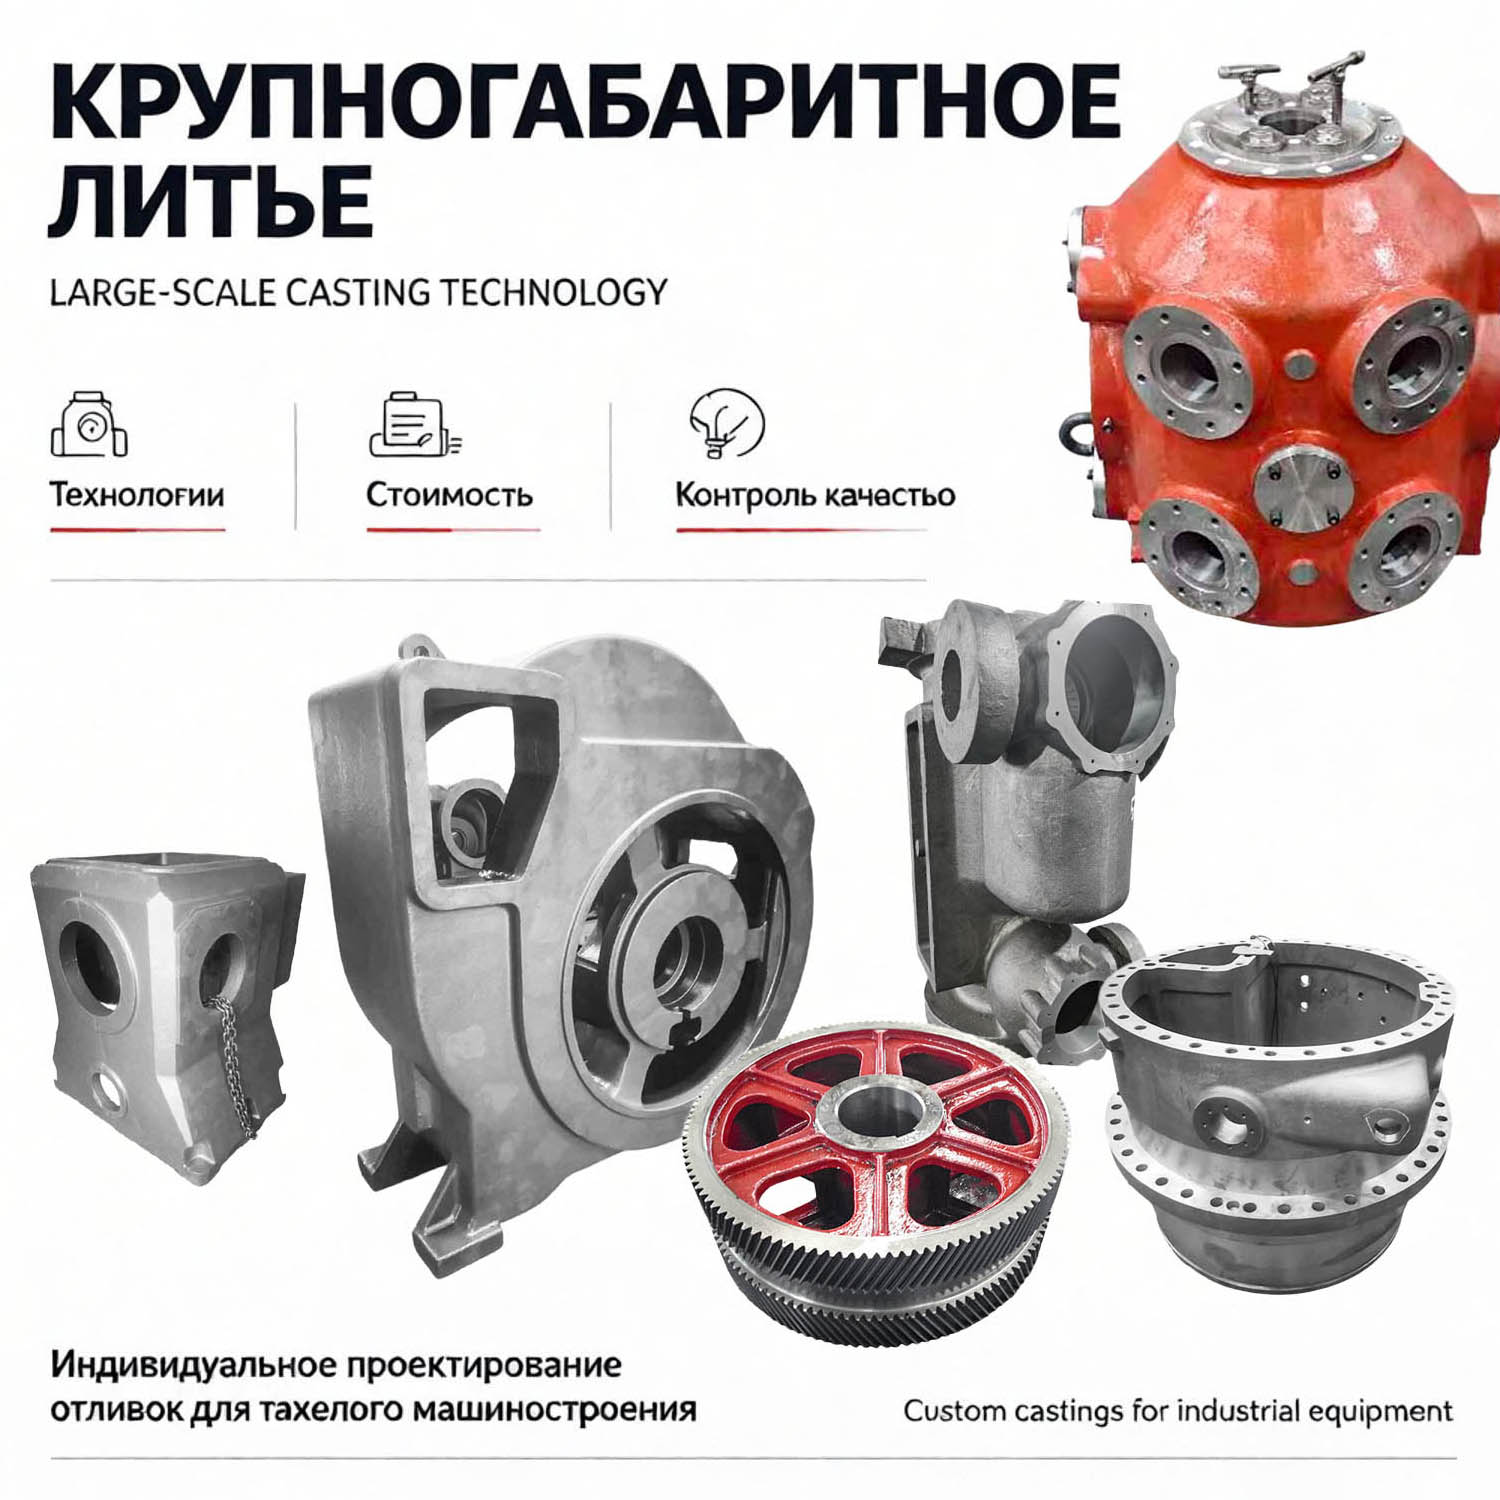
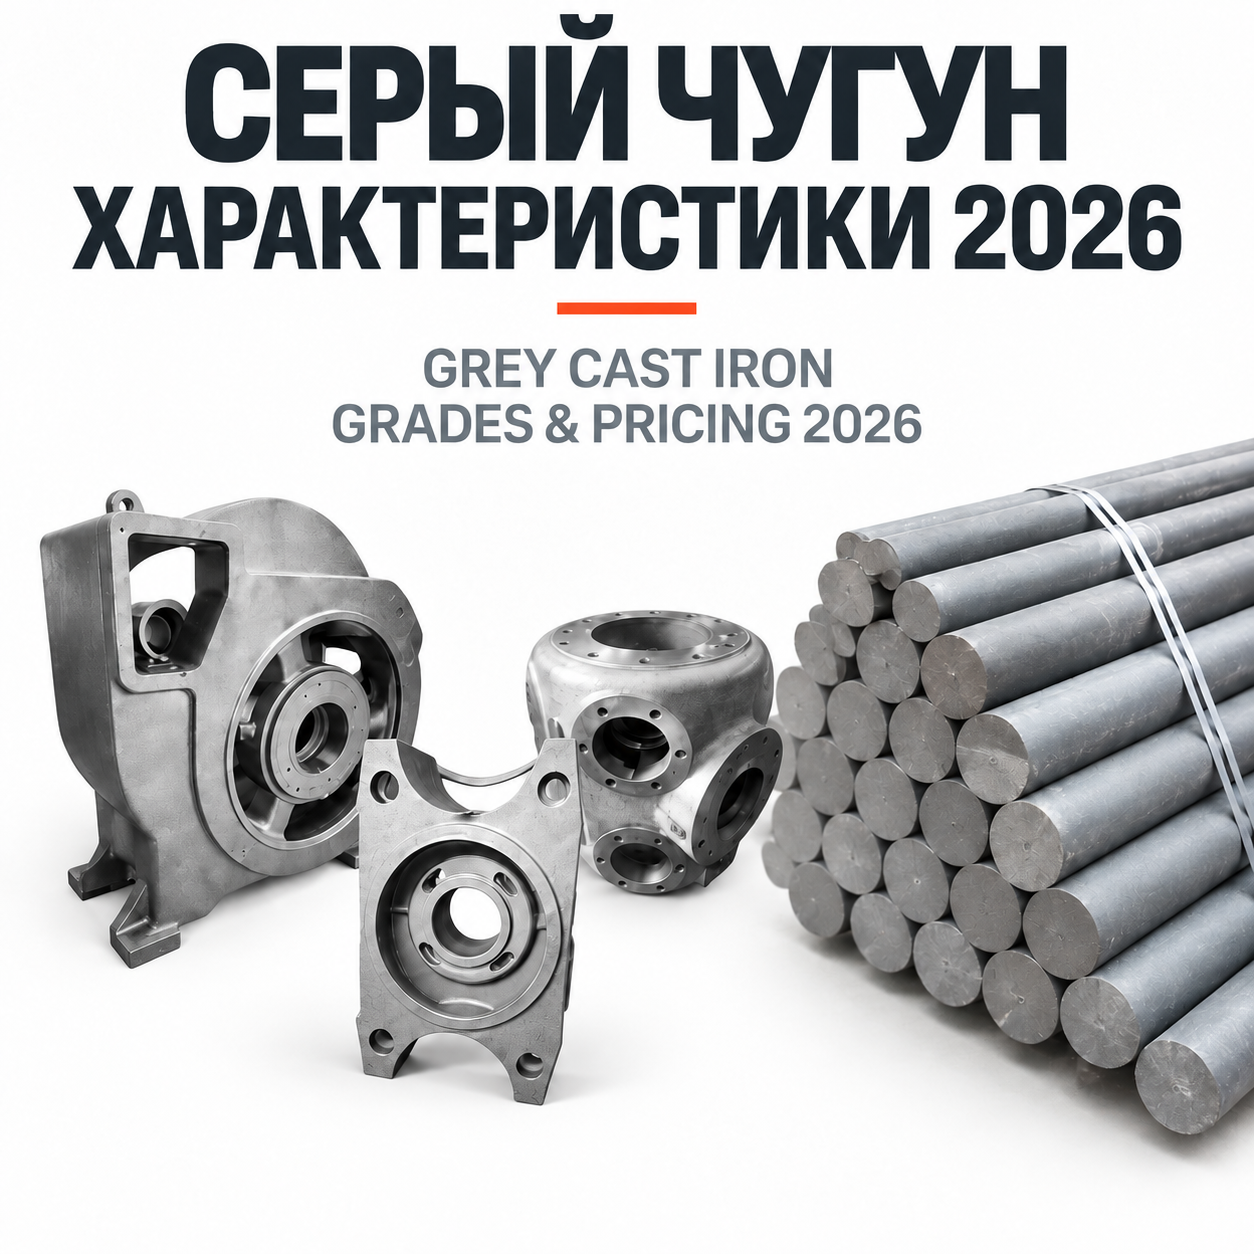
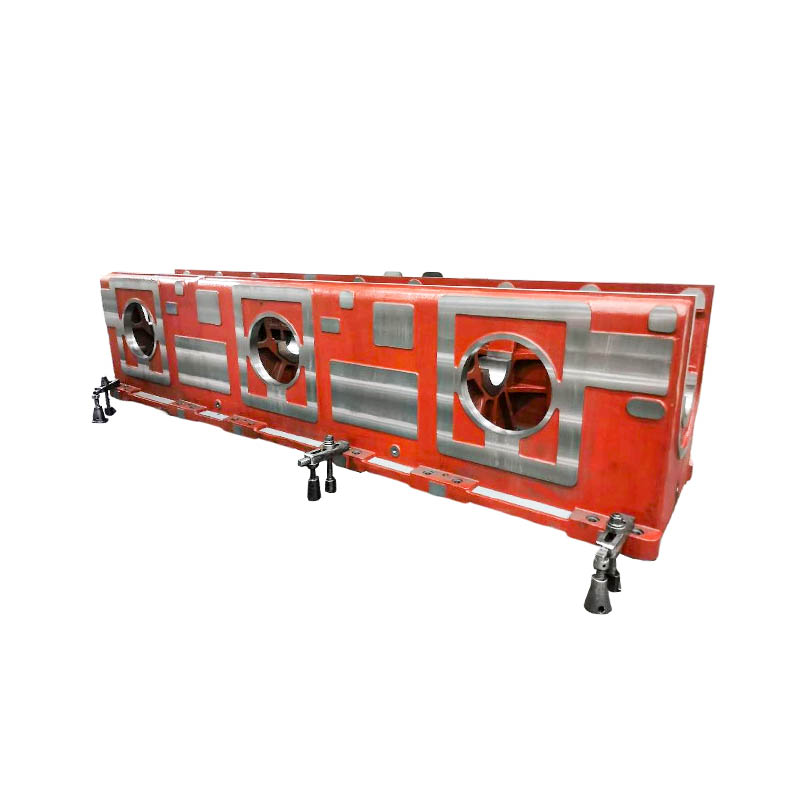
Корпус редуктора из серого чугуна — не просто деталь. Это фундамент, на котором держится вся кинематическая цепь: вибрация гасится, нагрузки распределяются, оси сохраняют соосность даже при многолетней эксплуатации. Мы производим такие корпуса с 2007 года — и за 17 лет видели, как одни отливки работают без замены 25 лет, а другие разрушаются через 3 сезона. Разница — не в цене и не в весе. Она в составе, структуре, технологии литья и строгом контроле на каждом этапе.
Почему серый чугун — не устаревший выбор, а техническое решение
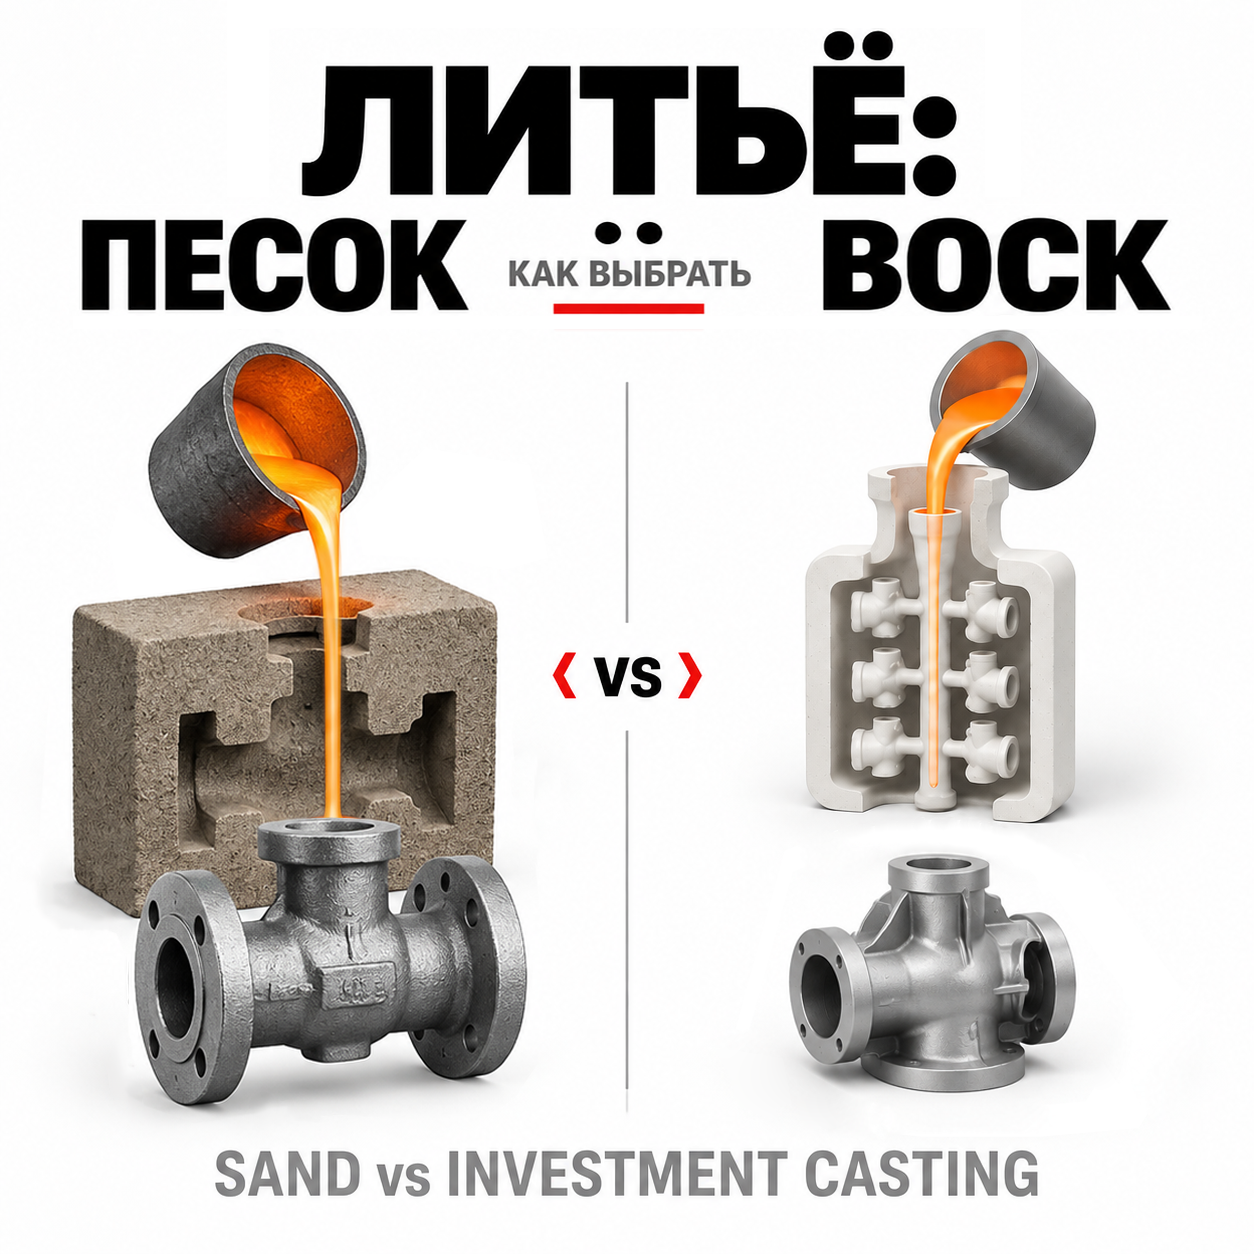
Серый чугун (ГОСТ GB/T 9439-2023) остаётся оптимальным материалом для корпусов редукторов по трём объективным причинам. Во-первых — демпфирующая способность. Пластинчатый графит в структуре поглощает до 70 % механической энергии вибрации. Это снижает шум на 8–12 дБ по сравнению с алюминиевыми или стальными аналогами. Во-вторых — высокая жидкотекучесть расплава. При литье в смоляные песчаные формы мы получаем тонкие стенки (от 8 мм), сложные внутренние полости и точные посадочные места под подшипники без шлифовки. В-третьих — естественная маслостойкость. Поры в графитной сетке удерживают смазку, создавая стабильную плёнку на поверхностях трения даже при кратковременных перегрузках.
Но не всякий «серый чугун» одинаков. Мы используем марки СЧ20–СЧ35 с контролируемым содержанием углерода (2,8–3,6 %), кремния (1,6–2,4 %) и фосфора (не более 0,15 %). Превышение последнего на 0,03 % снижает ударную вязкость на 22 %. Именно поэтому мы проверяем каждый плавок спектрометром OBLF — немецким прибором прямого считывания, который анализирует 24 элемента за 40 секунд. Без этой проверки — нет отливки.
Где теряется надёжность: три ошибки при проектировании корпуса
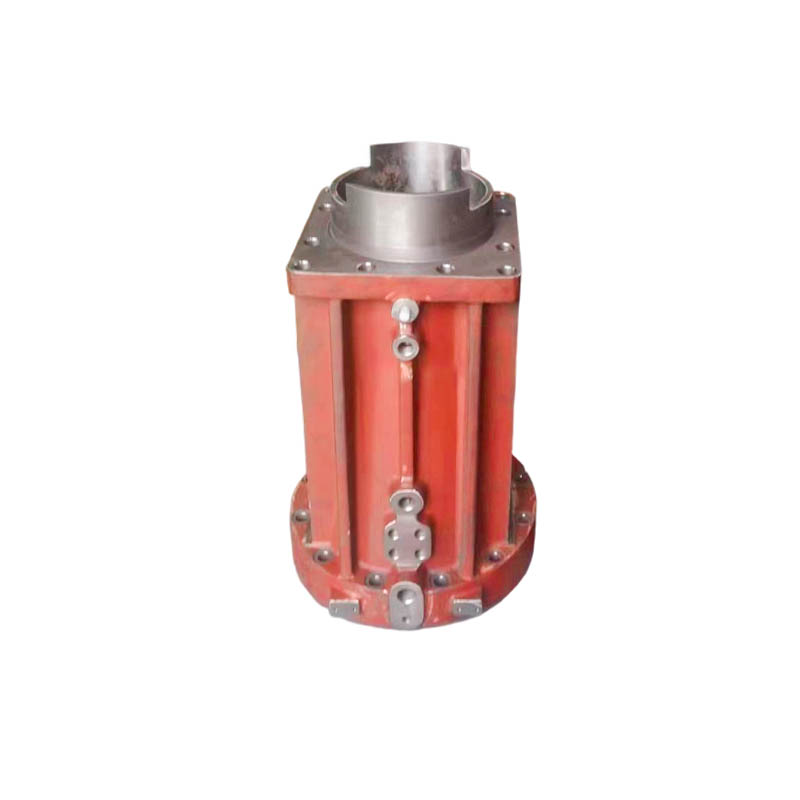
Мы часто получаем чертежи, где корпус выглядит идеально — но в реальности не выдерживает испытаний. Первая ошибка — недостаточная жёсткость рёбер. Тонкие рёбра (менее 12 мм при высоте 60 мм) не компенсируют деформацию под нагрузкой. Результат: люфт валов, повышенный износ зубьев, перегрев подшипников. Мы добавляем рёбра жёсткости в зонах крепления подшипниковых узлов и коробок передач — даже если это увеличивает массу на 5–7 %.
Вторая ошибка — игнорирование температурных деформаций. Серый чугун имеет коэффициент линейного расширения 10,4×10⁻⁶/°C. При нагреве от 20 °C до 80 °C корпус длиной 600 мм удлиняется на 0,37 мм. Если в конструкции нет компенсационных зазоров или подвижных опор — возникают внутренние напряжения. Мы закладываем их на стадии проектирования пресс-формы.
Третья ошибка — неправильная обработка литниковой системы. Некоторые заказчики требуют «максимально быстрого литья». Но при слишком высокой скорости заливки в форме образуются завихрения, уносящие оксиды в тело отливки. Такие включения — очаги коррозии и трещинообразования. Мы регулируем скорость заливки индивидуально под каждую форму — от 1,2 до 2,8 м/с.
Как мы гарантируем долговечность — от плавки до контроля
На нашем производстве в Чэнду нет «стандартного» процесса. Каждый корпус редуктора из серого чугуна проходит 11 обязательных операций:
- Анализ химического состава шихты перед плавкой
- Контроль температуры и времени выдержки в индукционной печи (±2 °C)
- Модифицирование расплава магнием и кальцием для стабилизации графита
- Литьё в автоматизированные смоляные формы с вакуумной заливкой
- Выбивка при строго заданной температуре (не выше 250 °C)
- Очистка дробеструйной установкой с контролем давления и времени
- Визуальный контроль поверхности под лупой 10×
- Ультразвуковая дефектоскопия по ГОСТ GB/T 7233.1-2022
- Испытание на герметичность под давлением 0,6 МПа в течение 15 минут
- Статическое испытание на изгиб при нагрузке до 3× номинальной
- Металлографический анализ снимков структуры (графит + основа)
Если хотя бы один параметр выходит за пределы допуска — отливка бракуется. Не дорабатывается. Не «подгоняется». Бракуется. За 2023 год наш уровень брака составил 0,8 % — ниже среднего по отрасли в Китае (2,3 %).
Когда стоит выбрать серый чугун — и когда лучше рассмотреть альтернативы
Корпус редуктора из серого чугуна — правильный выбор, если:
— редуктор работает в диапазоне температур от –25 °C до +120 °C;
— требуется высокая виброустойчивость при частотах вращения до 3000 об/мин;
— срок службы должен превышать 15 лет без капитального ремонта;
— бюджет ограничен, но нельзя жертвовать надёжностью.
Мы не рекомендуем его для высокоскоростных редукторов (свыше 4500 об/мин), агрессивных сред (концентрированные кислоты, щёлочи) или условий, где критична минимальная масса. В этих случаях мы предлагаем ВЧШГ или алюминиевые сплавы — но только после совместного анализа нагрузок, циклов и условий эксплуатации.
Корпус редуктора из серого чугуна — это не наследие прошлого. Это проверенный временем баланс прочности, демпфирования и технологичности. Мы делаем его так, чтобы он не подвёл — ни в первые 100 часов, ни в последние 100 тысяч. Подробнее о наших решениях — на сайте компании.