

Корпус редуктора из серого чугуна: производство и поставки от завода
2026-10-12
Корпус редуктора из серого чугуна: инженерный подход к производству и выбору поставщика
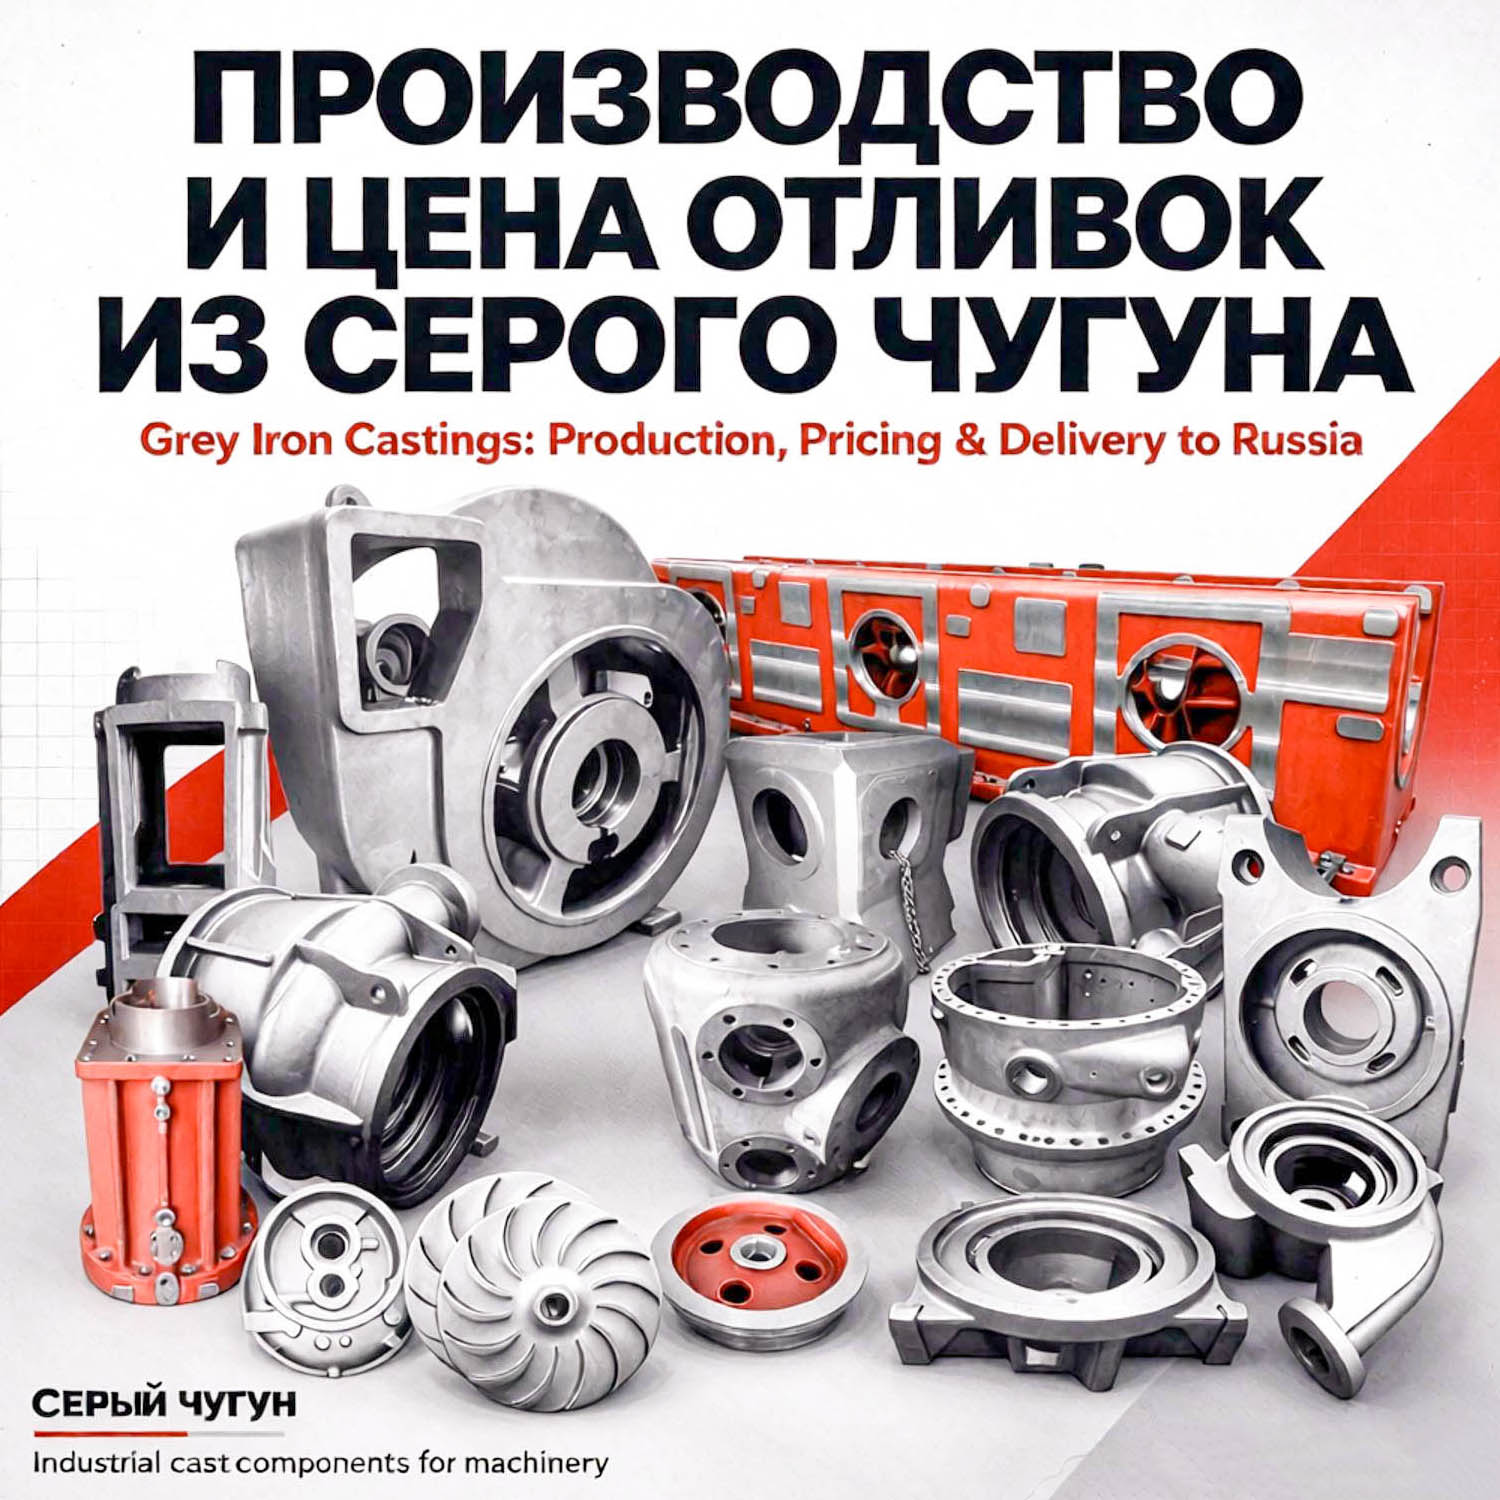
Корпус редуктора является фундаментальным элементом любой зубчатой передачи, обеспечивая соосность валов, сохранение смазочного материала и защиту внутренних механизмов от внешних воздействий. В промышленном машиностроении корпус редуктора из серого чугуна остается наиболее востребованным решением благодаря оптимальному балансу между демпфирующими свойствами материала, стоимостью литья и механической прочностью. Серый чугун (марки СЧ15, СЧ20, СЧ25 по ГОСТ 9439-2023 или эквивалентные международные стандарты) обладает уникальной способностью гасить вибрации, что критически важно для снижения шума и предотвращения усталостного разрушения подшипниковых узлов при длительной эксплуатации.
Для инженеров-конструкторов и специалистов по закупкам выбор материала корпуса — это не просто вопрос стоимости, а комплексная задача по обеспечению надежности всего агрегата. Неправильный выбор марки чугуна, нарушение технологии литья или недостаточный контроль геометрических параметров могут привести к быстрому выходу редуктора из строя. В данной статье рассматриваются технические аспекты производства чугунных корпусов, ключевые параметры качества и требования к современным литейным предприятиям, способным обеспечить стабильные поставки продукции, соответствующей высоким стандартам ISO и EN.
Почему серый чугун является предпочтительным материалом для корпусов редукторов
Серый чугун характеризуется наличием графита в пластинчатой форме, что определяет его специфические физико-механические свойства. В контексте производства корпусов редукторов выделяют следующие преимущества этого материала:
- Высокие антифрикционные и демпфирующие свойства. Графитовые включения действуют как внутренние амортизаторы, поглощая энергию колебаний. Это позволяет снизить уровень шума работающего редуктора на 10–15 дБ по сравнению с корпусами из сварной стали или алюминиевых сплавов.
- Отличная обрабатываемость резанием. Серый чугун легко поддается механической обработке, что обеспечивает высокую точность посадки подшипников и качество поверхностей сопряжения крышки и основания корпуса.
- Хорошая жидкотекучесть. Материал позволяет отливать детали сложной геометрической формы с тонкими стенками без образования раковин и непроливов, что снижает необходимость в последующей дорогостоящей доработке.
- Устойчивость к задирам. При кратковременном отсутствии смазки или попадании абразивных частиц чугун менее склонен к схватыванию, чем сталь.
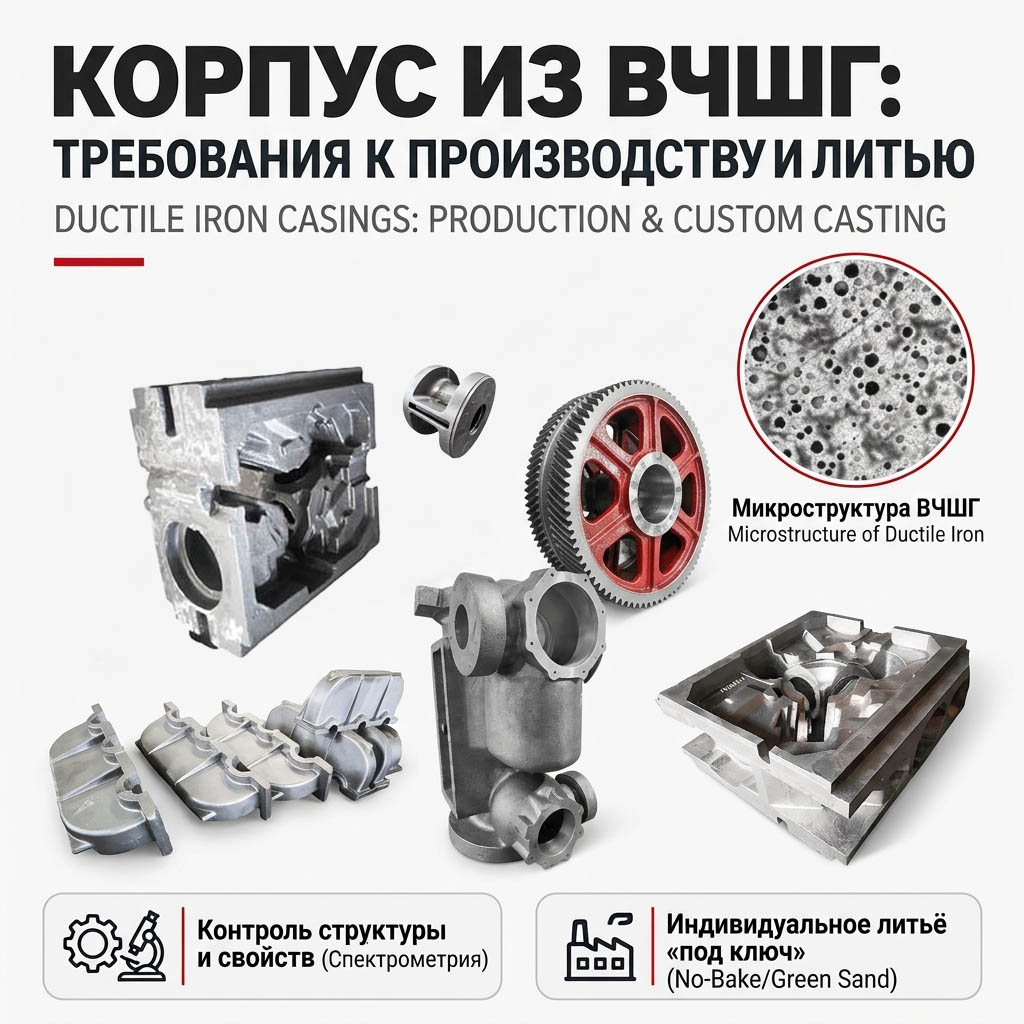
Однако важно учитывать ограничения материала. Серый чугун хрупкий и плохо работает на растяжение и ударные нагрузки. Поэтому для редукторов, работающих в условиях высоких динамических нагрузок или ударных воздействий, может потребоваться использование высокопрочного чугуна с шаровидным графитом (ВЧШГ) или легированных сталей.
Технология производства: от модели до готовой отливки
Производство качественного корпуса редуктора требует строгого соблюдения технологического цикла. Современные литейные предприятия, такие как ООО «Чэнду Ньютонго Композитное Оборудование», используют передовые методы формовки для обеспечения высокой точности и повторяемости размеров.
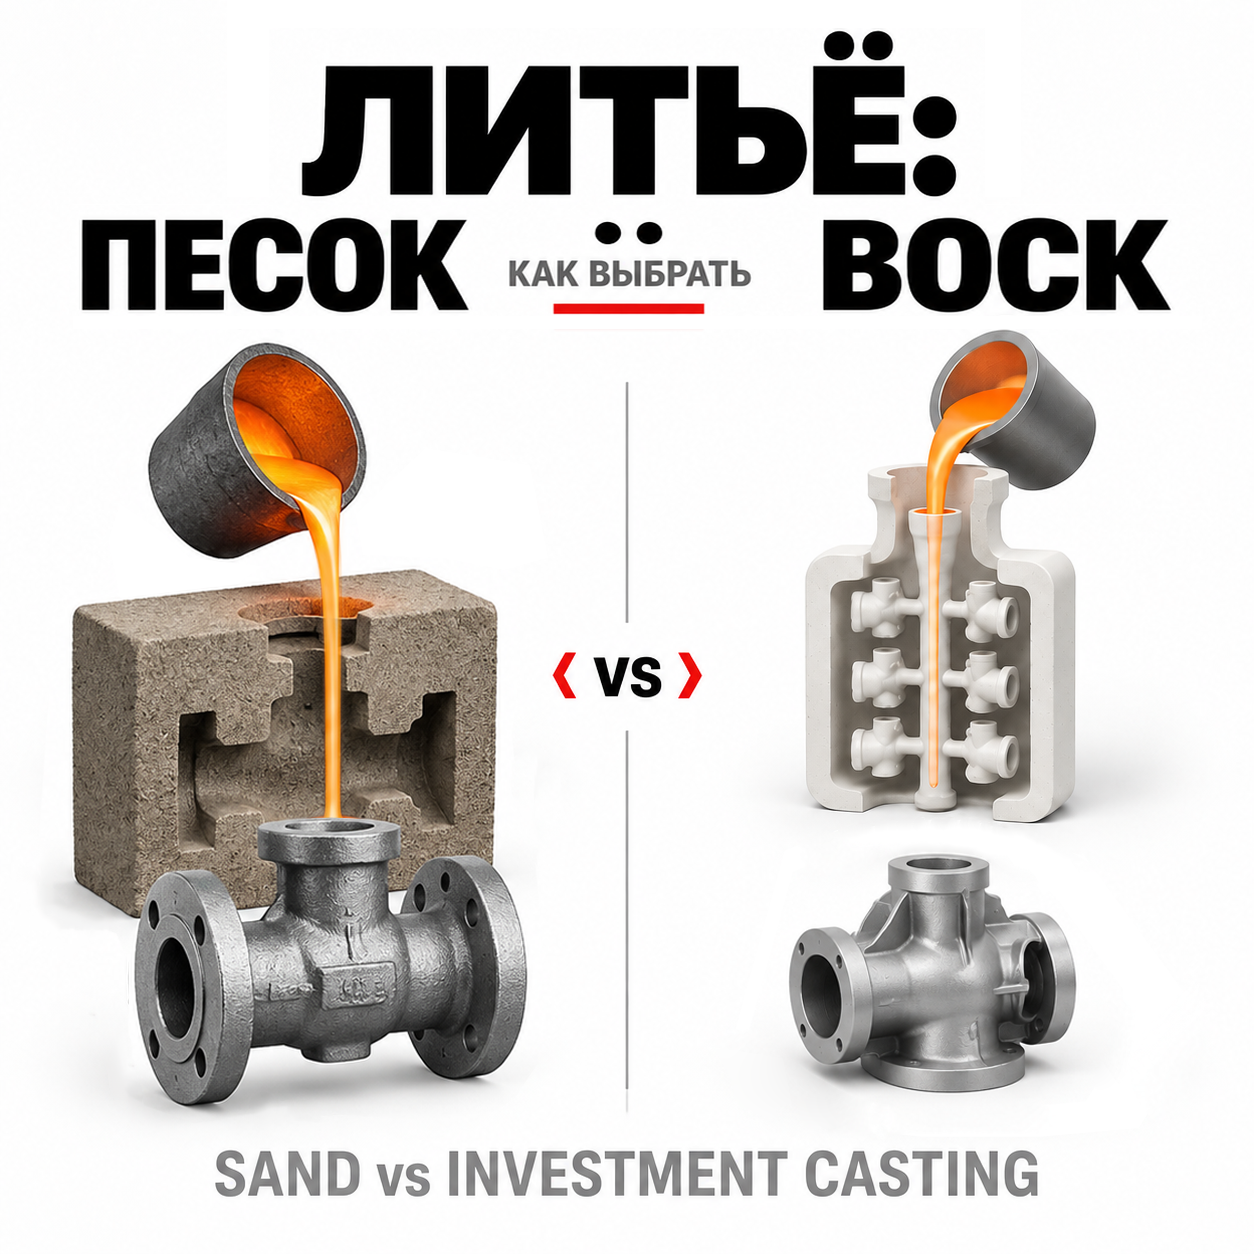
Литье в смоляные песчаные формы (Cold Box / No-Bake)
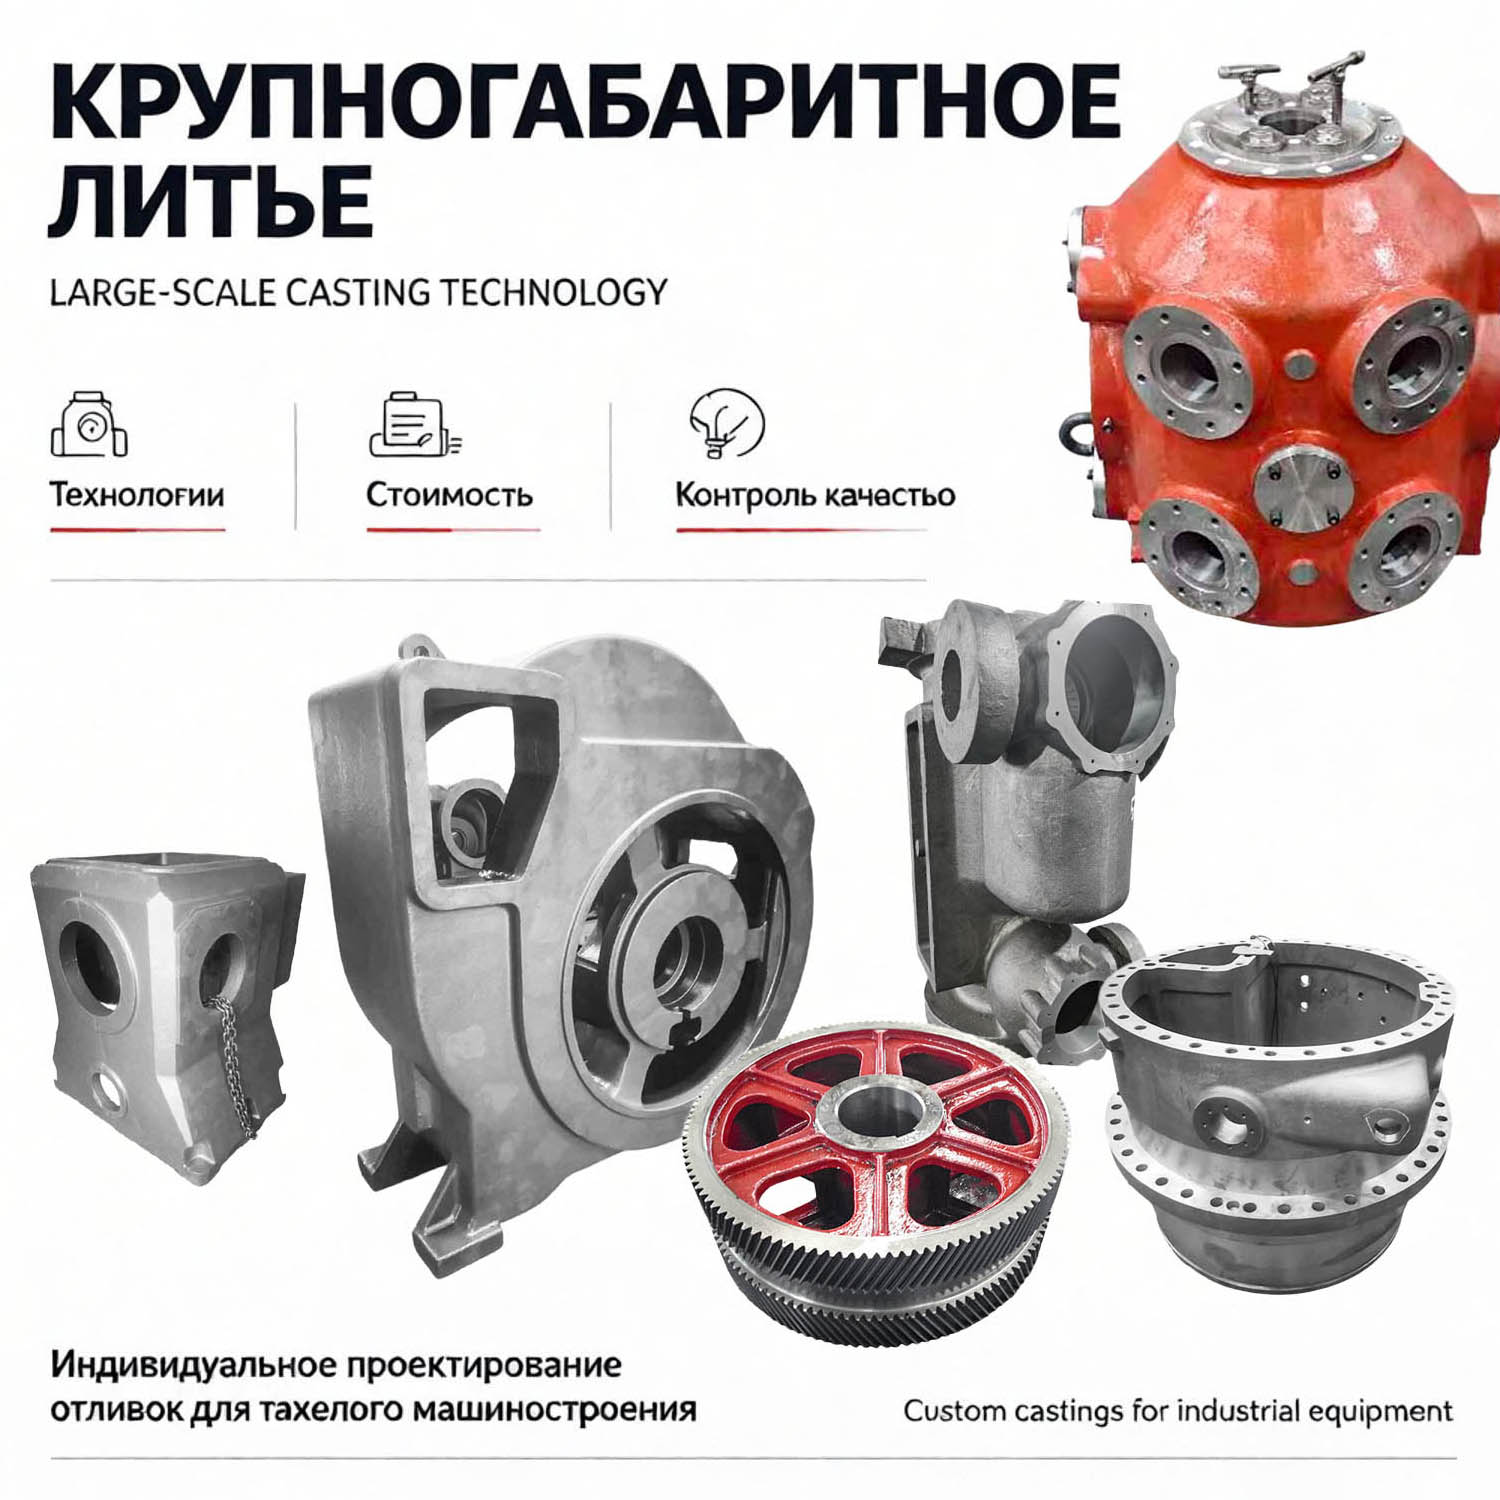
Для изготовления сложных промышленных деталей, включая корпуса редукторов среднего и крупного размера, наиболее эффективной является технология литья в смоляные песчаные формы. Этот метод предполагает использование кварцевого песка, смешанного с термореактивными смолами и отвердителем. Преимущества данного метода включают:
- Высокую размерную стабильность и точность геометрии (допуски класса CT8–CT10 по ISO 8062).
- Отличное качество поверхности отливки, что минимизирует объем механической обработки.
- Возможность создания сложных внутренних полостей и каналов для подвода смазки без использования большого количества стержней.
В отличие от традиционного литья в глинистые формы, которое чаще применяется для серийной продукции простой геометрии (например, муниципальных люков), смоляные формы позволяют гибко реагировать на индивидуальные чертежи заказчиков, сохраняя при этом экономическую эффективность даже при средних тиражах.
Контроль химического состава и плавка
Качество отливки начинается с контроля сырья. На предприятии ООО «Чэнду Ньютонго Композитное Оборудование» плавка осуществляется в индукционных печах с обязательным спектрометрическим анализом каждой плавки. Использование немецкого спектрометра прямого считывания OBLF позволяет с высокой точностью определять содержание углерода, кремния, марганца, фосфора и серы. Строгий контроль содержания серы и фосфора критически важен, так как их превышение приводит к увеличению хрупкости чугуна.
Перед разливкой обязательно проводится модифицирование расплава ферросилицием или другими инокулянтами для управления формой и распределением графита. Это обеспечивает однородность структуры по всему сечению отливки, предотвращая появление локальных зон повышенной твердости или хрупкости.
Ключевые технические параметры и требования к качеству
При заказе корпусов редукторов из серого чугуна необходимо четко регламентировать технические требования. Ниже приведена таблица основных параметров, которые подлежат контролю на этапе приемки продукции.
| Параметр | Типичное значение / Требование | Метод контроля | Значимость для эксплуатации |
|---|---|---|---|
| Марка чугуна | СЧ15, СЧ20, СЧ25 (или GG15, GG20, GG25) | Испытание образцов-свидетелей на растяжение | Определяет предел прочности и твердость |
| Твердость (HB) | 170–240 HB (в зависимости от марки) | Измерение твердомером Бринелля | Влияет на обрабатываемость и износостойкость |
| Шероховатость поверхности | Ra 12.5 – 25 мкм (литая), Ra 1.6 – 3.2 мкм (мех. обработка) | Профилометр / визуальное сравнение | Герметичность соединения крышки и основания |
| Допуски размеров | По ISO 8062, класс CT8–CT10 | Координатно-измерительная машина (КИМ) | Соосность отверстий под подшипники |
| Дефекты литья | Недопустимы трещины, сквозные раковины, шлаковые включения | Визуальный осмотр, УЗК, капиллярный контроль | Предотвращение утечек масла и разрушения |
| Герметичность | Отсутствие течей при давлении 0.1–0.3 МПа | Пневматические или гидравлические испытания | Надежность смазочной системы |
Важным аспектом является контроль соосности отверстий под валы. Даже небольшое отклонение от соосности, вызванное деформацией корпуса при остывании или неточностью формовки, приведет к быстрому износу зубьев шестерен и подшипников. Поэтому современные производители используют автоматизированные системы контроля геометрии на базе ERP-систем, интегрированных с измерительным оборудованием.
Сравнение материалов для корпусов редукторов
Выбор материала корпуса зависит от условий эксплуатации, требуемой массы и бюджета проекта. Рассмотрим сравнительные характеристики серого чугуна с альтернативными материалами.
| Характеристика | Серый чугун (СЧ) | Высокопрочный чугун (ВЧШГ) | Сварная сталь | Алюминиевый сплав |
|---|---|---|---|---|
| Прочность на растяжение | Низкая / Средняя | Высокая | Очень высокая | Средняя |
| Демпфирование вибраций | Отличное | Хорошее | Низкое | Низкое |
| Вес конструкции | Тяжелый | Тяжелый | Средний (зависит от толщины) | Легкий |
| Стоимость производства | Низкая (для средних серий) | Средняя | Высокая (трудоемкость) | Высокая (материал и литье) |
| Рекомендуемое применение | Стационарные редукторы, насосы, конвейеры | Ударные нагрузки, мобильная техника | Крупногабаритные единичные изделия | Легкая промышленность, авиация |
Из таблицы видно, что корпус редуктора из серого чугуна является наилучшим выбором для стационарного промышленного оборудования, где важны низкий уровень шума, вибрационная стойкость и экономическая эффективность. Для мобильных машин или установок с экстремальными ударными нагрузками целесообразно рассмотреть ВЧШГ, однако это повлечет за собой удорожание продукта.
Инженерный опыт: типичные проблемы и их решение
В практике эксплуатации редукторов часто встречаются случаи разрушения корпусов или нарушения герметичности. Анализ таких случаев позволяет выделить несколько ключевых причин:
- Остаточные напряжения. Неравномерное охлаждение толстых и тонких сечений отливки приводит к возникновению внутренних напряжений. Со временем они могут вызвать коробление корпуса и нарушение соосности. Решение: Обязательная термообработка (отжиг) отливок для снятия напряжений перед механической обработкой.
- Недостаточная жесткость ребер. Попытка сэкономить материал за счет уменьшения толщины стенок или количества ребер жесткости приводит к деформации корпуса под нагрузкой. Решение: Расчет жесткости корпуса на этапе проектирования с использованием методов конечных элементов (FEA).
- Низкое качество поверхности сопряжения. Шероховатость плоскости разъема крышки и основания выше допустимой приводит к утечкам масла даже при использовании качественных герметиков. Решение: Контроль плоскостности и шероховатости после фрезерования, использование прецизионных станков.
ООО «Чэнду Ньютонго Композитное Оборудование» уделяет особое внимание этим аспектам. Благодаря использованию автоматизированной ERP-системы управления производством, каждый этап — от приготовления формовочной смеси до финального контроля — документируется и проверяется. Это позволяет отслеживать историю каждой партии и гарантировать стабильность качества.
Применение в различных отраслях промышленности
Корпуса из серого чугуна широко используются в различных секторах экономики. Рассмотрим два конкретных примера применения, где требования к качеству отливок особенно высоки.
1. Горнодобывающая промышленность: конвейерные приводы
В условиях непрерывной работы конвейерных линий редукторы подвергаются постоянным нагрузкам. Здесь критически важна надежность корпуса, так как его замена требует остановки всей линии. Корпуса из серого чугуна марки СЧ25 обеспечивают необходимую прочность и вибростойкость. Важно, чтобы отливки проходили 100% контроль на отсутствие микротрещин, так как вибрация от несоосности может быстро разрушить подшипники.
2. Пищевая промышленность: мешалки и миксеры
В пищевом производстве оборудование часто подвергается частой мойке с использованием химических средств. Хотя серый чугун сам по себе подвержен коррозии, правильная подготовка поверхности (дробеструйная очистка) и нанесение защитных покрытий (эпоксидные краски) обеспечивают долгий срок службы. В этом случае важна плотность чугуна, чтобы исключить впитывание влаги и загрязнений в поры материала. Литье в смоляные формы обеспечивает высокую плотность поверхностного слоя, что облегчает нанесение защитных покрытий.
Как выбрать надежного поставщика корпусов редукторов
Выбор производителя литья — стратегическое решение для любого машиностроительного предприятия. Рынок предлагает множество вариантов, но не все поставщики способны обеспечить стабильное качество. При оценке потенциальных партнеров следует обращать внимание на следующие факторы:
- Наличие собственной лаборатории. Поставщик должен иметь возможность проводить спектральный анализ, механические испытания и металлографический анализ самостоятельно, а не отправлять образцы в сторонние организации. Это ускоряет процесс контроля и принятия решений.
- Сертификация систем менеджмента. Наличие сертификатов ISO 9001 (качество), ISO 14001 (экология) и ISO 45001 (безопасность труда) свидетельствует о зрелости производственных процессов. ООО «Чэнду Ньютонго Композитное Оборудование» соответствует всем этим стандартам, что подтверждает его способность работать с международными заказчиками.
- Технологические возможности. Уточните, какие методы литья использует завод. Для сложных корпусов редукторов предпочтительно литье в смоляные формы. Наличие собственного модельного участка для быстрого изготовления оснастки также является преимуществом.
- Опыт экспорта и соответствие стандартам. Производитель должен понимать требования международных стандартов (EN, ASTM, DIN) и уметь оформлять необходимую экспортную документацию. Опыт поставок в более чем 20 стран мира, как у компании «Чэнду Ньютонго», говорит о высокой адаптивности к требованиям разных рынков.
Часто задаваемые вопросы (FAQ)
Вопрос: Можно ли использовать серый чугун для корпусов редукторов с высокими ударными нагрузками?
Ответ: Серый чугун обладает низкой ударной вязкостью. Для условий с высокими динамическими или ударными нагрузками рекомендуется использовать высокопрочный чугун с шаровидным графитом (ВЧШГ) или стальное литье. Однако для большинства стационарных промышленных редукторов серый чугун марки СЧ20 или СЧ25 является оптимальным выбором.
Вопрос: Какие стандарты регулируют качество отливок из серого чугуна?
Ответ: В России и странах СНГ основным стандартом является ГОСТ 9439-2023 «Отливки из серого чугуна». Для международных поставок часто применяются стандарты ISO 185 (Grey cast iron) или европейские нормы EN 1561. Компания «Чэнду Ньютонго» производит продукцию, соответствующую как китайским стандартам GB/T 9439-2023, так и совместимую с требованиями EN.
Вопрос: Как осуществляется контроль герметичности корпуса редуктора?
Ответ: Герметичность проверяется методом пневматических или гидравлических испытаний. Корпус заполняется воздухом или водой под давлением (обычно 0.1–0.3 МПа) и выдерживается определенное время. Отсутствие падения давления или появления капель свидетельствует о качестве отливки и отсутствии сквозных дефектов.
Вопрос: Каковы сроки изготовления партии корпусов редукторов?
Ответ: Сроки зависят от сложности изделия, наличия готовой оснастки и объема партии. Изготовление новой модели может занять 2–4 недели (проектирование и создание формы). Серийное производство обычно занимает от 3 до 6 недель в зависимости от загрузки литейного цеха. Точные сроки обсуждаются индивидуально при заказе.
Заключение и рекомендации по закупкам
Корпус редуктора из серого чугуна — это не просто металлическая оболочка, а высокотехнологичный компонент, определяющий надежность всего механизма. Правильный выбор материала, технологии литья и поставщика позволяет существенно снизить эксплуатационные расходы и повысить срок службы оборудования.
При подготовке технического задания на покупку корпусов рекомендуем:
- Четко указывать марку чугуна и требуемые механические свойства.
- Требовать предоставления протоколов испытаний химического состава и механических свойств для каждой партии.
- Обращать внимание на качество обработки поверхностей сопряжения и отверстий под подшипники.
- Выбирать поставщиков с интегрированной системой контроля качества и опытом работы на международных рынках.
ООО «Чэнду Ньютонго Композитное Оборудование» предлагает комплексные решения по производству чугунных отливок любой сложности. Благодаря сочетанию современных технологий литья в смоляные формы, строгого лабораторного контроля и клиентоориентированного подхода, компания обеспечивает поставку продукции, полностью соответствующей техническим требованиям заказчиков. Для получения технической консультации, расчета стоимости или запроса коммерческого предложения свяжитесь с нашими специалистами.
Узнайте больше о наших возможностях и продуктах: производство чугунных деталей и комплектующих.