

Литье ВЧШГ: производство деталей на заказ от завода
2026-10-10
- Литье ВЧШГ: инженерный подход к производству деталей на заказ
- Технологические особенности литья высокопрочного чугуна
- Ключевые параметры и стандарты качества ВЧШГ
- Инженерные риски и способы их предотвращения
- Применение ВЧШГ в различных отраслях: от инфраструктуры до машиностроения
- Сравнение ВЧШГ с альтернативными материалами
- Как выбрать надежного поставщика литья ВЧШГ
- Часто задаваемые вопросы (FAQ)
- Заключение и рекомендации по сотрудничеству
Литье ВЧШГ: инженерный подход к производству деталей на заказ
Высокопрочный чугун с шаровидным графитом (ВЧШГ) стал стандартом для критически важных узлов в машиностроении, энергетике и инфраструктурном строительстве. Литье ВЧШГ позволяет получать детали, сочетающие высокую прочность стали с отличными литейными свойствами чугуна. Однако качество конечного продукта напрямую зависит от технологии формовки, контроля химического состава и термической обработки. Для промышленных предприятий и муниципальных заказчиков ключевой задачей является не просто поиск поставщика, а выбор производителя, способного гарантировать стабильность механических свойств от партии к партии.
В условиях 2026 года требования к точности геометрии и усталостной прочности отливок значительно возросли. Традиционные методы контроля часто оказываются недостаточными для сложных конфигураций. Современные заводы, такие как ООО «Чэнду Ньютонго Композитное Оборудование», внедряют автоматизированные системы управления производством (ERP) и спектральный анализ непосредственно в процессе плавки, что минимизирует риск брака. Эта статья подробно разбирает технологические нюансы производства, критерии выбора метода литья и параметры, которые необходимо проверять при заказе индивидуальных чугунных деталей.
Технологические особенности литья высокопрочного чугуна
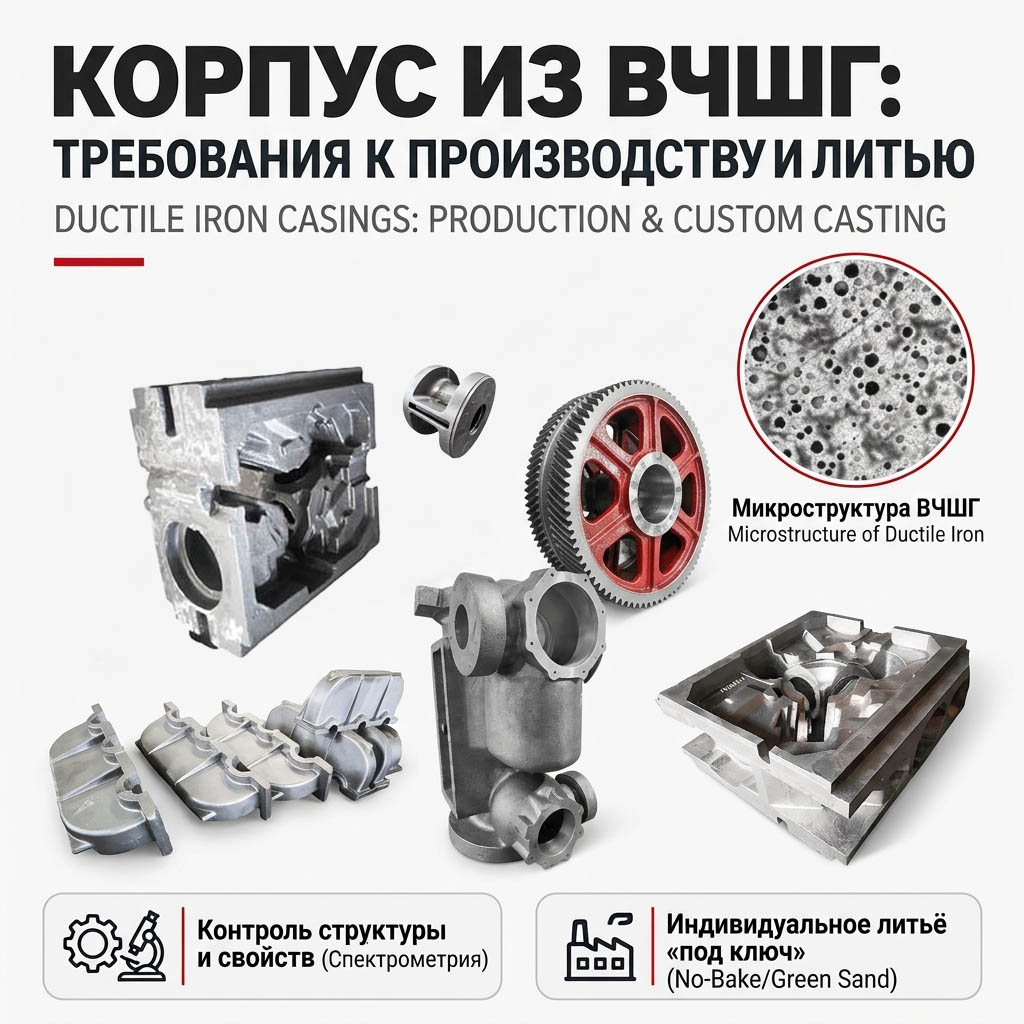
Главное отличие ВЧШГ от обычного серого чугуна заключается в форме графитовых включений. В процессе модифицирования магнием или другими редкоземельными элементами пластинчатый графит превращается в сфероиды (шарики). Это изменение микроструктуры радикально повышает предел текучести и ударную вязкость материала. Однако сам процесс получения такой структуры требует строгого соблюдения температурных режимов и времени выдержки.
Модифицирование и нодуляризация
Процесс сфероидизации графита является наиболее ответственным этапом. Неполное усвоение модификатора приводит к образованию структур с признаками серого чугуна, что резко снижает прочность детали. На производстве ООО «Чэнду Ньютонго» этот этап контролируется с помощью спектрометра прямого считывания OBLF (Германия), который позволяет в режиме реального времени корректировать состав расплава. Такой подход исключает ситуацию, когда партия металла уходит в форму с неверным содержанием магния или кремния.
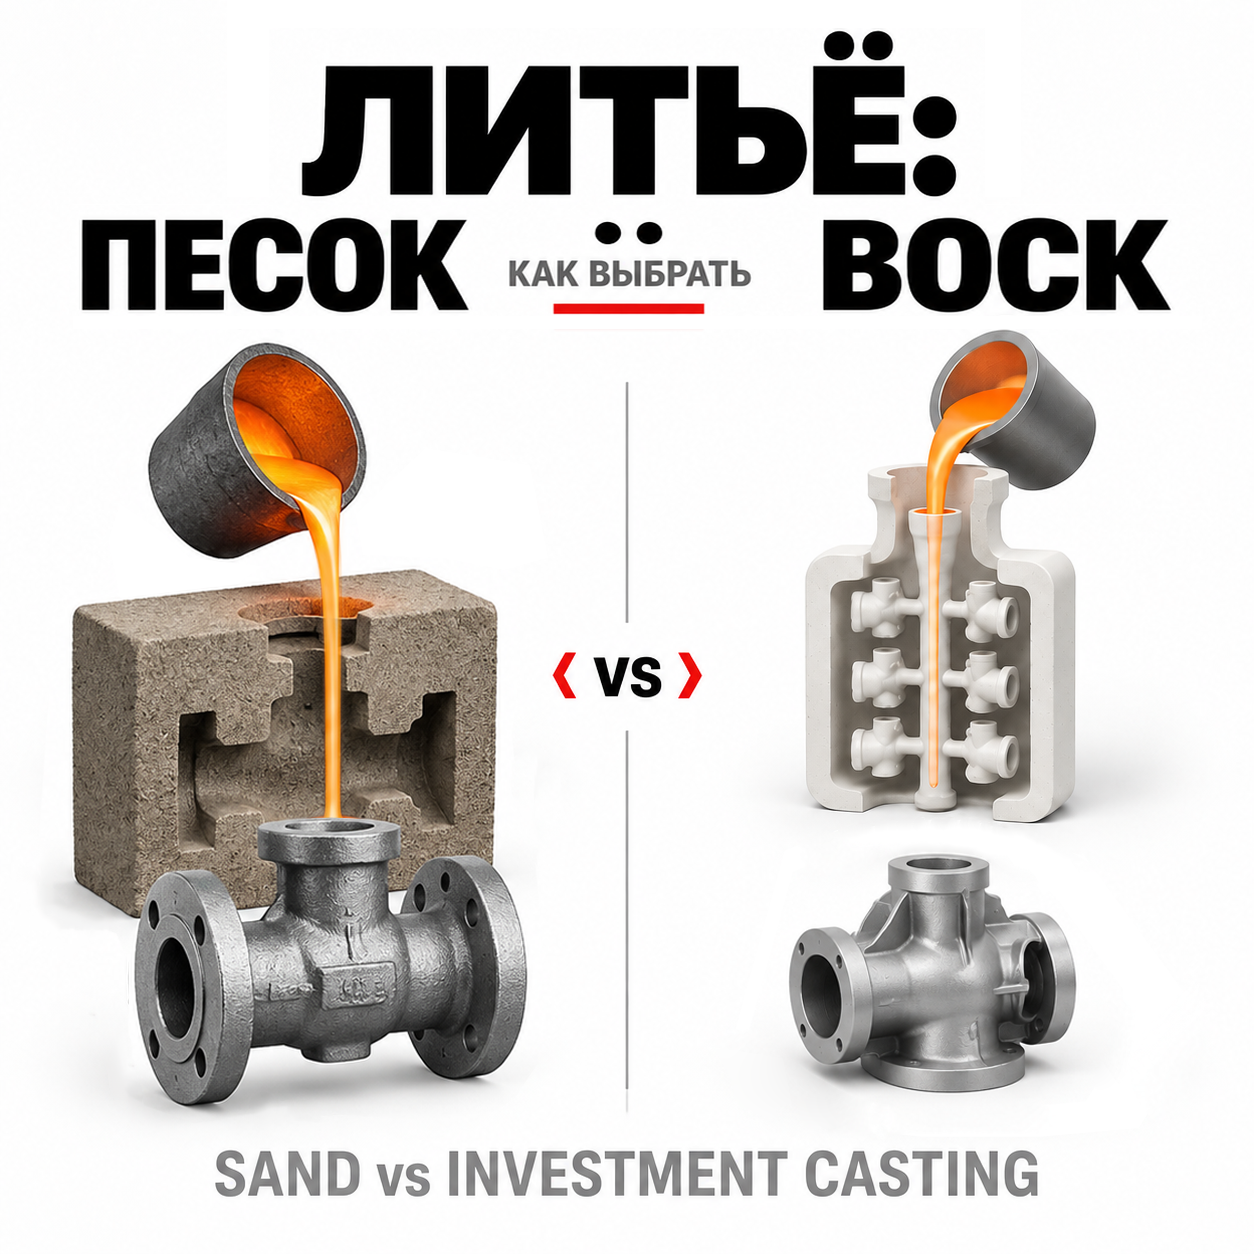
Выбор технологии формовки: смоляные vs глинистые формы
Не существует универсального метода литья, подходящего для всех задач. Выбор между литьем в смоляные песчаные формы и литьем в глинистые песчаные формы определяется геометрией детали, требуемой точностью и объемом партии.
- Литье в смоляные песчаные формы (Cold Box / No-Bake): Этот метод обеспечивает высочайшую точность размеров и отличное качество поверхности. Он идеален для сложных промышленных деталей, корпусов насосов, редукторов и элементов, требующих последующей минимальной механической обработки. Смоляные смеси обладают высокой жесткостью, что предотвращает коробление тонкостенных элементов при кристаллизации.
- Литье в глинистые песчаные формы: Традиционный метод, ориентированный на массовое производство. Он экономически эффективен для серийных изделий, таких как муниципальные люки и решетки. Хотя точность геометрии здесь ниже, чем у смоляных форм, для крупных элементов инфраструктуры это допустимо, а скорость производства значительно выше.
ООО «Чэнду Ньютонго Композитное Оборудование» разделяет эти потоки: сложные индивидуальные отливки изготавливаются в специализированном центре с использованием смоляных форм, тогда как серийная продукция для муниципального строительства производится в масштабируемых линиях с глинистыми формами. Такое разделение позволяет оптимизировать затраты клиента без потери качества.
Ключевые параметры и стандарты качества ВЧШГ
При заказе литья ВЧШГ инженер-конструктор должен оперировать конкретными механическими характеристиками, а не общими фразами о «высоком качестве». Основным документом, регламентирующим свойства материала в Китае, является стандарт GB/T 1348-2019, который гармонизирован с международными нормами ISO 1083 и европейскими EN 1563.
| Марка чугуна (GB/T 1348) | Предел прочности при растяжении (МПа) | Предел текучести (МПа) | Относительное удлинение (%) | Типичное применение |
|---|---|---|---|---|
| QT400-18 | ≥ 400 | ≥ 250 | ≥ 18 | Детали, работающие на ударные нагрузки, корпуса вентиляторов |
| QT450-10 | ≥ 450 | ≥ 310 | ≥ 10 | Шестерни, корпуса насосов, элементы трубопроводов |
| QT500-7 | ≥ 500 | ≥ 320 | ≥ 7 | Коленчатые валы, цилиндры, тормозные диски |
| QT600-3 | ≥ 600 | ≥ 370 | ≥ 3 | Детали с высокой износостойкостью, прокатные валки |
| QT700-2 | ≥ 700 | ≥ 420 | ≥ 2 | Шестерни высоких нагрузок, детали компрессоров |
Важно понимать, что достижение заявленных параметров возможно только при полном цикле контроля. Наличие сертификата ISO 9001 подтверждает наличие системы менеджмента качества, но не гарантирует свойства конкретной отливки. Поэтому ведущие производители предоставляют протоколы испытаний для каждой партии, включая данные металлографического анализа, подтверждающие процентное содержание феррита и перлита, а также степень сфероидизации графита.
Инженерные риски и способы их предотвращения
Производство деталей из ВЧШГ сопряжено с рядом специфических дефектов, которые могут проявиться уже на этапе эксплуатации. Понимание этих рисков помогает заказчикам грамотно составлять технические задания.
Усадочные раковины и пористость
Высокопрочный чугун имеет склонность к образованию усадочных раковин из-за особенностей кристаллизации. Графит выделяется в поздней стадии затвердевания, вызывая расширение, которое может компенсировать усадку, но только при правильном расчете литниковой системы. Ошибки в моделировании приводят к внутренней пористости, которая не видна внешне, но критически снижает герметичность и прочность. Использование современных систем автоматизированного проектирования литья позволяет прогнозировать эти зоны и корректировать конструкцию оснастки до начала производства.
Флотация графита
В толстостенных отливках (с толщиной стенки более 30-40 мм) возможно всплытие шаровидного графита в верхнюю часть отливки. Это создает неоднородность структуры: нижняя часть остается прочной, а верхняя становится хрупкой. Для предотвращения этого эффекта технологи ограничивают содержание углерода и кремния в расплаве, а также применяют специальные холодильники в форме для ускорения охлаждения массивных участков.
Остаточные напряжения
Неравномерное охлаждение сложных деталей приводит к возникновению внутренних напряжений. Если их не снять, деталь может деформироваться при механической обработке или разрушиться под нагрузкой. Обязательным этапом после литья является термический отпуск (annealing), который стабилизирует структуру металла. Игнорирование этого этапа — частая причина рекламаций со стороны покупателей, экономящих на термообработке.
Применение ВЧШГ в различных отраслях: от инфраструктуры до машиностроения
Универсальность высокопрочного чугуна обусловлена его способностью работать в широком диапазоне условий. Рассмотрим два характерных сценария использования, где материал демонстрирует свои лучшие стороны.
Муниципальная инфраструктура: люки и решетки
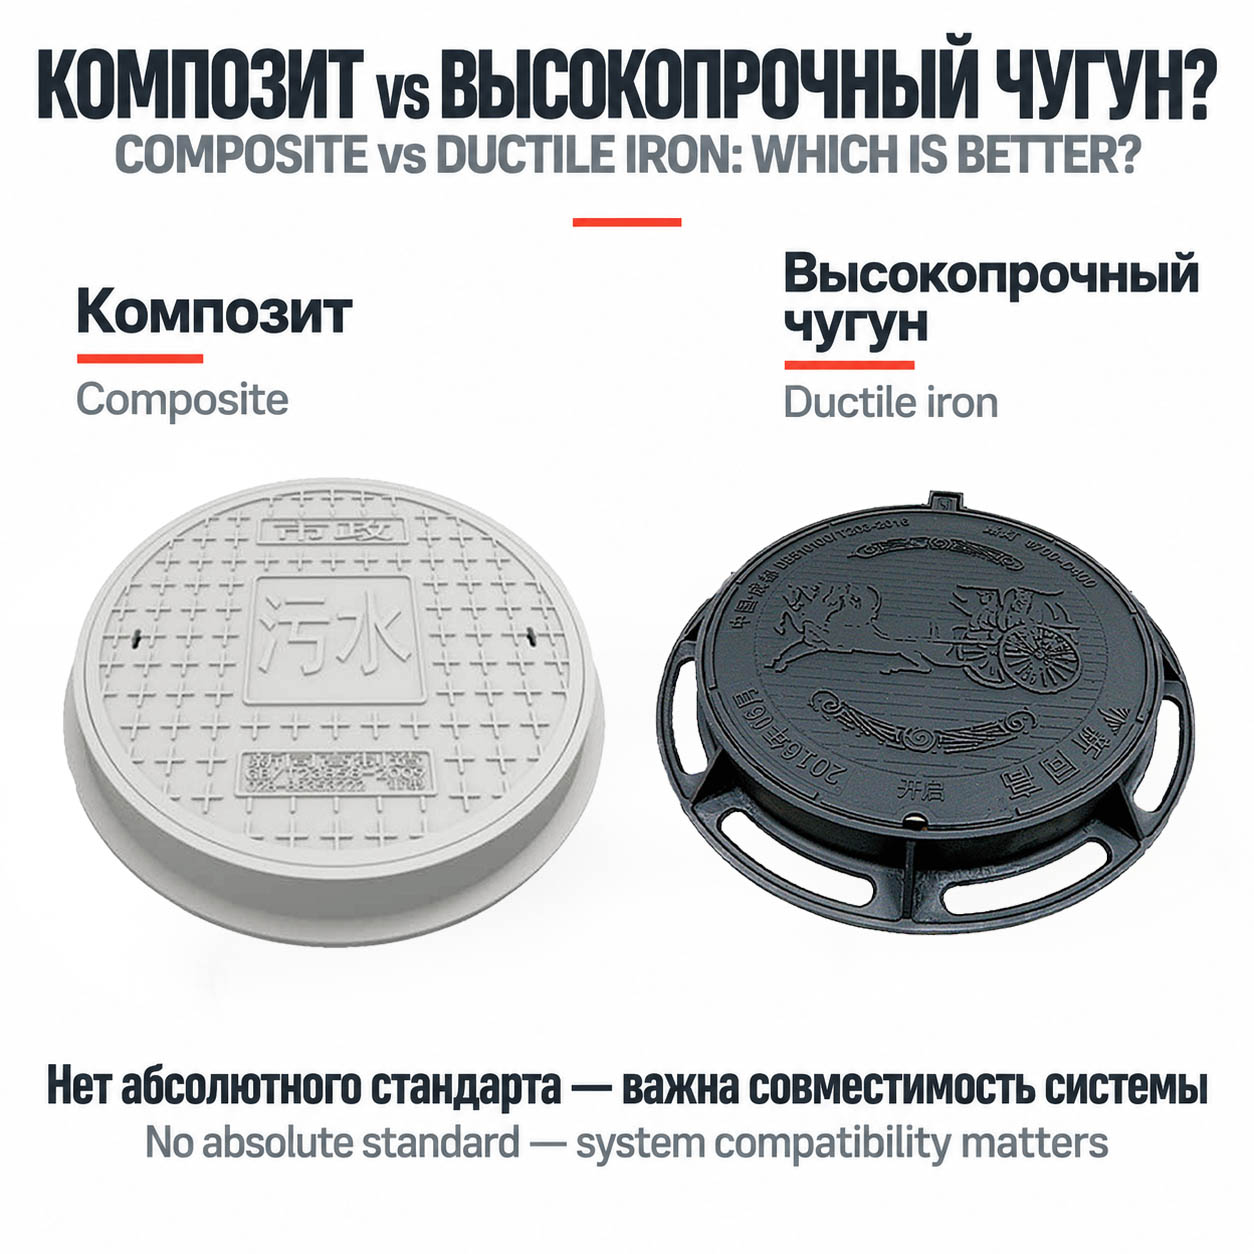
Для городских коммуникаций критическими параметрами являются ударная вязкость и износостойкость. Люки класса нагрузки D400 (до 40 тонн) постоянно подвергаются динамическим ударам от транспорта. Использование ВЧШГ вместо серого чугуна позволяет уменьшить массу крышки люка при сохранении несущей способности, что облегчает монтаж и обслуживание. Регулируемые антипросадочные люки диаметром 780 мм, производимые ООО «Чэнду Ньютонго», изготавливаются именно из ВЧШГ марки QT450-10 или QT500-7. Это обеспечивает долговечность покрытия дороги вокруг люка, так как материал хорошо демпфирует вибрации.
Промышленное оборудование: корпуса и базы
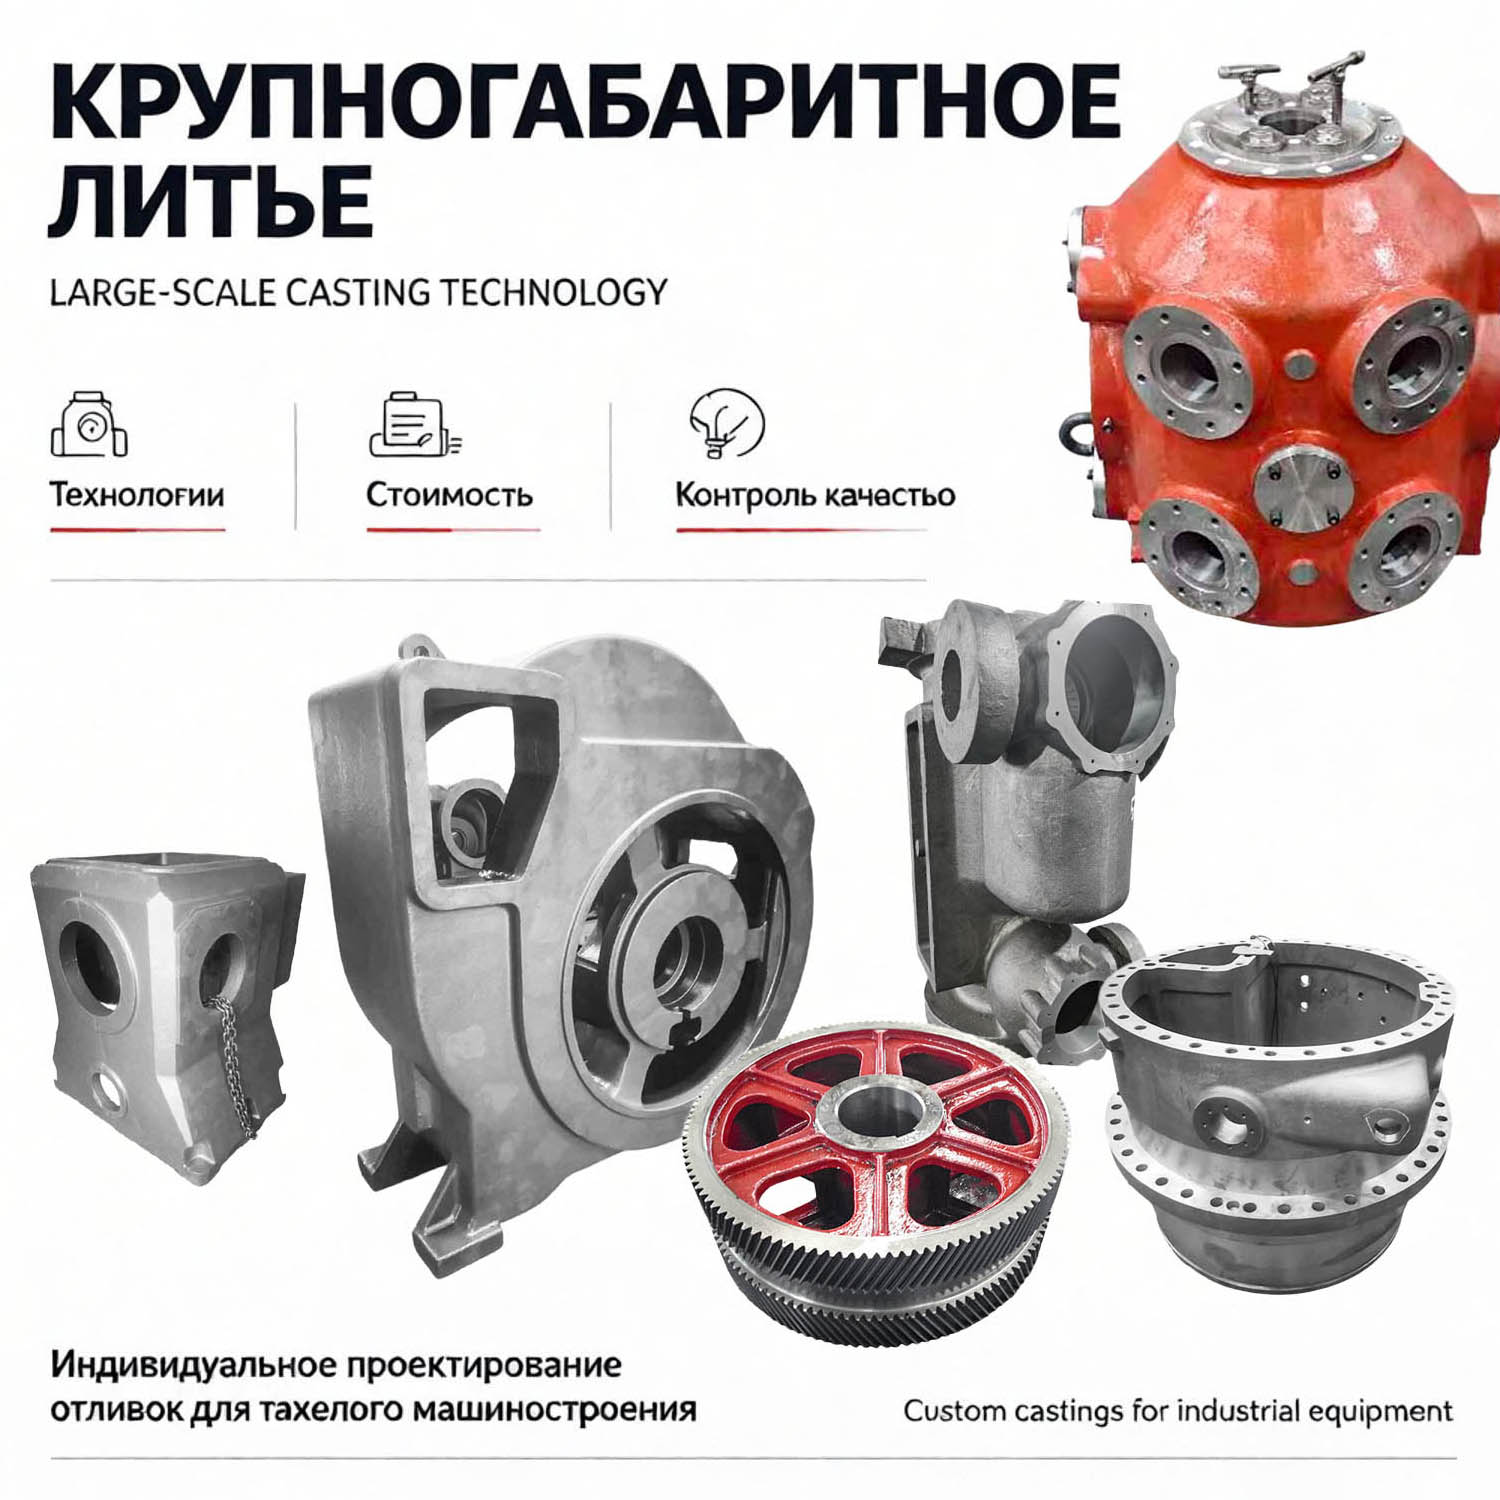
В станкостроении и производстве насосного оборудования ВЧШГ ценится за способность гасить вибрации (демпфирование), превосходящую сталь. Корпуса редукторов, изготовленные методом литья в смоляные формы, обладают высокой геометрической точностью посадочных мест под подшипники. Это снижает шум и повышает КПД механизма. Кроме того, высокая коррозионная стойкость чугуна по сравнению со сталью делает его предпочтительным материалом для деталей, контактирующих с водой и агрессивными средами.
Сравнение ВЧШГ с альтернативными материалами
При выборе материала для детали инженеры часто стоят перед выбором между ВЧШГ, серым чугуном и стальным литьем. Ниже приведено сравнение, помогающее принять обоснованное решение.
| Характеристика | Высокопрочный чугун (ВЧШГ) | Серый чугун (СЧ) | Стальное литье |
|---|---|---|---|
| Предел прочности | Высокий (400-700 МПа) | Низкий (150-300 МПа) | Очень высокий (>450 МПа) |
| Ударная вязкость | Хорошая | Низкая (хрупкий) | Отличная |
| Демпфирование вибраций | Хорошее | Отличное | Слабое |
| Литейные свойства | Хорошие (текучесть ниже, чем у СЧ) | Отличные | Средние (склонность к ликвации) |
| Обрабатываемость | Хорошая | Отличная | Сложная (вязкая стружка) |
| Стоимость производства | Средняя | Низкая | Высокая (энергоемкая плавка) |
Рекомендация по выбору: Если деталь работает на изгиб и испытывает ударные нагрузки (например, шестерня или коленвал), ВЧШГ является оптимальным выбором, превосходя серый чугун по надежности и сталь по стоимости литья сложной формы. Для станин станков, где важна только жесткость и гашение вибраций, дешевле использовать серый чугун. Для экстремальных температур и ударных нагрузок может потребоваться сталь.
Как выбрать надежного поставщика литья ВЧШГ
Рынок литейных услуг насыщен предложениями, но не все заводы обладают компетенциями для производства качественного ВЧШГ. При аудите потенциального поставщика обратите внимание на следующие аспекты:
- Наличие собственной лаборатории: Поставщик должен иметь возможность проводить спектральный анализ и механические испытания на месте. Отсутствие спектрометра означает, что контроль состава проводится «на глаз» или отправкой проб в стороннюю лабораторию, что затягивает процесс и повышает риски.
- Технология изготовления форм: Уточните, какое оборудование используется для ваших деталей. Для точных промышленных компонентов необходимо литье в смоляные формы (No-Bake/Cold Box). Если завод предлагает делать сложные детали в ручных глинистых формах, высок риск проблем с размерами.
- Сертификация и стандарты: Проверьте наличие действующих сертификатов ISO 9001, ISO 14001. Убедитесь, что продукция соответствует стандартам страны назначения (например, EN 1563 для Европы или ASTM A536 для США).
- Опыт в вашей отрасли: Производитель муниципальных люков может не обладать опытом изготовления прецизионных деталей для насосов. ООО «Чэнду Ньютонго Композитное Оборудование» успешно сочетает оба направления, имея разделенные производственные линии, что позволяет гибко подходить к задачам разного типа.
Часто задаваемые вопросы (FAQ)
Какой срок службы изделий из ВЧШГ?
Срок службы зависит от условий эксплуатации. В муниципальных применениях (люки, решетки) изделия из ВЧШГ служат десятилетиями благодаря высокой коррозионной стойкости и износостойкости. В динамически нагруженных механизмах ресурс определяется усталостной прочностью, которая у ВЧШГ значительно выше, чем у серого чугуна. Точный прогноз возможен только после анализа конкретных нагрузок.
Можно ли сваривать детали из высокопрочного чугуна?
Сварка ВЧШГ возможна, но технологически сложна из-за склонности материала к образованию трещин в зоне термического влияния. Требуется предварительный подогрев детали, использование специальных никелевых электродов и последующий медленный отпуск. В большинстве случаев проще и надежнее заменить деталь или использовать механическое соединение, если конструкция позволяет.
В чем разница между литьем в смоляные и глинистые формы?
Литье в смоляные формы обеспечивает высокую точность (до 0.5-1 мм) и чистоту поверхности, что снижает объем механической обработки. Оно подходит для сложных, средне- и мелкосерийных деталей. Литье в глинистые формы дешевле и быстрее при больших тиражах, но дает меньшую точность и более грубую поверхность, что приемлемо для крупногабаритных изделий, таких как люки и базы станков.
Как контролировать качество партии при заказе из-за рубежа?
Надежный поставщик предоставляет протокол испытаний (Mill Certificate) на каждую партию, включающий химический состав и результаты механических тестов (прочность на разрыв, твердость). Дополнительно рекомендуется проведение независимой инспекции перед отгрузкой. ООО «Чэнду Ньютонго» практикует полный цикл внутреннего аудита и готово предоставить образцы для независимого тестирования.
Почему ВЧШГ дороже серого чугуна?
Более высокая стоимость обусловлена использованием дорогостоящих модификаторов (магний, ферросилиций), более строгими требованиями к контролю температуры и состава расплава, а также необходимостью термообработки. Однако эти затраты компенсируются увеличением срока службы детали и возможностью уменьшения ее массогабаритных показателей.
Заключение и рекомендации по сотрудничеству
Выбор технологии литья ВЧШГ для производства деталей на заказ требует баланса между стоимостью оснастки, точностью исполнения и механическими свойствами материала. Инженерный подход подразумевает не просто закупку металла, а партнерство с производителем, способным предложить оптимальную технологию формовки и гарантировать стабильность качества.
ООО «Чэнду Ньютонго Композитное Оборудование», обладая 13-летним опытом и статусом высокотехнологичного предприятия, предлагает комплексные решения «под ключ». От разработки чертежей пресс-форм до финального контроля на оборудовании немецкого производства — каждый этап направлен на снижение рисков заказчика. Использование автоматизированных ERP-систем позволяет отслеживать статус заказа в реальном времени, а соблюдение стандартов ISO 9001, ISO 14001 и ISO 45001 гарантирует прозрачность процессов.
Если вы планируете запуск нового проекта или ищете альтернативного поставщика чугунных отливок, важно начать с технического аудита ваших требований. Специалисты компании готовы провести анализ чертежей, предложить оптимизацию конструкции для литья и рассчитать экономическую эффективность различных методов формовки.
Для получения технической консультации, запроса коммерческого предложения или ознакомления с примерами реализованных проектов, пожалуйста, перейдите на страницу продукции и технических решений, где представлена полная информация о возможностях производственной базы.