

В чем разница между литой сталью и высокопрочным чугуном?
2026-10-12
1.Литая сталь и высокопрочный чугун: обзор основных отличий
2.Что такое высокопрочный чугун? Что такое литая сталь?
3.Механические свойства: что прочнее — высокопрочный чугун или литая сталь?
4.Почему высокопрочный чугун обычно обладает технологическими преимуществами?
5.Как сравнить износостойкость, коррозионную стойкость и свариваемость?
6.Действительно ли высокопрочный чугун обходится дешевле литой стали?
7.В каких случаях высокопрочный чугун можно использовать в качестве альтернативы литой стали?
8.Заключение: ключевые отличия литой стали от высокопрочного чугуна и принципы выбора
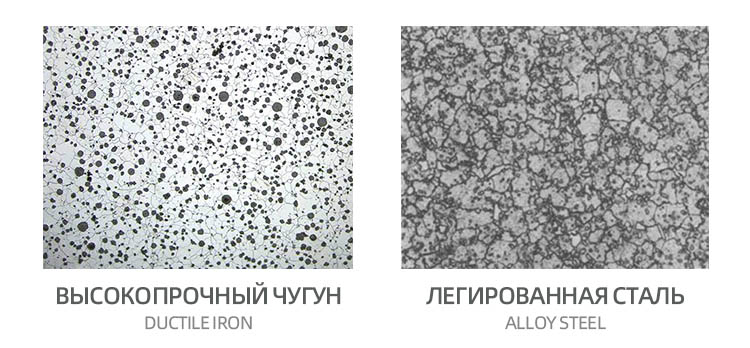
Основное различие между литой сталью и высокопрочным чугуном заключается в химическом составе и микроструктуре. Высокопрочный чугун содержит графит сферической формы, распределённый в металлической матрице, в то время как обычная литая сталь, как правило, не содержит свободного графита. Это различие влияет на прочность, вязкость, литейные свойства, обрабатываемость и себестоимость обоих материалов.
Для многих деталей промышленного оборудования высокопрочный чугун обеспечивает необходимое сочетание прочности, способности к формированию сложных конструкций и хорошей обрабатываемости, поэтому он часто является наиболее экономически выгодным выбором. Однако для условий, предполагающих высокие ударные нагрузки, структурную сварку или работу при особых температурах, литая сталь соответствующей марки может оказаться более подходящим вариантом.
Таким образом, ключ к выбору материала заключается не в том, чтобы определить, какой из них «абсолютно лучше», а в том, чтобы ответить на вопрос: какой материал способен надёжно удовлетворить требованиям чертежа детали и реальным условиям эксплуатации при разумной совокупной стоимости?
В данной статье проводится сравнение обычного высокопрочного чугуна с распространёнными углеродистыми и низколегированными литыми сталями. Нержавеющие и жаропрочные литые стали, а также аустенитно-бейнитный высокопрочный чугун (АБЧ) обладают особыми свойствами, поэтому к ним нельзя напрямую применять выводы, сделанные для обычных марок.
1. Литая сталь и высокопрочный чугун: обзор основных отличий
| Критерий сравнения | Высокопрочный чугун с шаровидным графитом | Литая сталь |
|---|---|---|
| Микроструктура | Шаровидный графит распределён в металлической матрице | В обычных марках свободный графит, как правило, отсутствует; структура зависит от химического состава и термообработки |
| Прочность | Распространённые марки подходят для широкого спектра механических нагрузок | Диапазон свойств широк; доступен большой выбор высокопрочных легированных марок |
| Пластичность и ударная вязкость | Зависят от марки, структуры матрицы, температуры и качества отливки | При сопоставимой прочности подходящие марки обычно обладают преимуществом по вязкости |
| Литейные свойства | Обычно хорошо подходит для изготовления деталей сложной формы и отливок, близких к готовым по размерам | Обычно требует более высокой температуры заливки и более эффективной подпитки усадки |
| Обрабатываемость резанием | Распространённые марки обычно хорошо обрабатываются | Зависит от марки, твёрдости и состояния после термообработки |
| Вибродемпфирующие свойства | Обычно лучше, чем у стали | Обычно ниже, чем у высокопрочного чугуна с шаровидным графитом |
| Свариваемость | Требует специальной технологии; не следует по умолчанию считать этот материал пригодным для конструкционной сварки | Подходящие марки лучше подходят для сварки, однако процесс всё равно требует контроля |
| Плотность | Обычно ниже | Обычно выше |
| Экономичность производства | При соответствии условиям эксплуатации обычно обеспечивает преимущество по совокупным затратам | Плавка, подпитка усадки, термообработка и механическая обработка могут увеличить затраты |
| Типичные области выбора | Механические детали, для которых важны сочетание несущей способности, сложной формы и экономичности | Детали с повышенными требованиями к вязкости, свариваемости или специальным эксплуатационным свойствам |
Вышеизложенное представляет собой общие тенденции и не может заменить собой оценку конкретных марок, толщины стенок, состояния поставки и условий эксплуатации.
2. Что такое высокопрочный чугун? Что такое литая сталь?
2.1 Высокопрочный чугун: баланс свойств благодаря сферическому графиту
Английские названия высокопрочного чугуна включают Ductile Iron, Nodular Iron и Spheroidal Graphite Iron.
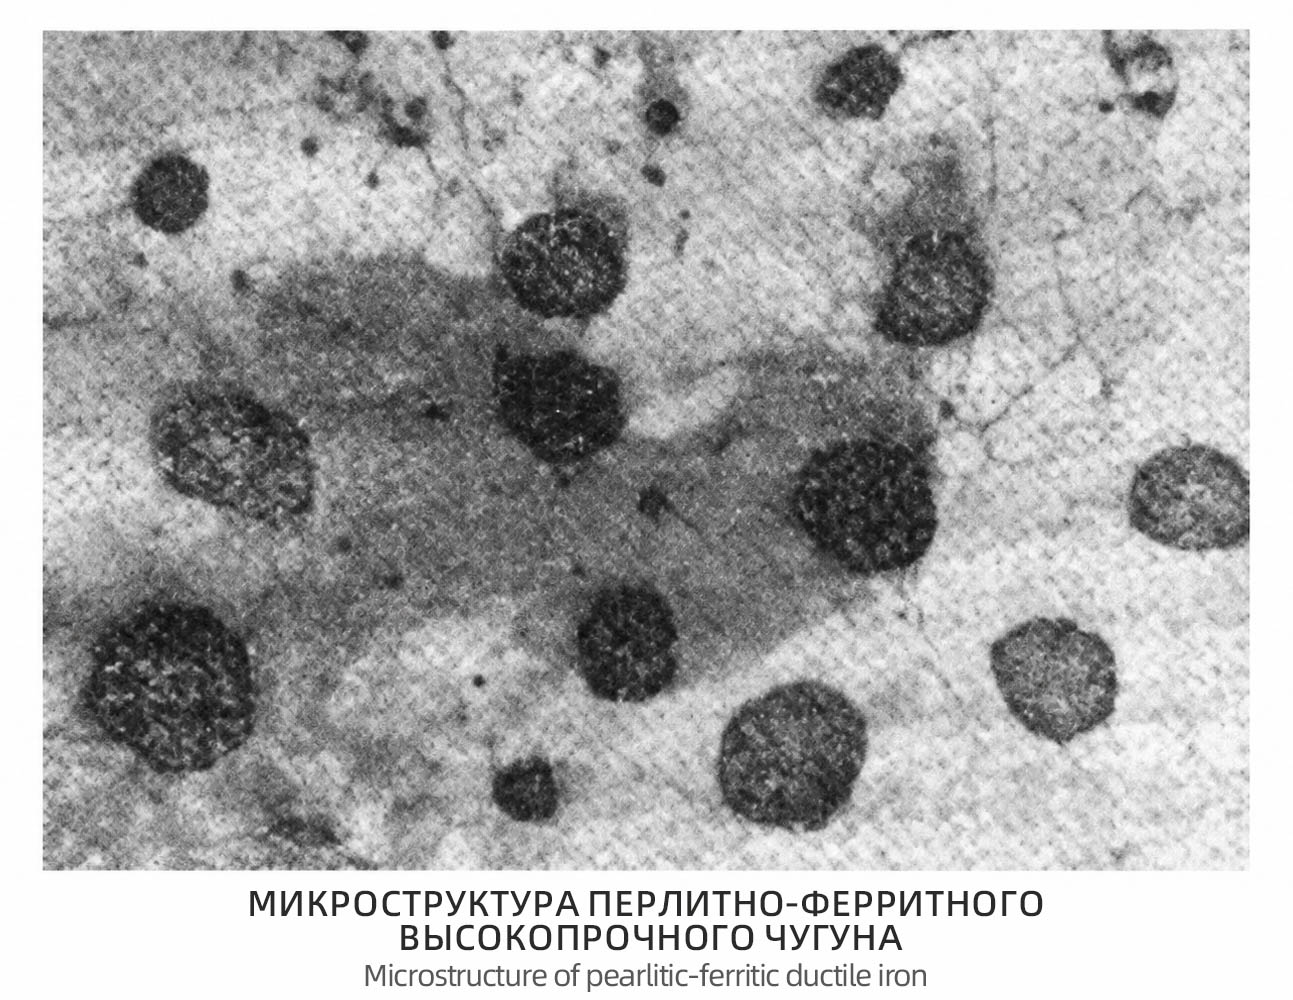
Благодаря надлежащей обработке на сфероидизацию и модифицированию графит распределяется в металлической матрице преимущественно в сферической форме. В отличие от пластинчатого графита в сером чугуне, сферический графит вызывает меньшую концентрацию напряжений, что обычно обеспечивает высокопрочному чугуну более высокую пластичность и вязкость.
Помимо формы графита, на свойства высокопрочного чугуна влияет и структура металлической матрицы:
- Ферритная матрица: обычно обеспечивает хорошую пластичность, вязкость и обрабатываемость.
- Перлитная матрица: обычно способствует повышению прочности, твёрдости и износостойкости.
- Смешанная ферритно-перлитная матрица: позволяет достичь баланса между прочностью, пластичностью и обрабатываемостью.
Таким образом, хотя высокопрочный чугун и относится к чугунам, его нельзя характеризовать лишь хрупкостью, свойственной серому чугуну. Он может применяться для изготовления многих механических деталей, испытывающих значительные нагрузки, а не только корпусов или ненагруженных компонентов.
2.2 Литая сталь: сталь, получающая форму путём литья
Литая сталь — это не конкретная марка материала, а целая группа сталей, получаемых методом литья. К ней относятся углеродистые, низколегированные и специальные легированные литые стали.
Путём корректировки химического состава и режимов термической обработки литая сталь может приобретать различные показатели прочности, вязкости, износостойкости или жаропрочности.
Следует отметить, что литую, кованую и прокатную сталь нельзя сравнивать напрямую без учёта их специфики. Даже при близком химическом составе процессы их изготовления, структурные особенности, контроль дефектов и приёмочные требования могут существенно различаться.
2.3 Почему недостаточно сравнивать только по содержанию углерода?
Содержание углерода в обычном высокопрочном чугуне обычно составляет около 3–4%, тогда как в распространённых углеродистых литых сталях оно, как правило, значительно ниже. Это типичные диапазоны, а не единые предельные нормы, применимые ко всем маркам.
Содержание углерода помогает понять различия в материалах, но не может единолично определять эксплуатационные характеристики деталей. Не менее важны форма графита, структура матрицы, наличие легирующих элементов, термическая обработка и контроль литейных дефектов.
Для закупщика соответствие химического состава является лишь частью контроля качества и не может заменить проверку механических свойств, геометрических размеров и внутреннего качества.
3. Механические свойства: что прочнее — высокопрочный чугун или литая сталь?
3.1 Предел прочности и предел текучести: сравнение конкретных марок
Утверждение «Литая сталь обязательно прочнее высокопрочного чугуна» не совсем верно.
Некоторые марки высокопрочного чугуна могут достигать предела прочности, сопоставимого с обычными углеродистыми литыми сталями, при этом имея более высокие минимальные требования к пределу текучести.
Для удобства понимания закупщиками из разных стран ниже приведены представители марок по китайским (GB/T), американским (ASTM) и европейским (EN) стандартам.
Сравнение характеристик типичных марок высокопрочного чугуна и литой стали — таблица неполных эквивалентов
| Система стандартов | Материал | Стандарт | Представительная марка | Предел прочности при растяжении Rm (МПа) | Минимальный предел текучести или условный предел текучести (МПа) | Минимальное относительное удлинение после разрыва |
|---|---|---|---|---|---|---|
| Китай, GB/T | Высокопрочный чугун с шаровидным графитом | GB/T 1348 | QT450-10 | ≥450 | 310 | 10% |
| Китай, GB/T | Углеродистая литая сталь | GB/T 11352 | ZG230-450 | ≥450 | 230 | 22% |
| США, ASTM | Высокопрочный чугун с шаровидным графитом | ASTM A536 | 65-45-12 | ≥448 (65 ksi) | 310 (45 ksi) | 12% |
| США, ASTM | Углеродистая литая сталь | ASTM A27/A27M | 65-35 | ≥448 (65 ksi) | 241 (35 ksi) | 24% |
| Европа, EN | Высокопрочный чугун с шаровидным графитом | EN 1563 | EN-GJS-450-10 | ≥450 | 310 | 10% |
| Европа, EN | Литая сталь | EN 10293 | GE240 | 450–600 | 240 | 22% |
- Приведённые выше значения для типовых марок — это примеры требований, установленных для соответствующих образцов и условий поставки. Они не являются результатами испытаний продукции нашего предприятия (наша продукция отливается по спецификациям, превышающим требования стандартов) и не означают, что эти значения применимы при любой толщине стенки.
- Данные для EN-GJS-450-10 соответствуют типовым требованиям для стенок толщиной не более 30 мм; данные для GE240 относятся к нормализованному состоянию. Конкретную область применения следует определять по тексту стандарта, принятого для проекта.
- Значения в МПа в колонке ASTM являются приблизительным пересчётом значений в ksi и не заменяют отдельно установленные стандартом значения в системе SI.
- Требования различных стандартов к литым пробам, местам отбора образцов, размерам образцов и термообработке могут различаться. Поэтому удлинение нельзя строго количественно сравнивать без учёта условий испытаний.
- Эти марки приведены для демонстрации характеристик материалов и не означают их полной эквивалентности. В заказе необходимо указать редакцию стандарта, марку и условия приёмки.
Как видно из сравнения этих типовых марок, при близких значениях прочности на растяжение для указанных марок высокопрочного чугуна установлены более высокие минимальные требования к пределу текучести, тогда как для указанных марок литой стали — более высокие минимальные требования к относительному удлинению.
При проектировании следует учитывать:
- Прочность на растяжение характеризует способность материала выдерживать максимальное напряжение при испытании на растяжение.
- Предел текучести связан с предотвращением остаточной деформации.
- Относительное удлинение после разрыва отражает способность материала к пластической деформации при установленных условиях испытания на растяжение.
Поэтому для механических деталей, в которых необходимо ограничить остаточную деформацию, одновременно учитывая сложность конструкции и затраты на обработку, высокопрочный чугун заслуживает первоочередного рассмотрения. Однако это не означает, что он превосходит все виды литой стали, и тем более не означает, что относительное удлинение может заменить показатель ударной вязкости.
3.2 Пластичность, ударная вязкость и хладостойкость
Для деталей, подверженных значительным ударным нагрузкам, требующих повышенной вязкости разрушения или обязанных соответствовать нормам ударной вязкости при низких температурах, литая сталь подходящей марки обычно имеет преимущество.
Однако это не означает, что высокопрочный чугун не способен выдерживать ударные нагрузки. Его поведение зависит от структуры матрицы, качества сфероидизации графита, уровня дефектов, толщины стенки и рабочей температуры.
При выборе материалов для низких температур особенно важно избегать общих (обобщённых) выводов. Нельзя устанавливать единый нижний предел безопасной температуры для всех высокопрочных чугунов, а также нельзя предполагать, что все литые стали пригодны для эксплуатации в низкотемпературных условиях.
Правильный подход — уточнить:
- минимальную рабочую температуру;
- требования к ударным свойствам при заданной температуре;
- размеры образца и форму надреза;
- место отбора образцов и правила приёмки.
Также важно различать два понятия, которые часто путают: демпфирующая способность не равнозначна ударной вязкости. Материал, эффективно гасящий вибрации, не обязательно будет более устойчив к разрушению при внезапном ударе.
3.3 Усталостная прочность и жёсткость
Высокопрочный чугун можно использовать в механических деталях, подверженных циклическим нагрузкам, однако усталостный ресурс нельзя определять исключительно на основе предела прочности.
Усадочная пористость, неметаллические включения, шероховатость поверхности, радиусы скруглений, концентрация напряжений и реальный спектр нагружения — все эти факторы влияют на усталостные характеристики. Грамотное конструктивное проектирование и стабильное качество литья имеют не меньшее значение, чем марка материала.
Это означает, что даже если высокопрочный чугун удовлетворяет требованиям по прочности, это не гарантирует его прямую замену литой стали без изменения конструкции.
4. Почему высокопрочный чугун обычно обладает технологическими преимуществами?
4.1 Отличные литейные свойства и пригодность для сложных механических конструкций
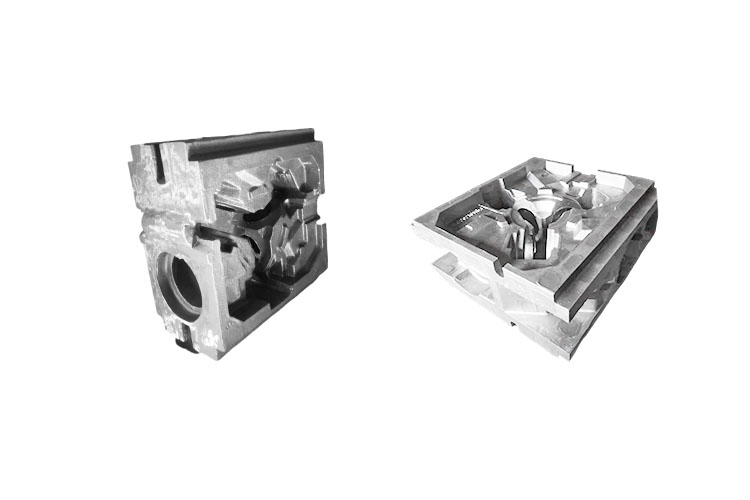
Для деталей с внутренними полостями, рёбрами жёсткости, установочными бобышками или сложной внешней конфигурацией высокопрочный чугун обычно обладает хорошей технологичностью при формообразовании в рамках чугун литье и чугунное литье, включая крупногабаритное литье, когда важны стабильность размеров и высокое качество чугунных отливок.
Грамотное использование литейного проектирования позволяет интегрировать несколько функциональных элементов в одну деталь, сокращая стыковочные узлы и снижая потребность в последующей механической обработке.
Например, механические корпуса, корпуса подшипников и опоры сельскохозяйственной техники не только воспринимают нагрузки, но и могут иметь несколько установочных поверхностей, отверстий и локальных усиливающих элементов. В таких случаях преимущество высокопрочного чугуна заключается не только в стоимости материала, но и в возможности сочетать требуемые эксплуатационные характеристики с технологичностью изготовления.
Литая сталь также позволяет изготавливать сложные детали. Однако итоговая сложность изготовления по-прежнему зависит от габаритов детали, минимальной толщины стенки, сопряжения элементов, способа литья и технологических возможностей производства.
4.2 Более низкие температурные требования и благоприятные условия для питания отливок
По сравнению с обычной литой сталью, высокопрочный чугун обычно требует более низких температур плавки и заливки, что даёт возможность снизить энергозатраты на этапе плавки и уменьшить нагрузку на огнеупорные материалы.
В процессе затвердевания графитизационное расширение высокопрочного чугуна может частично компенсировать усадку. При грамотной конструкции литниково-питающей системы и стабильных технологических условиях это способствует улучшению питания отливок и повышению коэффициента выхода годного.
Повышение коэффициента выхода годного означает, что при том же весе залитого металла можно получить больший вес годных отливок, что напрямую влияет на себестоимость изготовления одной детали.
Однако высокопрочный чугун не является материалом с «нулевой усадкой». При неправильной сфероидизации, модифицировании, температуре заливки, жёсткости формы и контроле локальных термических узлов всё равно могут возникать усадочные раковины и пористость. Технологические преимущества должны базироваться на надёжном контроле технологического процесса.
4.3 Хорошая обрабатываемость, способствующая снижению себестоимости готовой продукции
Многие OEM-отливки на конечном этапе требуют токарной обработки, сверления, фрезерования или расточки. Таким образом, цена черновой заготовки — это лишь часть общей стоимости закупок.
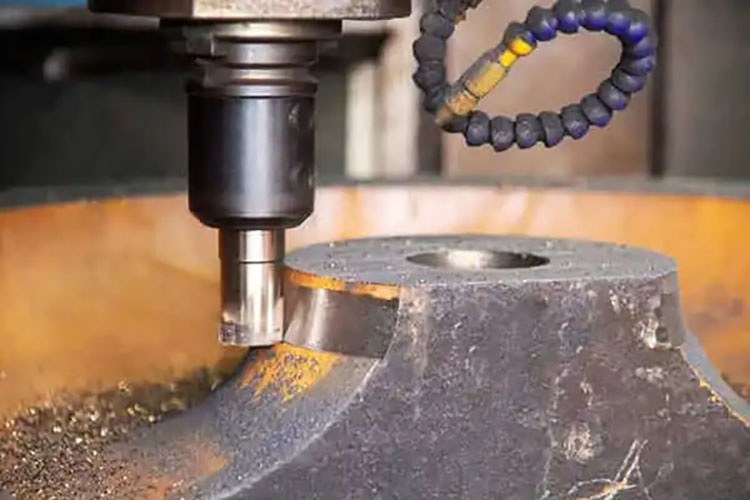
Графит в обычном высокопрочном чугуне способствует образованию короткой стружки и при подходящих условиях обработки может улучшать обрабатываемость. Для деталей с несколькими обрабатываемыми поверхностями и отверстиями это может обеспечить:
- более рациональную продолжительность цикла обработки;
- более стабильный контроль стружкообразования;
- меньший расход режущего инструмента;
- более конкурентоспособную стоимость готовых деталей после механической обработки.
Однако преимущества при обработке не гарантированы при любых условиях. На фактический результат могут влиять карбиды, колебания твёрдости, структура поверхностного слоя и параметры инструмента.
Результаты обработки ADI и специальных марок повышенной твёрдости также нельзя напрямую оценивать по выводам, справедливым для обычного высокопрочного чугуна. При сравнении затрат на механическую обработку следует учитывать конкретную марку, диапазон твёрдости и требования к технологическим операциям.
4.4 Повышенная способность к гашению колебаний и более низкая плотность
Высокопрочный чугун, как правило, обладает более высокой способностью к гашению колебаний по сравнению со сталью, что способствует затуханию механических вибраций. В некоторых видах оборудования это может повысить плавность работы и снизить уровень шума.
Однако итоговый эффект для всего узла (или машины в целом) зависит от конструкции, способов соединения и источника возбуждения колебаний. Нельзя давать фиксированных обещаний по снижению уровня шума, опираясь лишь на название материала.
Плотность высокопрочного чугуна также обычно ниже, чем у стали, поэтому детали одинакового объёма, как правило, имеют меньший вес.
Окончательное снижение веса требует комплексной оценки жёсткости и конструкции. Если для ограничения деформаций приходится увеличивать толщину стенок, преимущество в плотности не обязательно полностью конвертируется в выигрыш по весу готовой детали.
5. Как сравнить износостойкость, коррозионную стойкость и свариваемость?
5.1 Износостойкость зависит от конкретного механизма износа
Утверждение «высокопрочный чугун всегда износостойче литой стали» слишком обобщённое.
В некоторых условиях трения скольжения графит и подходящая структура металлической матрицы могут давать преимущества. Однако механизмы абразивного, ударного и фрикционного износа различаются, поэтому оптимальный материал для каждого случая может быть разным.
При выборе материала по износостойкости необходимо уточнить:
- материал контактной поверхности и его твёрдость;
- наличие песка или других абразивных частиц;
- наличие ударных нагрузок;
- условия смазки;
- рабочую нагрузку и относительную скорость движения.
Не следует считать, что обычный высокопрочный чугун по умолчанию превосходит специально разработанную износостойкую литую сталь. Одного показателя твёрдости также недостаточно, чтобы прогнозировать срок службы при любых условиях износа.
5.2 Ни один из этих двух материалов нельзя считать коррозионностойким по умолчанию
5.3 При необходимости конструкционной сварки соответствующая литая сталь обычно является более подходящим выбором
6. Действительно ли высокопрочный чугун обходится дешевле литой стали?
| Этап затрат | Что следует сравнивать |
|---|---|
| Технологическая оснастка | Модели, стержневые ящики, приспособления для механической обработки и их амортизация |
| Литьё | Плавка, заливка, литниково-питающая система и выход годного литья |
| Последующая обработка | Очистка, термообработка и обработка поверхности |
| Механическая обработка | Время обработки, расход инструмента и контроль размеров |
| Качество | Контроль, брак, доработка и требования к прослеживаемости |
| Поставка | Масса одной детали, упаковка, размер партии и транспортировка |
| Эксплуатация | Срок службы, техническое обслуживание и риск отказа |
7. В каких случаях высокопрочный чугун можно использовать в качестве альтернативы литой стали?
7.1 Какие детали целесообразно оценивать в первую очередь?
Для деталей следующих типов обычно целесообразно рассмотреть вариант из высокопрочного чугуна:
- корпуса и торцевые крышки промышленного оборудования;
- кронштейны и соединительные элементы сельскохозяйственной техники;
- корпуса подшипников, ступицы и некоторые детали трансмиссии;
- корпуса насосов или клапанов, если материал соответствует рабочей температуре, среде и классу давления;
- изготовляемые по заказу OEM-детали, для которых важны несущая способность, сложная форма и требования к механической обработке.
Это возможные области применения, а не перечень деталей, для которых замена гарантированно подходит. Возможность использования высокопрочного чугуна для конкретной детали следует оценивать с учётом нагрузок, условий эксплуатации и требований к изделию.
7.2 В каких случаях целесообразнее оставить литую сталь?
При наличии следующих требований к замене материала следует подходить с осторожностью:
- жёсткие ударные нагрузки или повышенные требования к трещиностойкости;
- необходимость выполнения конструкционной сварки;
- особые условия эксплуатации при высоких или низких температурах либо в агрессивной среде;
- если в спецификации изделия или утверждённом чертеже прямо указана литая сталь;
- если затраты на перепроектирование, проверку и сертификацию превышают выгоду от замены материала.
Учёт этих ограничений позволяет применять высокопрочный чугун там, где он действительно подходит, а не жертвовать надёжностью изделия ради снижения стоимости заготовки.
7.3 Какие данные необходимы для проведения оценки альтернативы?
Рекомендуется подготовить сведения о марке исходного материала, чертёж в 2D, 3D-модель, а также следующую информацию:
- Условия нагружения: статические, ударные и циклические нагрузки.
- Условия эксплуатации: рабочая температура и контактная среда.
- Требования к размерам: критические толщины стенок, допуски и посадки.
- Требования к технологии: сварка, термообработка и обработка поверхности.
- Требования к соответствию: применимые спецификации на изделие и порядок согласования с заказчиком.
- План проверки: испытания образцов, виды контроля и критерии приёмки.
При изготовлении детали по образцу он помогает подтвердить форму и некоторые характеристики материала, однако по одному образцу нельзя достоверно восстановить исходные расчётные нагрузки, требования стандартов и коэффициенты запаса прочности.
Если деталь выполняет важную несущую функцию, необходимо предоставить дополнительные инженерные данные. Изменение материала также должно быть согласовано с заказчиком или ответственным проектировщиком: его нельзя обосновывать только внешней формой образца и измеренной твёрдостью.
8. Заключение: ключевые отличия литой стали от высокопрочного чугуна и принципы выбора
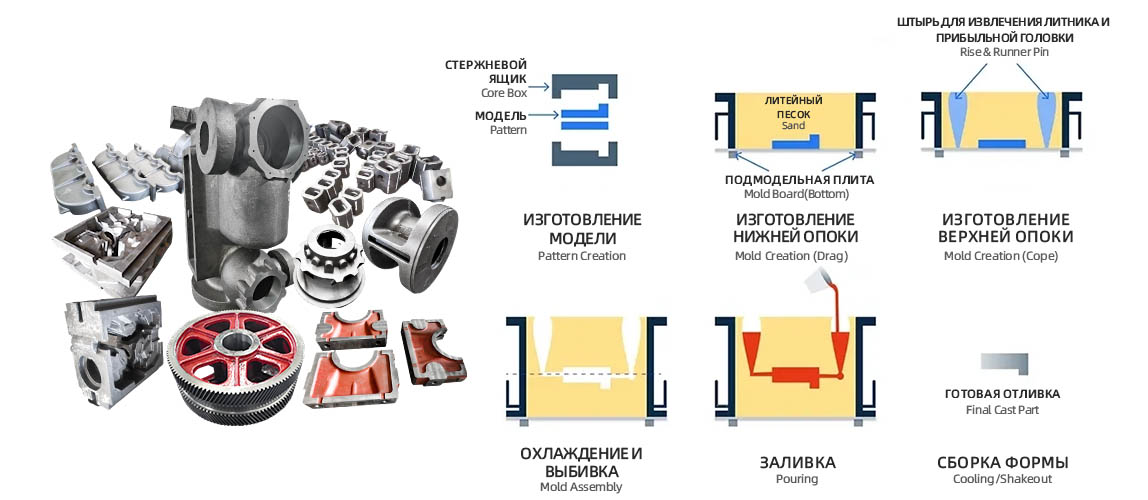
ЧЗВ
- В1: Высокопрочный чугун прочнее литой стали?
- Нельзя утверждать это в общем случае. Некоторые марки высокопрочного чугуна имеют прочность на растяжение, сопоставимую с распространёнными марками углеродистой литой стали, и более высокие минимальные требования к пределу текучести. Высокопрочная легированная литая сталь может обеспечивать более высокие показатели. Сравнивать следует конкретные марки с учётом толщины стенки и состояния поставки.
- В2: Высокопрочный чугун хрупок, как серый чугун?
- Нет. Шаровидная форма графита, в отличие от пластинчатой, снижает концентрацию напряжений, поэтому высокопрочный чугун обычно обладает лучшей пластичностью и вязкостью. Однако для условий с жёсткими ударными нагрузками или требованиями к трещиностойкости необходима отдельная проверка.
- В3: Почему высокопрочный чугун обычно экономичнее?
- Более низкая потребность в температуре, пригодность к литью сложных деталей и хорошая обрабатываемость обычных марок могут снижать себестоимость годного изделия. Фактическая разница в стоимости зависит от конструкции, объёма партии, требований к термообработке и контролю.
- В4: Можно ли изготовить деталь, изначально спроектированную для литья из стали, из высокопрочного чугуна, не меняя конструкцию?
- Не следует считать, что это допустимо по умолчанию. Необходимо проверить прочность, жёсткость, усталостную долговечность, ударные свойства, температурные условия и требования спецификации на изделие. Даже если геометрия детали остаётся неизменной, замена материала требует соответствующей инженерной экспертизы и согласования.
- В5: Детали из высокопрочного чугуна всегда легче стальных литых деталей?
- При одинаковом объёме высокопрочный чугун обычно легче. Но при одинаковой функциональности это не всегда так: если для обеспечения требуемой жёсткости необходимо увеличить сечение или толщину стенок, итоговый эффект снижения массы будет меньше.