

Станины из ВЧШГ: изготовление на заказ, чертежи и ГОСТ
2026-11-16
Станины из ВЧШГ: ключевые требования к проектированию и производству на заказ
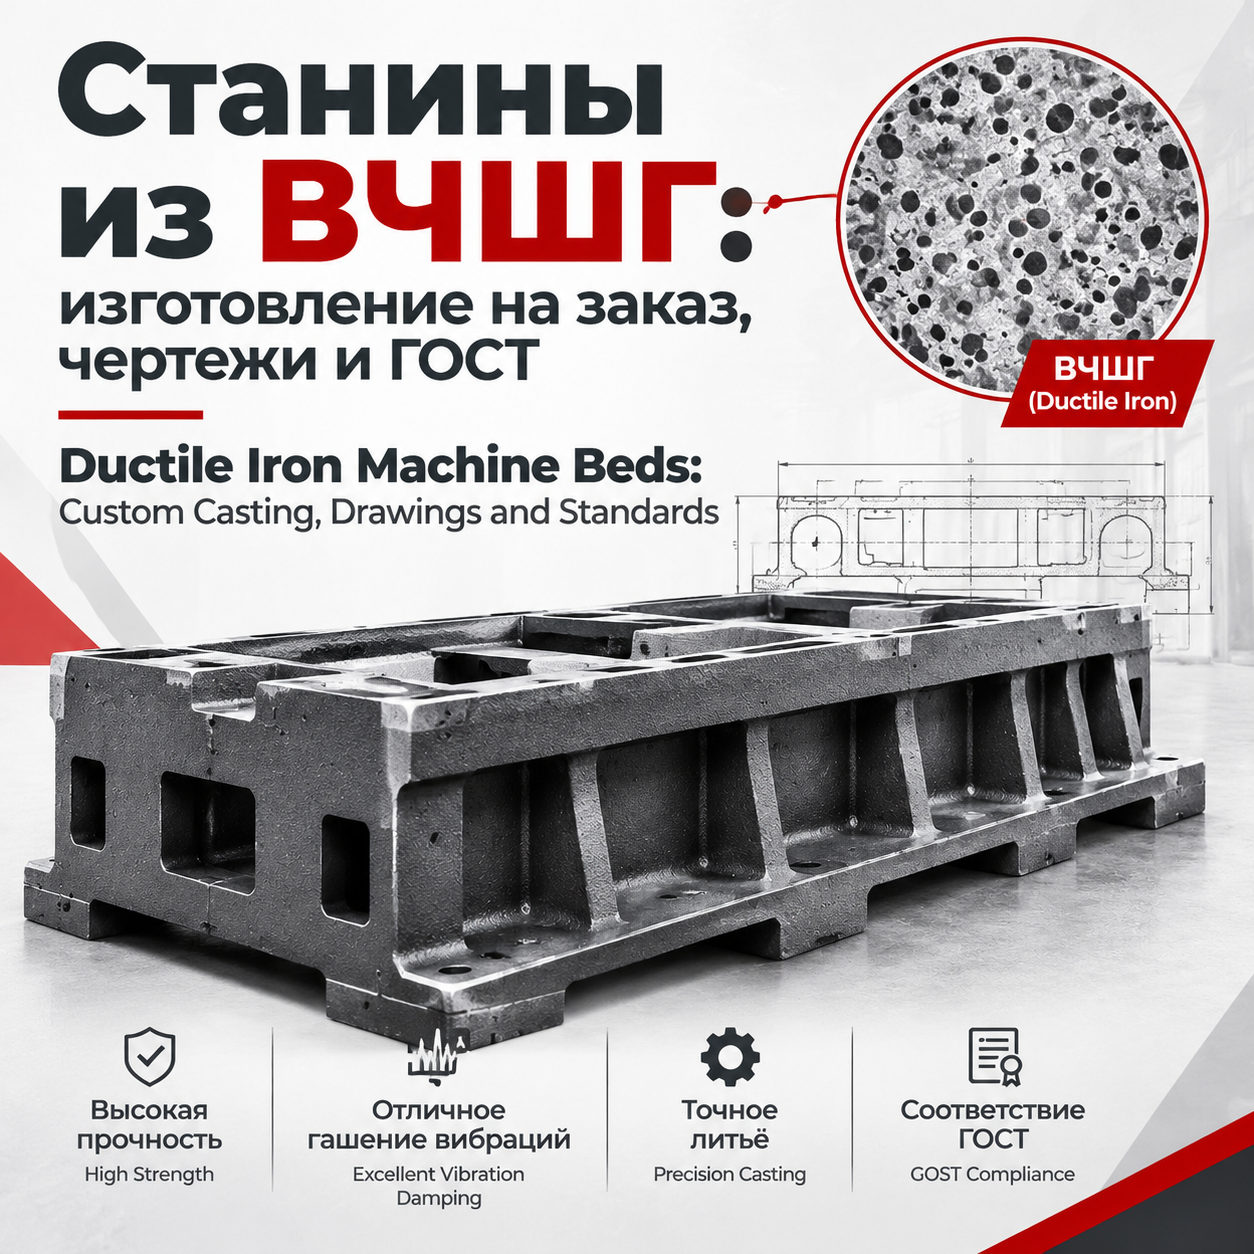
Высокопрочный чугун с шаровидным графитом (ВЧШГ) стал стандартом де-факто для изготовления ответственных несущих конструкций в современном машиностроении. Станины из ВЧШГ обеспечивают критический баланс между высокой прочностью, способностью гасить вибрации и технологичностью литья сложных геометрических форм. В отличие от традиционного серого чугуна или сварных стальных конструкций, отливки из ВЧШГ позволяют создавать монолитные базы для станков, прессов и тяжелого промышленного оборудования, которые сохраняют точность геометрии под длительными динамическими и статическими нагрузками.
Заказ индивидуального литья станин требует глубокого понимания металлургических процессов, особенностей формирования структуры металла и строгих требований к контролю качества. Ошибки на этапе проектирования литниковой системы или нарушения температурных режимов плавки могут привести к возникновению внутренних напряжений, которые проявятся уже в процессе эксплуатации оборудования. В данной статье рассматриваются технические аспекты производства станин из ВЧШГ, нормативная база (ГОСТ и международные аналоги), а также критерии выбора подрядчика для реализации сложных проектов «под ключ».
Металлургия ВЧШГ: почему это лучший выбор для станин
Аббревиатура ВЧШГ расшифровывается как «высокопрочный чугун с шаровидным графитом». Ключевое отличие этого материала от обычного серого чугуна заключается в форме графитовых включений. В сером чугуне графит имеет пластинчатую форму, которая создает концентраторы напряжений и снижает механическую прочность сплава, хотя и обеспечивает хорошие демпфирующие свойства. В ВЧШГ благодаря модифицированию расплава магнием или церием графит кристаллизуется в форме сфероидов (шариков).
Такая микроструктура дает материалу уникальные свойства, необходимые для станин:
- Высокая прочность на разрыв: Предел прочности ВЧШГ может достигать 400–600 МПа и выше, что сопоставимо со многими марками конструкционной стали. Это позволяет делать стенки станин тоньше при сохранении жесткости, снижая общий вес конструкции.
- Пластичность и ударная вязкость: Наличие шаровидного графита предотвращает хрупкое разрушение. Станины из ВЧШГ лучше переносят ударные нагрузки и вибрации, характерные для работы штамповочных прессов, дробилок и кузнечного оборудования.
- Демпфирующая способность: Хотя серый чугун превосходит ВЧШГ по поглощению вибраций, высокопрочный чугун значительно эффективнее стали в гашении резонансных колебаний. Для прецизионных станков это критически важно для сохранения точности обработки.
- Износостойкость и обрабатываемость: ВЧШГ хорошо поддается механической обработке, что важно для финишной фрезеровки и шлифовки посадочных мест станины. Кроме того, материал обладает хорошей способностью удерживать смазку на поверхности трения.
При изготовлении станин из ВЧШГ на заказ производитель должен строго контролировать процесс модифицирования. Недостаток магния приведет к образованию пластинчатого графита, а его избыток — к появлению карбидов, которые делают металл хрупким и труднообрабатываемым. Именно поэтому наличие собственной лаборатории и спектрометрического контроля, как это реализовано на предприятии ООО Чэнду Ньютонго Композитное Оборудование, является не просто преимуществом, а необходимостью для гарантии качества отливок.
Нормативная база: ГОСТ, ISO и спецификации заказчика
Проектирование и приемка станин из ВЧШГ регулируются рядом национальных и международных стандартов. Понимание этих норм необходимо инженерам-конструкторам и специалистам по закупкам для корректного составления технических заданий.
В Российской Федерации основным документом является ГОСТ 7293-2020 (или ранее действовавший ГОСТ 7293-81) «Чугун с шаровидным графитом для отливок». Стандарт классифицирует материал по маркам, например, ВЧ 40, ВЧ 45, ВЧ 50, где цифры обозначают минимальный предел прочности на разрыв в кгс/мм² (или условно в 100 МПа). Для тяжелых станин чаще всего используются марки ВЧ 40 и ВЧ 45, обеспечивающие оптимальное сочетание прочности и пластичности.
Кроме химического состава и механических свойств, важны стандарты на допуски и качество поверхности:
- ГОСТ 26645-85: Определяет допуски размеров, массы и припуски на механическую обработку отливок. Для станин точных станков требуются высокие классы точности (обычно 7–9 класс).
- ГОСТ 3443-87: Регламентирует методы неразрушающего контроля (УЗК, рентген, капиллярный контроль) для выявления внутренних дефектов, таких как раковины, трещины или непропаи.
- ISO 1083: Международный стандарт, аналогичный ГОСТ 7293, который часто требуется при экспорте оборудования или работе с зарубежными партнерами. Маркировка EN-GJS-400-15 соответствует нашему ВЧ 40.
Важно отметить, что стандарты задают лишь базовые рамки. Для изготовления станин из ВЧШГ по чертежам заказчика техническое задание должно включать дополнительные требования: твердость по Бринеллю (HB), глубину отбела, требования к остаточным напряжениям (часто требуется искусственное старение или виброобработка) и специфические условия испытаний на герметичность, если станина выполняет роль резервуара для СОЖ (смазочно-охлаждающей жидкости).
Технология литья: от модели до готовой отливки
Процесс создания крупной станины начинается задолго до заливки металла. Качество конечного продукта на 80% определяется правильностью подготовки производства. Современный подход предполагает использование автоматизированных систем проектирования (CAD) и моделирования литейных процессов (CAE), таких как Magmasoft или ProCAST, которые позволяют предсказать поведение металла в форме и избежать дефектов.
1. Проектирование и изготовление оснастки
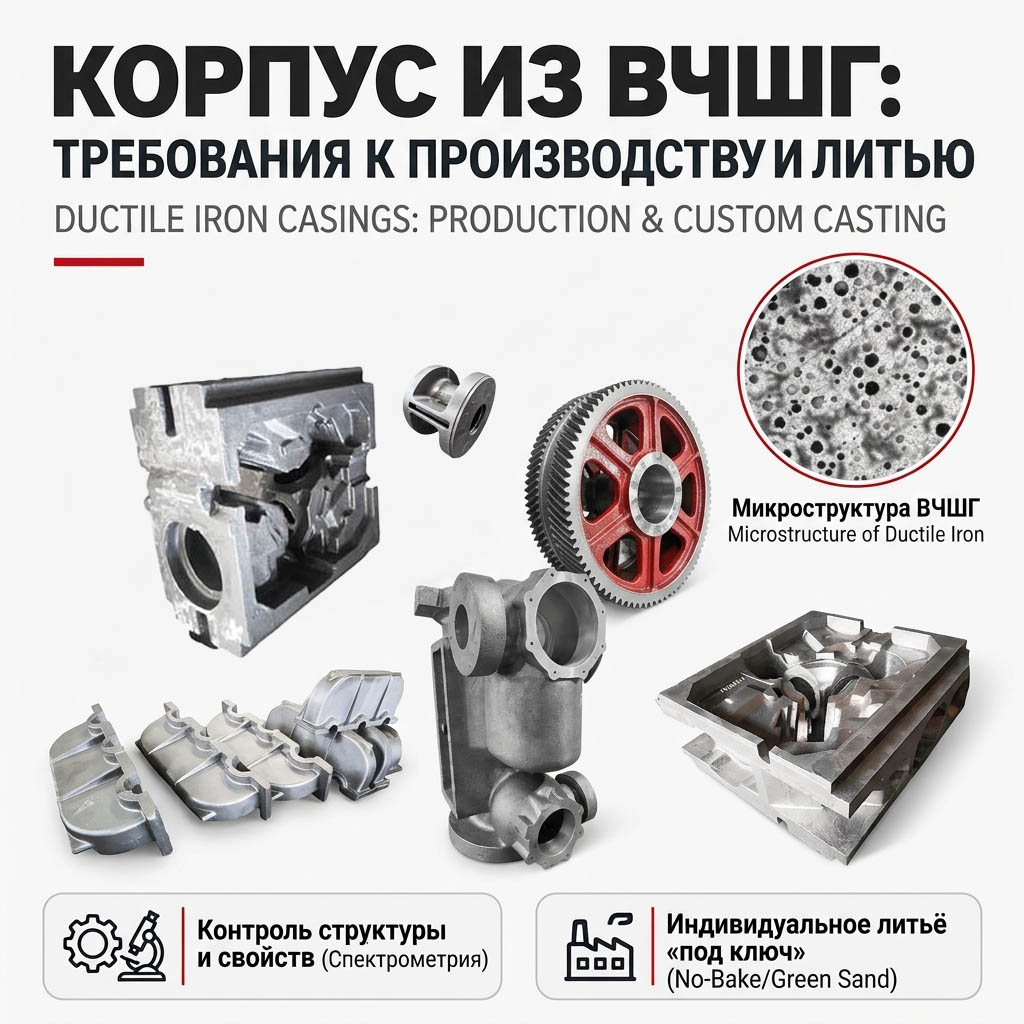
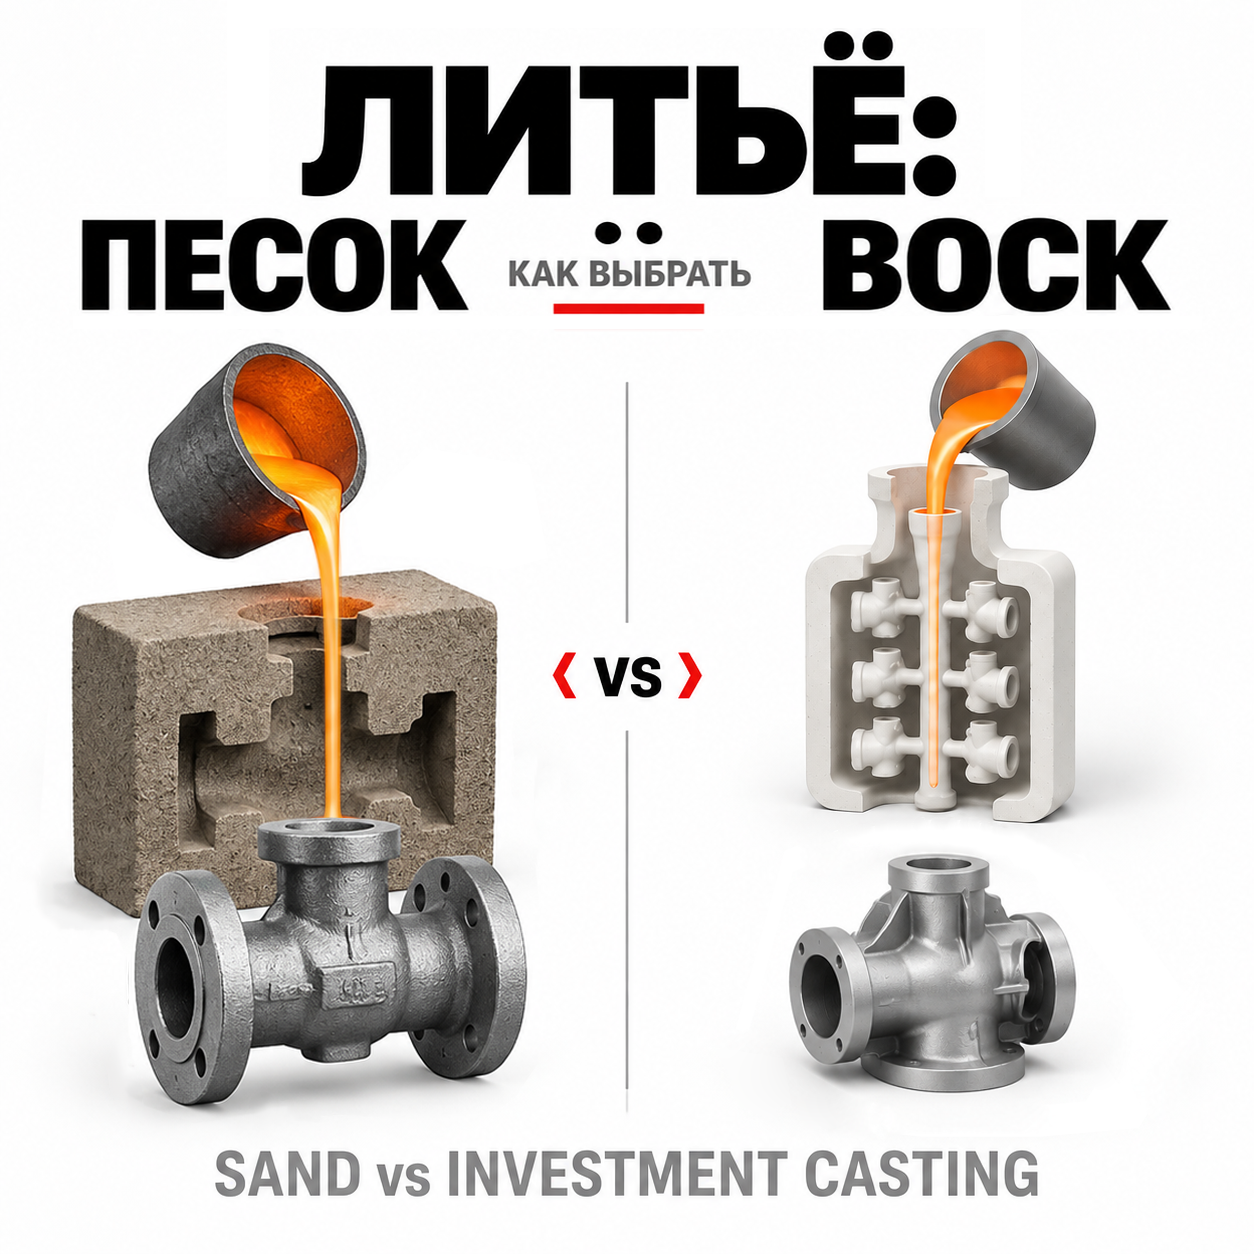
Для получения точной геометрии станины используется постоянная модельная оснастка, изготавливаемая из алюминиевых сплавов или композитных материалов. На этом этапе учитываются усадка чугуна (обычно 0,8–1,2%) и припуски на механическую обработку. Компания ООО Чэнду Ньютонго Композитное Оборудование применяет технологию литья в смоляные песчаные формы (Cold Box или Self-setting sands) для промышленных деталей. Этот метод обеспечивает высокую стабильность размеров и отличное качество поверхности, что критично для снижения объема последующей фрезеровки.
2. Формовка и стержни
Сложные внутренние полости станин (ребра жесткости, каналы для проводки, места крепления агрегатов) формируются с помощью стержней. Качество стержневой смеси напрямую влияет на отсутствие песчаных включений в отливке. Использование автоматизированных линий приготовления формовочных смесей позволяет гарантировать однородность плотности формы по всему объему.
3. Плавка и модифицирование
Плавка осуществляется в индукционных или ваграночных печах. Ключевой этап — внепечное модифицирование. Расплав обрабатывается лигатурами, содержащими магний, для получения шаровидного графита. Процесс должен проходить быстро, чтобы предотвратить выгорание магния. Температура заливки для ВЧШГ обычно составляет 1350–1400°C. Контроль температуры осуществляется с помощью погружных термопар.
4. Охлаждение и выбивка
Скорость охлаждения влияет на формирование структуры металла. Равномерное охлаждение предотвращает возникновение термических напряжений, которые могут привести к короблению станины еще до начала механической обработки. После остывания форма разрушается, и отливка поступает на очистку.
5. Термическая обработка
Для снятия литейных напряжений станины из ВЧШГ практически всегда подвергаются отжигу. Отливки нагревают до температуры 550–600°C, выдерживают определенное время (в зависимости от толщины стенок) и медленно охлаждают вместе с печью. Это стабилизирует геометрию детали и предотвращает ее деформацию в будущем.
Контроль качества: гарантия соответствия чертежам
При заказе ответственных деталей, таких как станины, визуального осмотра недостаточно. Система контроля качества должна быть многоуровневой и основываться на инструментальных данных. Предприятие ООО Чэнду Ньютонго Композитное Оборудование, обладающее сертификатами ISO 9001, ISO 14001 и ISO 45001, внедрило строгие процедуры аудита на всех этапах производства.
Ключевые этапы контроля включают:
- Спектральный анализ: Использование прямого считывающего спектрометра (например, OBLF, Германия) позволяет с высокой точностью определить химический состав расплава перед заливкой. Контролируется содержание углерода, кремния, марганца, фосфора, серы и легирующих элементов.
- Металлографический анализ: Исследование микроструктуры образца под микроскопом подтверждает степень шаровидности графита (не менее 80–90% для высоких марок) и отсутствие нежелательных фаз.
- Механические испытания: Из каждой плавки или партии отливаются контрольные образцы-свидетели, которые испытываются на разрывной машине для подтверждения предела прочности и относительного удлинения.
- Дефектоскопия: Ультразвуковой контроль (УЗК) крупных станин позволяет выявить внутренние раковины и трещины, невидимые снаружи. Капиллярный контроль поверхности выявляет микротрещины в зонах концентрации напряжений.
- Геометрический контроль: Использование координатно-измерительных машин (КИМ) или лазерных сканеров для сверки фактических размеров станины с 3D-моделью чертежа.
Такой комплексный подход гарантирует, что станины из ВЧШГ, поставляемые заказчику, будут полностью соответствовать заявленным характеристикам и требованиям ГОСТ или ISO.
Проектирование станин: основные инженерные принципы
Конструкция станины определяет жесткость и точность всего механизма. При разработке чертежей для литья из ВЧШГ инженеры руководствуются следующими принципами:
- Рациональная система ребер жесткости: Вместо увеличения толщины стенок, что ведет к росту массы и риску образования усадочных раковин, применяется сетчатая структура ребер. Ребра должны быть расположены так, чтобы воспринимать основные нагрузки на сжатие и изгиб.
- Единство базирования: Конструкция должна предусматривать четкие базовые поверхности для установки в процессе механической обработки и монтажа оборудования. Это снижает накопление погрешностей.
- Термическая симметрия: Симметричное расположение ребер и масс металла способствует равномерному охлаждению и снижению внутренних напряжений.
- Доступность для обработки: Все поверхности, требующие высокой точности, должны быть доступны для режущего инструмента. Необходимо предусматривать технологические окна и отверстия.
- Учет литейных уклонов: Вертикальные стенки должны иметь уклоны (обычно 1–3 градуса) для беспрепятственного извлечения модели из формы.
Компания ООО Чэнду Ньютонго Композитное Оборудование предлагает услуги по технологической подготовке производства. Специалисты предприятия могут провести аудит предоставленных чертежей на предмет литейной технологии, предложить оптимизацию конструкции для снижения себестоимости без потери функциональности и разработать необходимую оснастку.
Преимущества заказа станин в Китае: опыт ООО Чэнду Ньютонго
Глобализация цепочек поставок делает китайское литейное производство привлекательным для российских и европейских компаний. Однако выбор партнера требует тщательной проверки. ООО Чэнду Ньютонго Композитное Оборудование, основанное в 2007 году в городе Чэнду, сочетает в себе масштаб производства и гибкость индивидуального подхода.
Ключевые преимущества сотрудничества с данным предприятием при заказе станин из ВЧШГ:
- Двойная специализация: Опыт производства как муниципальных люков (серийное литье в глинистые формы), так и сложных промышленных деталей (литье в смоляные формы) говорит о широком технологическом диапазоне. Технология смоляных форм, применяемая для станин, обеспечивает точность, недостижимую при традиционном песчаном литье.
- Современное оборудование: Наличие двух специализированных центров, оснащенных автоматизированными линиями и ERP-системой управления, позволяет отслеживать статус заказа в реальном времени и соблюдать сроки.
- Лабораторная база мирового уровня: Собственная лаборатория с немецким спектрометром OBLF и оборудованием для механических испытаний исключает необходимость привлечения сторонних сервисов для контроля качества, ускоряя процесс отгрузки.
- Соответствие международным стандартам: Продукция соответствует не только китайским стандартам GB/T 1348-2019 и GB/T 9439-2023, но и совместима с европейскими нормами EN. Это упрощает интеграцию деталей в оборудование, экспортируемое на глобальные рынки.
- Комплексный подход «под ключ»: От разработки пресс-форм и чертежей до поставки готовой, очищенной и промаркированной продукции. Компания берет на себя все logistical и технические вопросы, обеспечивая конфиденциальность интеллектуальной собственности заказчика.
Более чем 13-летний опыт работы, 15 технических патентов и статус высокотехнологичного предприятия Китая подтверждают компетенцию компании в решении сложных инженерных задач. Поставки в более чем 20 стран мира свидетельствуют о надежности логистических и производственных процессов.
Сравнение ВЧШГ с альтернативными материалами для станин
Выбор материала для станины часто стоит между ВЧШГ, серым чугуном (СЧ) и сварной сталью. Ниже приведена сравнительная характеристика, помогающая принять обоснованное решение.
| Характеристика | ВЧШГ (ВЧ 40-45) | Серый чугун (СЧ 20-25) | Сварная сталь (Ст3, 09Г2С) |
|---|---|---|---|
| Предел прочности (МПа) | 400–450 | 200–250 | 370–490 |
| Относительное удлинение (%) | 10–18 | 0.5–1.0 | 20–25 |
| Демпфирование вибраций | Хорошее | Отличное | Низкое (требует дополнительных мер) |
| Сложность геометрии | Высокая (литье) | Высокая (литье) | Ограничена возможностями сварки |
| Вес конструкции | Средний (тонкие стенки) | Высокий (толстые стенки) | Низкий (при правильной конструкции) |
| Остаточные напряжения | Низкие (после отжига) | Низкие | Высокие (требуют термообработки) |
| Стоимость изготовления | Средняя/Высокая | Низкая/Средняя | Зависит от трудоемкости сварки |
Как видно из таблицы, станины из ВЧШГ занимают промежуточное, но наиболее сбалансированное положение. Они прочнее серого чугуна, что позволяет облегчить конструкцию, и лучше гасят вибрации, чем сталь, что критично для точности оборудования. Сварные станины выигрывают в весе только при очень сложных пространственных конструкциях, но проигрывают в вибростойкости и долговечности сварных швов при циклических нагрузках.
Часто задаваемые вопросы (FAQ)
Какой срок изготовления станины из ВЧШГ на заказ?
Срок зависит от сложности детали, необходимости изготовления новой модельной оснастки и объема партии. В среднем, цикл разработки оснастки занимает 2–4 недели, а серийное литье — от 3 до 6 недель. ООО Чэнду Ньютонго Композитное Оборудование использует ERP-систему для оптимизации сроков и может предложить ускоренное производство для срочных заказов.
Можно ли получить станину с уже готовыми обработанными поверхностями?
Да, компания предоставляет услуги комплексной обработки. После литья и термического отпуска станины могут быть подвергнуты фрезеровке, сверлению и шлифовке на собственных или партнерских machining-центрах. Это избавляет заказчика от необходимости искать отдельного подрядчика для механообработки.
Какие дефекты наиболее характерны для ВЧШГ и как они контролируются?
Наиболее частые дефекты: усадочные раковины, газовые поры, шлаковые включения и неправильная форма графита. Контроль осуществляется через рентгенографию, УЗК и металлографию. Строгое соблюдение технологии плавки и использования качественных формовочных смесей минимизирует эти риски.
Работаете ли вы с чертежами в формате STEP или IGES?
Да, конструкторский отдел компании работает со всеми современными CAD-форматами, включая STEP, IGES, STL и нативные файлы SolidWorks, AutoCAD, Компас-3D. Это позволяет быстро интегрировать данные заказчика в систему подготовки производства.
Какие гарантии предоставляются на отливки?
Гарантии регламентируются договором и соответствуют стандартам ISO 9001. Каждая партия сопровождается сертификатом качества с результатами химического и механического анализа. В случае выявления скрытых дефектов, не обнаруженных при приемке, компания несет ответственность согласно условиям контракта и международной торговой практике.
Заключение: стратегический подход к выбору поставщика станин
Изготовление станин из ВЧШГ — это высокотехнологичный процесс, требующий синергии инженерного проектирования, металлургической экспертизы и строгого контроля качества. Выбор материала обусловлен необходимостью обеспечения жесткости, вибростойкости и долговечности промышленного оборудования. Однако даже идеальный чертеж может быть испорчен некачественным литьем.
Сотрудничество с проверенным производителем, таким как ООО Чэнду Ньютонго Композитное Оборудование, позволяет снизить риски брака, оптимизировать затраты на механическую обработку благодаря высокой точности литья и получить продукт, полностью соответствующий международным стандартам. Инвестиции в качественную станину — это инвестиция в точность и ресурс всего производственного комплекса.
Для обсуждения вашего технического задания, получения консультации по выбору марки чугуна или запроса коммерческого предложения на изготовление станин из ВЧШГ, рекомендуем обратиться к специалистам компании. Комплексный подход «под ключ» обеспечит бесперебойную поставку деталей, необходимых для развития вашего производства.
Узнайте больше о возможностях литейного производства и других продуктах компании на главной странице сайта.