

Люк с индивидуальным узором: изготовление под заказ от производителя
2026-10-10
- Люк с индивидуальным узором: инженерный подход к кастомизации и производству
- Технологические особенности производства люков с уникальным дизайном
- Материаловедение: выбор между ВЧШГ, серым чугуном и полимерами
- Инженерные аспекты нанесения и сохранения узора
- Сценарии применения люков с кастомным дизайном
- Как выбрать производителя люков с индивидуальным узором: критерии оценки
- Сравнение методов кастомизации: Литье vs Гравировка vs Накладки
- Часто задаваемые вопросы (FAQ)
- Заключение и рекомендации по закупкам
Люк с индивидуальным узором: инженерный подход к кастомизации и производству
Интеграция муниципальных инфраструктурных элементов в архитектурный облик города требует выхода за рамки стандартных технических решений. Люк с индивидуальным узором перестал быть просто элементом декора; сегодня это сложный инженерный продукт, который должен сочетать в себе эстетическую ценность с жесткими требованиями по нагрузочной способности, износоустойчивости и безопасности. В 2026 году запрос на персонализацию городских пространств достиг пика, что сместило фокус производителей от массового литья типовых изделий к гибким производственным линиям, способным реализовывать сложные геометрические паттерны без потери структурной целостности чугуна или композитных материалов.
Для инженеров-проектировщиков и закупщиков ключевой проблемой остается баланс между визуальной уникальностью и эксплуатационной надежностью. Неправильно рассчитанный рельеф может стать концентратором напряжений, приводя к преждевременному разрушению крышки люка под динамическими нагрузками транспорта. Поэтому изготовление таких изделий требует не только художественного видения, но и глубокого понимания металлургии, процессов литья и стандартов прочности. Компания ООО Чэнду Ньютонго Композитное Оборудование, опираясь на 13-летний опыт и сертификацию ISO 9001, предлагает технологичный подход к созданию кастомизированных люков, где каждый узор проходит инженерную валидацию перед запуском в производство.
Технологические особенности производства люков с уникальным дизайном
Создание люка с нестандартным поверхностным рисунком — это многоступенчатый процесс, начинающийся с разработки 3D-модели и заканчивая финальной механической обработкой. В отличие от серийных изделий, где используется постоянная оснастка, индивидуализация требует применения технологий быстрого прототипирования форм и высокоточного литья.
Проектирование геометрии и расчет нагрузок
Первый этап involves перевод дизайнерского эскиза в инженерную модель. Художественный узор не может наноситься произвольно: он должен учитывать направление основных силовых линий в теле крышки люка. Ребра жесткости, часто скрытые в структуре узора, должны обеспечивать распределение нагрузки от колесного транспорта (классы нагрузки C250, D400, E600 по стандартам EN 124).
Инженеры используют метод конечных элементов (FEA) для симуляции воздействия динамических нагрузок на поверхность с рельефом. Это позволяет выявить потенциальные зоны концентрации напряжения, где тонкие линии узора могут стать точками начала трещин. На этом этапе корректируется глубина рельефа и угол наклона граней узора, чтобы обеспечить самоочищение поверхности от грязи и снега, а также предотвратить скольжение пешеходов.
Изготовление модельной оснастки
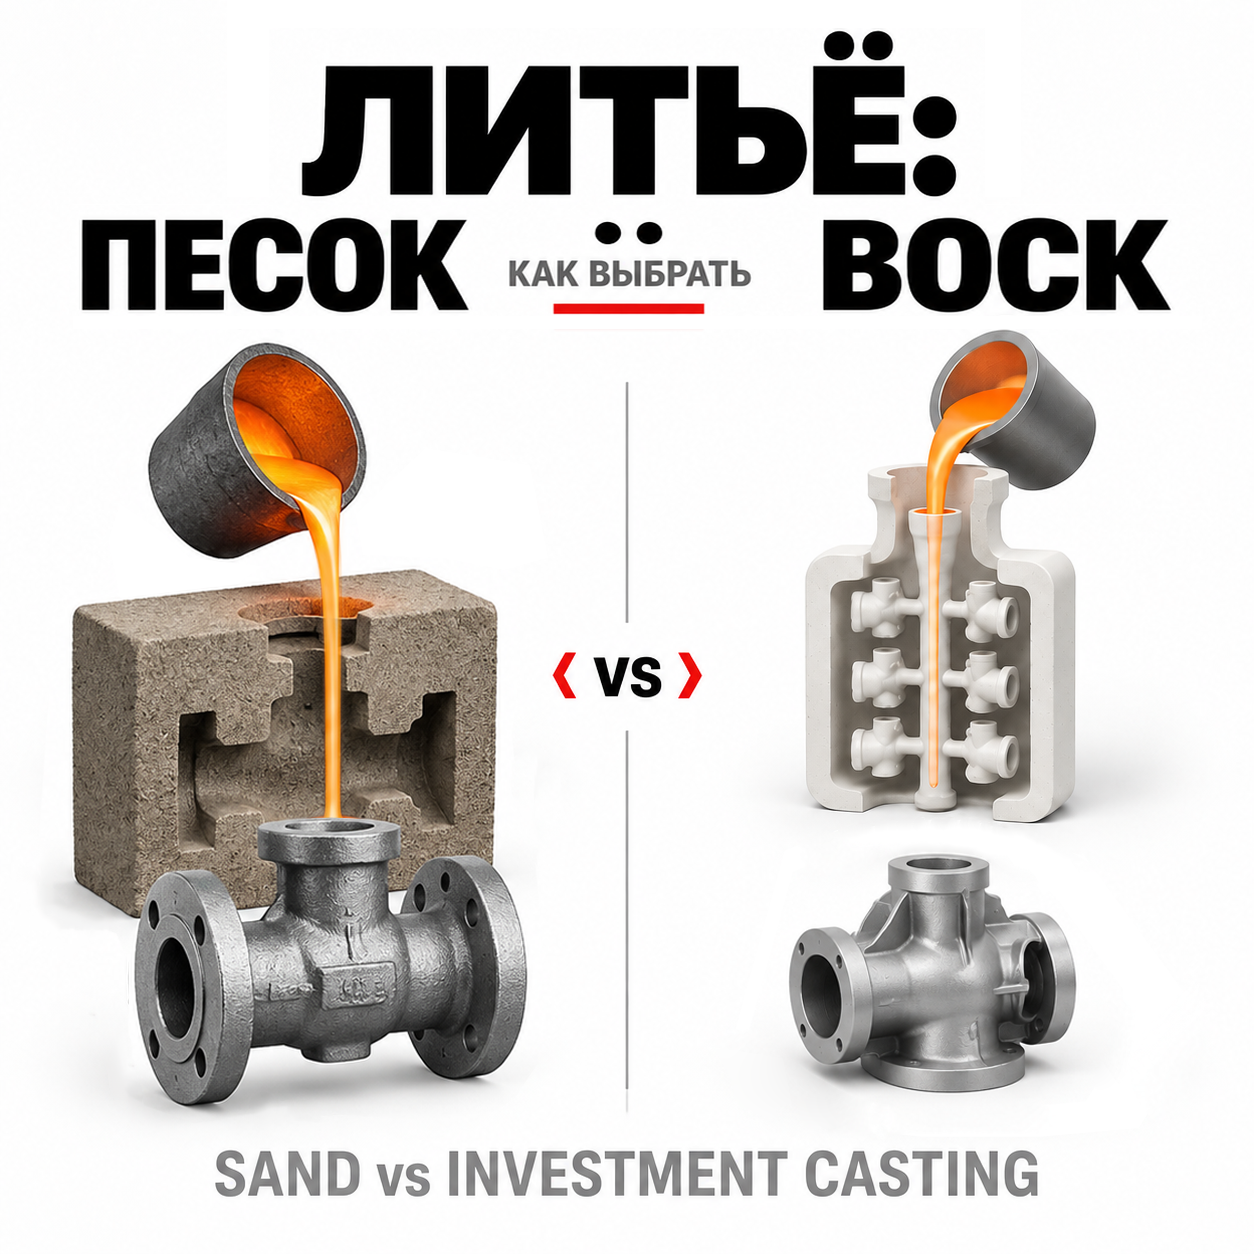
Для реализации сложного узора традиционные методы изготовления моделей могут быть недостаточно точными. ООО Чэнду Ньютонго Композитное Оборудование применяет технологию литья в смоляные песчаные формы для особо сложных и индивидуальных деталей. Этот метод обеспечивает высокую точность геометрии и качество поверхности, что критически важно для передачи мелких деталей индивидуального узора.
Процесс включает:
- Фрезерование мастер-модели из полиуретановых блоков или алюминия с ЧПУ-станков.
- Изготовление негативной формы с учетом усадки материала (для чугуна ВЧШГ коэффициент усадки составляет около 1%).
- Подготовка стержней для формирования внутренних полостей и крепежных элементов.
Использование автоматизированной ERP-системы управления производством позволяет отслеживать статус каждой уникальной формы, минимизируя риски человеческой ошибки при работе с нестандартными заказами.
Литейный процесс и контроль структуры металла
Материал крышки люка определяет его долговечность. Для тяжелых условий эксплуатации предпочтительным материалом является высокопрочный чугун с шаровидным графитом (ВЧШГ). Шаровидная форма графита придает материалу свойства, близкие к стали, обеспечивая высокую прочность на разрыв и ударную вязкость.
В процессе плавки критически важен химический состав сплава. Компания использует спектрометр прямого считывания OBLF (Германия) для экспресс-анализа расплава. Это гарантирует, что содержание углерода, кремния, марганца и магния находится в строгих пределах, необходимых для формирования правильной микроструктуры. Нарушение баланса легирующих элементов может привести к хрупкости изделия, что недопустимо для люков, работающих в зонах интенсивного транспортного движения.
Материаловедение: выбор между ВЧШГ, серым чугуном и полимерами
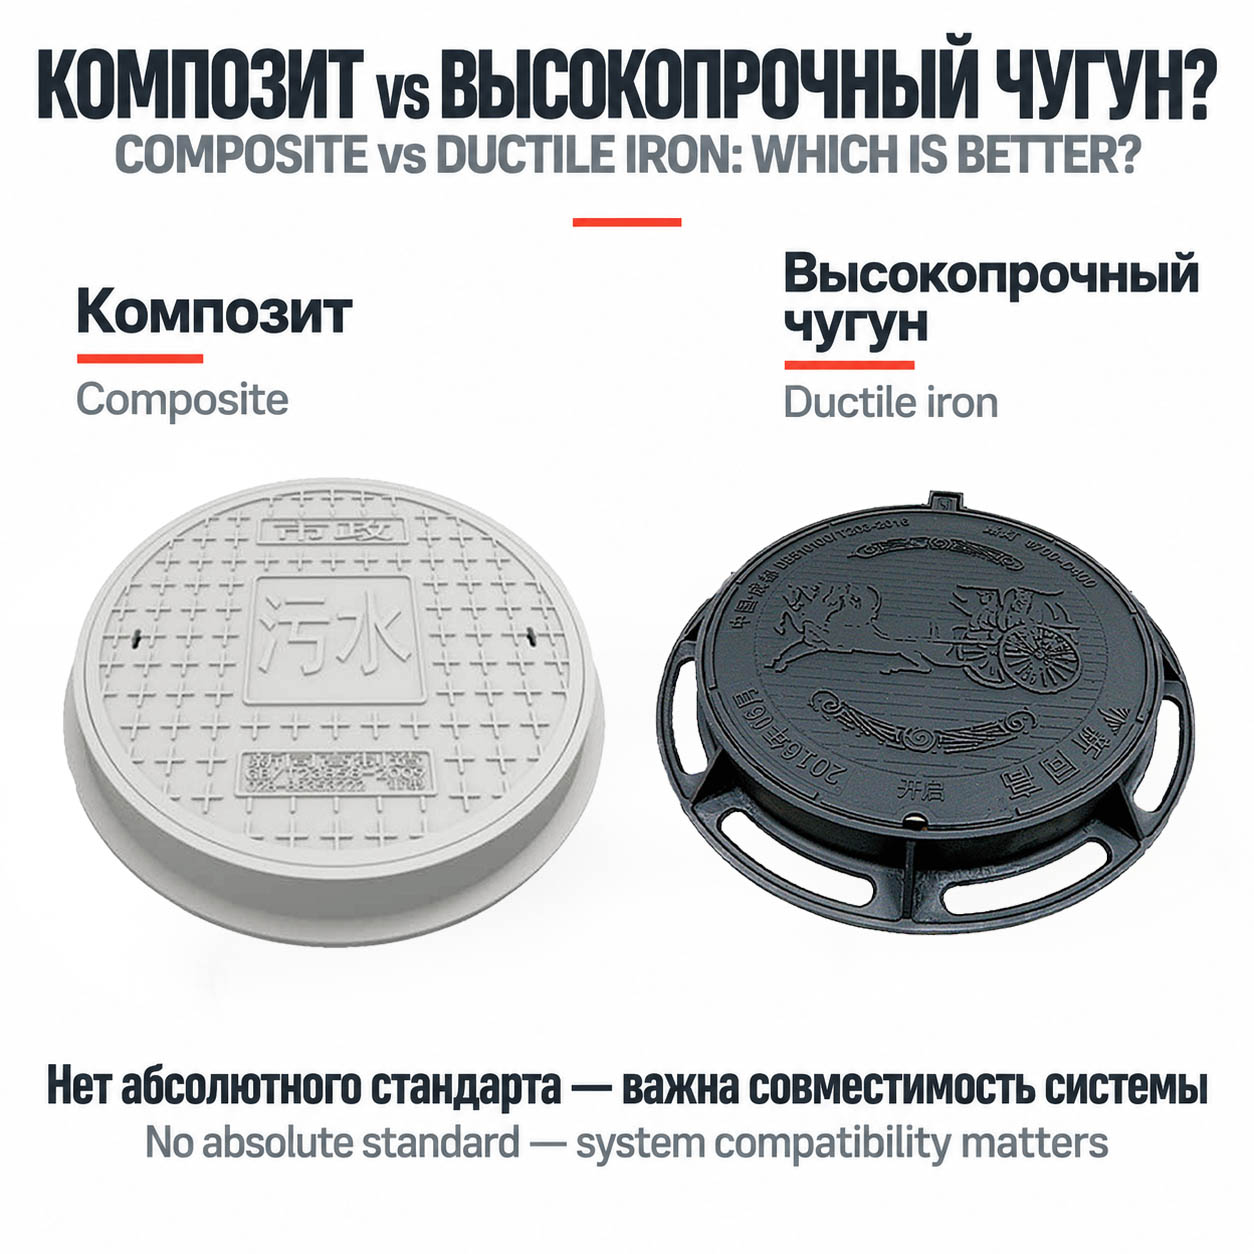
Выбор материала для люка с индивидуальным узором зависит от класса нагрузки, агрессивности среды и бюджетных ограничений проекта. Каждый материал имеет свои особенности литья и эксплуатационные характеристики.
| Параметр | Высокопрочный чугун (ВЧШГ) | Серый чугун (СЧ) | Полимерные композиты |
|---|---|---|---|
| Предел прочности | Высокий (≥ 420 МПа) | Средний (≥ 150-250 МПа) | Низкий/Средний (зависит от наполнителя) |
| Ударная вязкость | Высокая | Низкая (хрупкий) | Средняя |
| Коррозионная стойкость | Требует покрытия | Требует покрытия | Высокая (инертность) |
| Возможность детализации узора | Отличная | Хорошая | Очень высокая (литье под давлением) |
| Привлекательность для вторсырья | Высокая (риск кражи) | Высокая (риск кражи) | Нулевая (антивандальность) |
| Рекомендуемый класс нагрузки | D400, E600, F900 | A15, B125, C250 | A15, B125 |
Для исторических центров городов, где важна эстетика, но присутствуют легкие грузовые автомобили, часто выбирают ВЧШГ класса D400. Он позволяет создать тонкий, детализированный узор, сохраняя способность выдерживать нагрузки до 40 тонн. Полимерные люки с индивидуальным узором чаще применяются в пешеходных зонах, парках и частных территориях, где отсутствует тяжелый транспорт, но важна цветовая гамма и отсутствие металлического блеска.
Инженерные аспекты нанесения и сохранения узора
Долговечность индивидуального узора напрямую зависит от технологии его формирования и последующей обработки. Глубокий рельеф способствует накоплению грязи и воды, что в условиях циклического замерзания-оттаивания (freeze-thaw cycles) приводит к разрушению поверхности.
Проблема усталости металла в зонах рельефа
С инженерной точки зрения, любой резкий переход сечения в металле является концентратором напряжений. Если узор люка содержит острые углы или чрезмерно глубокие впадины, под действием повторяющихся ударных нагрузок от автомобильных колес в этих местах могут инициироваться микротрещины. Со временем они развиваются в сквозные разломы.
Инженерное решение: При проектировании люка с индивидуальным узором необходимо соблюдать радиусы сопряжения поверхностей. Минимальный радиус скругления внутренних углов рельефа должен составлять не менее 2-3 мм. Это снижает коэффициент концентрации напряжений и значительно увеличивает ресурс изделия. Кроме того, толщина стенки в зоне узора не должна быть меньше расчетной несущей толщины, определенной для данного класса нагрузки.
Антикоррозийная защита и покрытие
Чугун подвержен коррозии, которая может быстро «съесть» тонкие детали декоративного узора. Стандартное битумное покрытие часто скрывает рельеф, делая узор неразличимым. Для сохранения визуальной четкости индивидуального дизайна применяются следующие методы:
- Порошковая окраска с предварительной дробеструйной очисткой до степени Sa 2.5. Это создает прочный адгезионный слой, повторяющий контуры узора.
- Цинкование или нанесение эпоксидных составов, устойчивых к УФ-излучению и дорожным реагентам.
- Использование специальных пигментов, имитирующих патину или цвет натурального камня, что особенно актуально для реставрационных проектов.
В ООО Чэнду Ньютонго Композитное Оборудование контроль качества покрытия осуществляется на каждом этапе, включая проверку толщины слоя и адгезии, что гарантирует сохранность узора на протяжении всего срока службы люка.
Сценарии применения люков с кастомным дизайном
Индивидуальные люки находят применение не только в эстетических, но и в функциональных целях. Рассмотрим два реальных сценария их использования.
Сценарий 1: Исторический район города (Зона пешеходного трафика и легкого сервиса)
Условия: Мощение брусчаткой, наличие туристических потоков, периодический проезд сервисного транспорта (до 3.5 тонн). Требуется интеграция люка в общий архитектурный ансамбль.
Техническое решение: Люк класса C250 из ВЧШГ с узором, имитирующим текстуру окружающей брусчатки или содержащим герб района. Диаметр 780 мм.
Риски: Скольжение в дождь, вибрационный шум при проезде автомобилей.
Инженерная рекомендация: Использование регулируемых антипросадочных рам. Они позволяют точно выставить уровень люка относительно брусчатки, исключая перекосы и люфт, которые вызывают шум. Узор должен иметь противоскользящую фактуру (микрорельеф), не нарушающую общую картину.
Сценарий 2: Промышленная территория с элементами брендинга (Зона тяжелого транспорта)
Условия: Проезд тяжелой техники (погрузчики, грузовики), воздействие масел и химических реагентов. Необходимость идентификации территории завода или логистического центра.
Техническое решение: Люк класса D400 или E600 с нанесенным логотипом компании или предупреждающей маркировкой. Материал — ВЧШГ с повышенным содержанием никеля для коррозионной стойкости.
Риски: Абразивный износ узора колесами техники, химическая коррозия.
Инженерная рекомендация: Узор должен быть выполнен методом глубокого литья, а не поверхностной гравировки, которая сотрется за несколько месяцев. Покрытие должно быть химически стойким (эпоксидно-полиуретановое). Важно обеспечить плотное прилегание крышки к раме, чтобы исключить попадание абразивной пыли в зазор, что может привести к заклиниванию.
Как выбрать производителя люков с индивидуальным узором: критерии оценки
Заказ кастомизированной продукции требует тщательного выбора партнера. Рынок предлагает множество игроков, но не все обладают необходимыми компетенциями для сложного литья.
Технологическая оснащенность и контроль качества
Наличие собственной литейной базы и лаборатории является обязательным условием. Производитель должен предоставлять протоколы испытаний каждой партии или даже каждого индивидуального изделия. Ключевые моменты для проверки:
- Оборудование для спектрального анализа (гарантия правильного состава сплава).
- Испытательный пресс для проверки нагрузочной способности (соответствие классам EN 124).
- Возможность неразрушающего контроля (УЗ-дефектоскопия) для выявления внутренних раковин в отливках со сложным рельефом.
ООО Чэнду Ньютонго Композитное Оборудование располагает полным комплектом испытательного оборудования, включая интеллектуальный пресс для испытаний люков и металлографический анализатор, что позволяет гарантировать соответствие продукции заявленным характеристикам.
Опыт проектирования оснастки
Способность производителя перевести ваш эскиз в рабочую 3D-модель для литья говорит о его инженерной зрелости. Спросите о примерах предыдущих кастомных проектов. Обратите внимание на то, как компания решает проблему усадки металла и деформации тонких элементов узора при охлаждении.
Соответствие стандартам и сертификация
Продукция должна соответствовать не только национальным стандартам страны производства (например, GB/T 23858-2009 в Китае), но и международным нормам (EN 124 в Европе), если проект предполагает экспорт или работу с международными подрядчиками. Сертификация ISO 9001 подтверждает наличие системы менеджмента качества, а ISO 14001 и ISO 45001 говорят об ответственном подходе к экологии и безопасности труда, что важно для крупных корпоративных заказчиков.
Сравнение методов кастомизации: Литье vs Гравировка vs Накладки
При создании индивидуального дизайна существует три основных подхода. Выбор зависит от бюджета и требуемой долговечности.
| Метод | Описание | Долговечность узора | Стоимость | Применимость |
|---|---|---|---|---|
| Полноценное литье в форму | Узор формируется непосредственно в теле крышки при литье | Максимальная (равна сроку службы люка) | Высокая (требуется изготовление модели) | Крупные партии, премиум-сегмент, исторические зоны |
| Механическая гравировка (CNC) | Нанесение узора на готовую отливку фрезерованием | Средняя (уменьшает толщину стенки, риск коррозии в пазах) | Средняя (нет затрат на модель, но дорогая обработка) | Единичные экземпляры, простые геометрические узоры |
| Накладные декоративные элементы | Крепление полимерных или металлических накладок поверх люка | Низкая (риск отрыва, вандалоустойчивость) | Низкая | Временные решения, пешеходные зоны без транспорта |
Рекомендация: Для долгосрочных инфраструктурных проектов единственным жизнеспособным вариантом является полноценное литье в форму. Оно обеспечивает монолитность конструкции, где узор является частью несущей структуры, а не просто декоративным слоем. Гравировка допустима только для легких классов нагрузки и простых паттернов, так как она создает локальные ослабления сечения.
Часто задаваемые вопросы (FAQ)
Какой минимальный тираж необходим для заказа люка с индивидуальным узором?
Минимальный объем заказа зависит от сложности изготовления модельной оснастки. Для сложных песчаных форм экономически целесообразно производить партию от 50-100 штук, чтобы амортизировать стоимость модели. Однако для уникальных архитектурных проектов возможно изготовление единичных экземпляров с использованием технологий быстрого прототипирования форм, хотя стоимость единицы продукции в этом случае будет значительно выше.
Влияет ли сложный узор на прочностные характеристики люка?
Да, может влиять, если узор спроектирован без учета инженерных требований. Глубокие выемки уменьшают эффективную толщину стенки. Поэтому при заказе люка с индивидуальным узором производитель обязан провести расчет прочности и, при необходимости, увеличить общую толщину крышки или добавить скрытые ребра жесткости, чтобы компенсировать ослабление сечения и сохранить заявленный класс нагрузки (например, D400).
Как долго сохраняется четкость рисунка на чугунном люке?
При использовании метода литья в форму и качественном антикоррозийном покрытии четкость узора сохраняется на протяжении всего срока службы изделия (25-50 лет и более). Износ происходит крайне медленно. Основная угроза — это коррозия, поэтому регулярное обновление защитного покрытия (раз в 5-10 лет в зависимости от агрессивности среды) рекомендуется для сохранения визуальной привлекательности.
Можно ли комбинировать цвета в индивидуальном узоре?
Для чугунных люков многоцветная печать невозможна. Цвет задается типом покрытия (черный, серый, коричневый, зеленый и др.). Если требуется многоцветный узор, рассматриваются варианты с использованием полимерных композитных материалов, где краситель добавляется в массу, или применение специальных износостойких эмалей, наносимых трафаретным методом, однако последний вариант менее долговечен.
Какие документы предоставляет производитель на кастомные люки?
На каждую партию индивидуальных люков должен выдаваться паспорт качества, содержащий результаты химических и механических испытаний, сертификат соответствия стандартам (GB, EN, ISO), а также чертежи изделия с указанием допусков. Для импортных поставок необходим полный комплект таможенных документов и сертификаты происхождения.
Заключение и рекомендации по закупкам
Люк с индивидуальным узором — это инвестиция в идентичность городского пространства или промышленного объекта. Однако эстетика не должна идти вразрез с безопасностью. При планировании закупок важно помнить, что главная функция люка — обеспечение доступа к коммуникациям и выдерживание эксплуатационных нагрузок.
Практический совет для закупщиков: Не выбирайте производителя исключительно по цене готового изделия. Стоимость ошибки в инфраструктурном проекте многократно превышает экономию на этапе закупки. Требуйте предоставления образцов литья, изучайте микрофотографии структуры металла (перлитная основа с шаровидным графитом) и уточняйте гарантийные условия на целостность рельефа.
Компания ООО Чэнду Ньютонго Композитное Оборудование готова взять на себя полный цикл реализации вашего проекта: от инженерной доработки дизайна узора до литья, контроля качества и логистики. Наш опыт работы с международными стандартами и наличие собственных лабораторий позволяют нам гарантировать, что каждый люк с индивидуальным узором будет не только красивым, но и надежным инженерным сооружением, служащим десятилетиями.