

Чугунное литье под заказ от производителя: цены и сроки
2026-10-10
- Чугунное литье под заказ: ключевые факторы ценообразования и сроков производства в 2026 году
- Технологические методы и их влияние на стоимость отливок
- Факторы, формирующие цену чугунного литья
- Сроки производства: от чертежа до отгрузки
- Контроль качества и соответствие стандартам
- Примеры применения и инженерные решения
- Как выбрать поставщика чугунного литья: чек-лист для закупщика
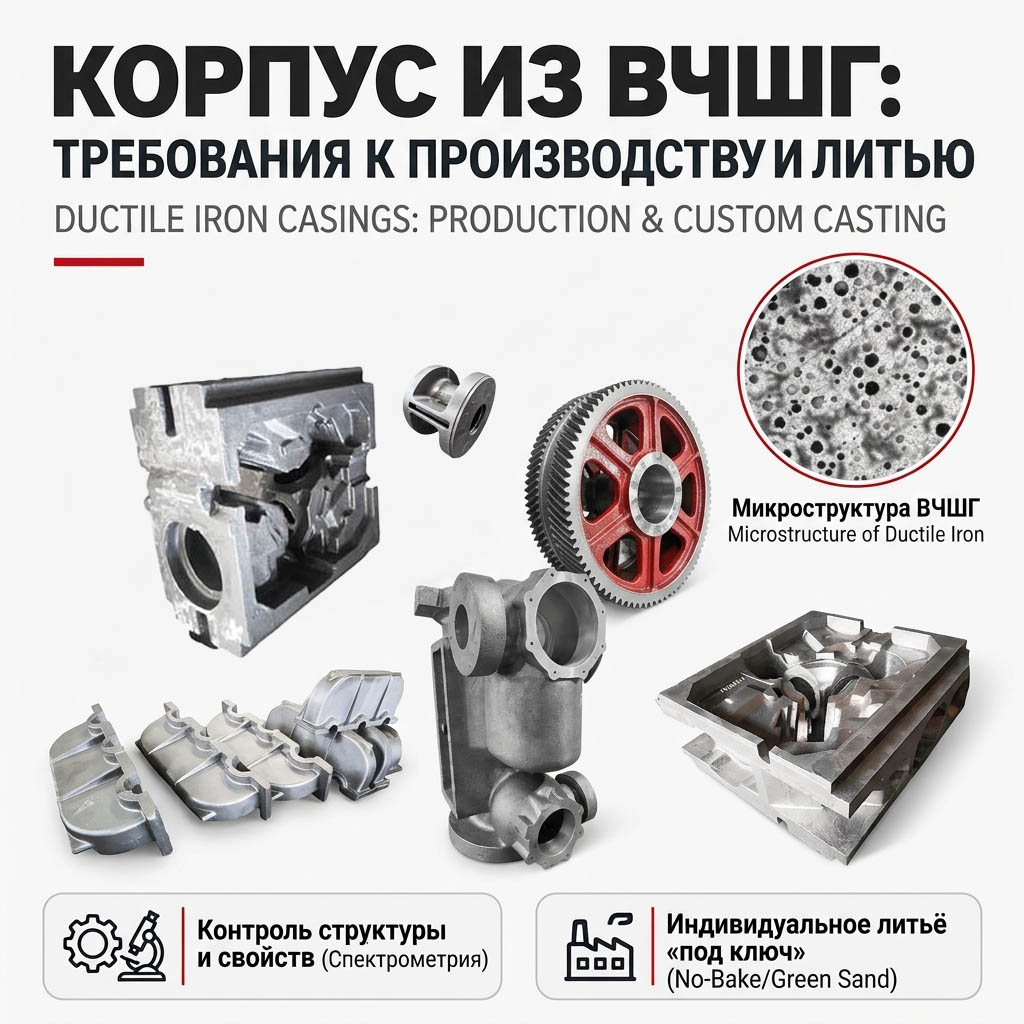
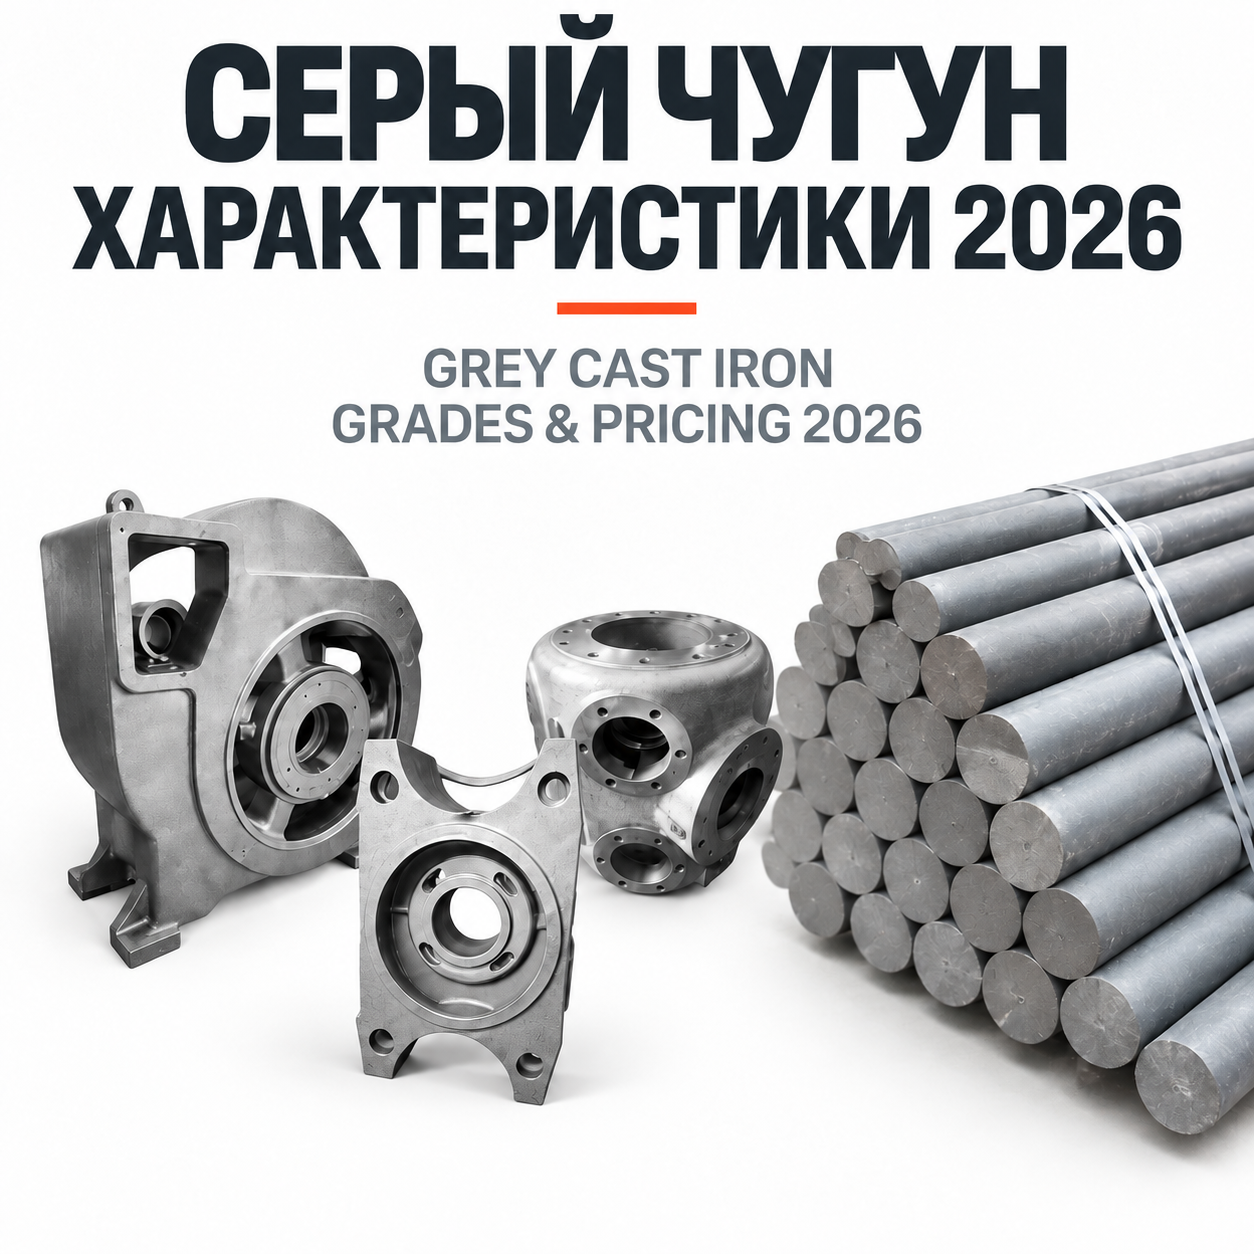
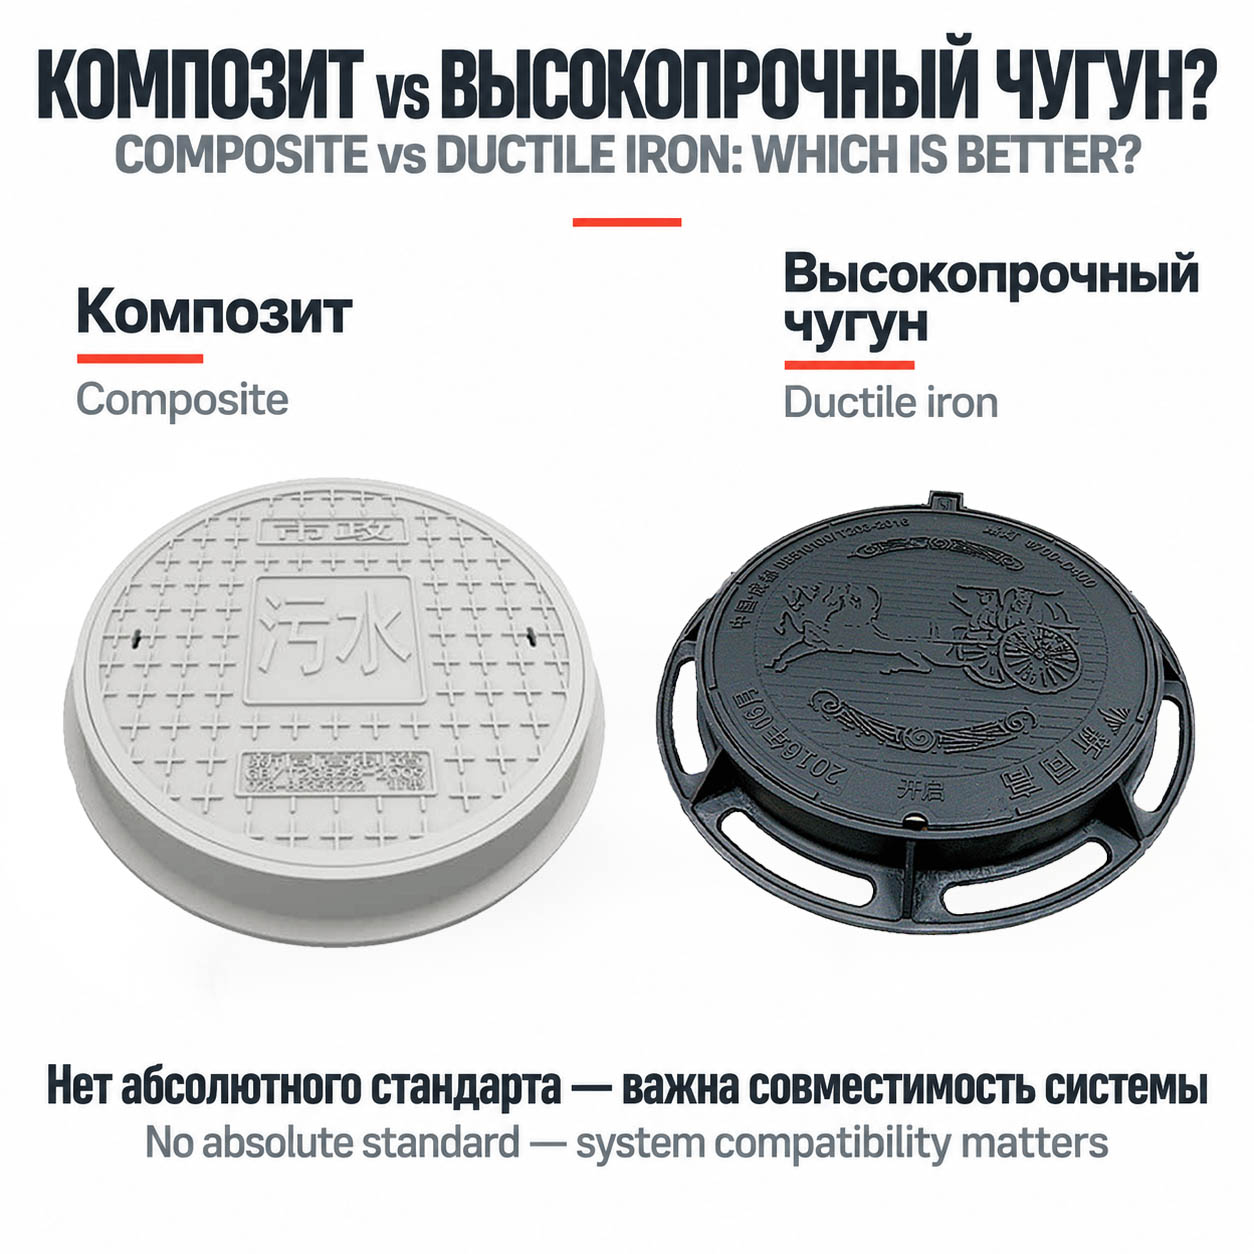
- Сравнение серого чугуна и ВЧШГ для различных задач
- Часто задаваемые вопросы (FAQ)
- Заключение и рекомендации по сотрудничеству
Чугунное литье под заказ: ключевые факторы ценообразования и сроков производства в 2026 году
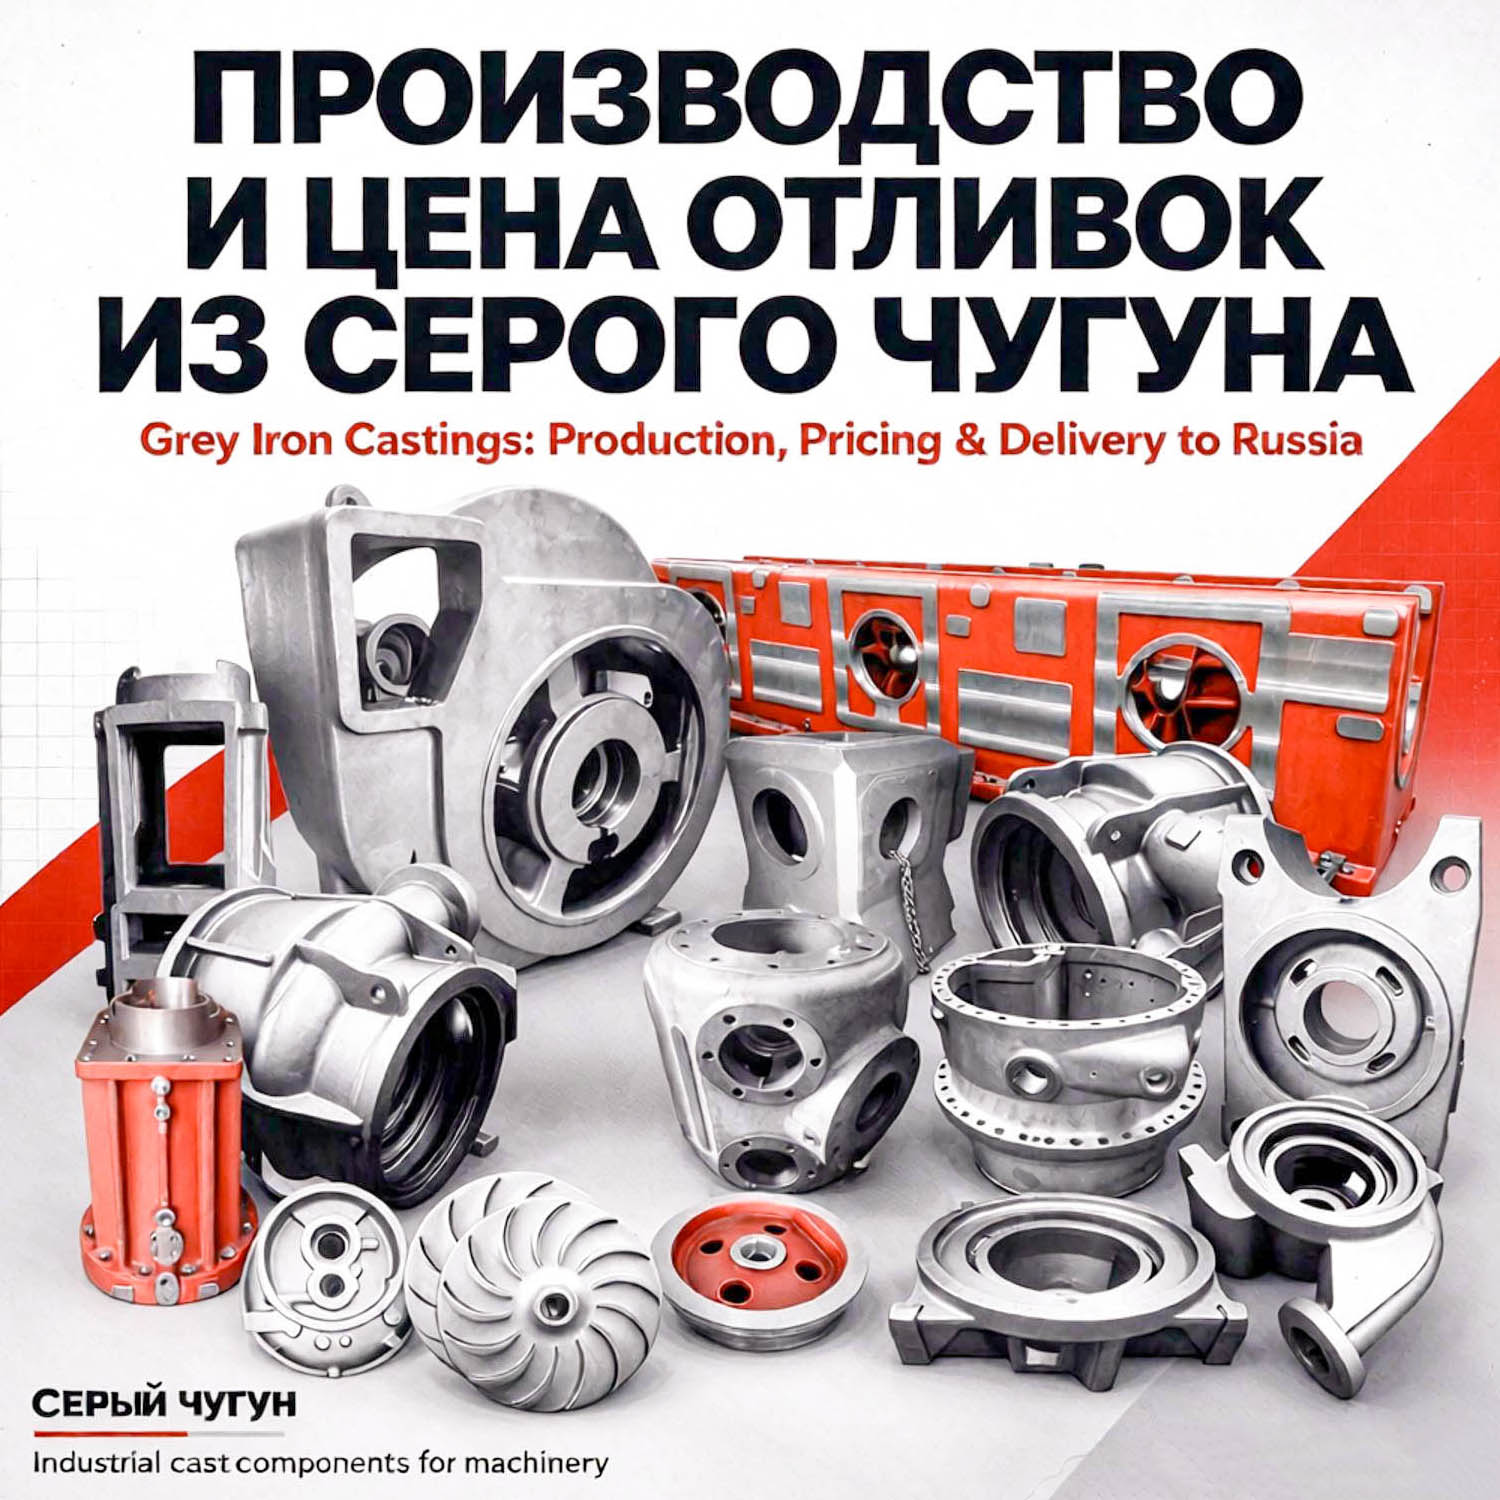
Заказ индивидуального чугунного литья — это сложный инженерный процесс, где итоговая стоимость и сроки поставки зависят не только от веса готового изделия, но и от технологической сложности модели, выбранного метода формовки и требований к точности размеров. В условиях глобальной цепочки поставок 2026 года промышленные закупщики сталкиваются с необходимостью балансировать между скоростью прототипирования и экономической эффективностью серийного производства. Чугунное литье под заказ требует глубокого понимания металлургических процессов: от выбора марки чугуна (серый СЧ или высокопрочный ВЧШГ) до постобработки поверхности.
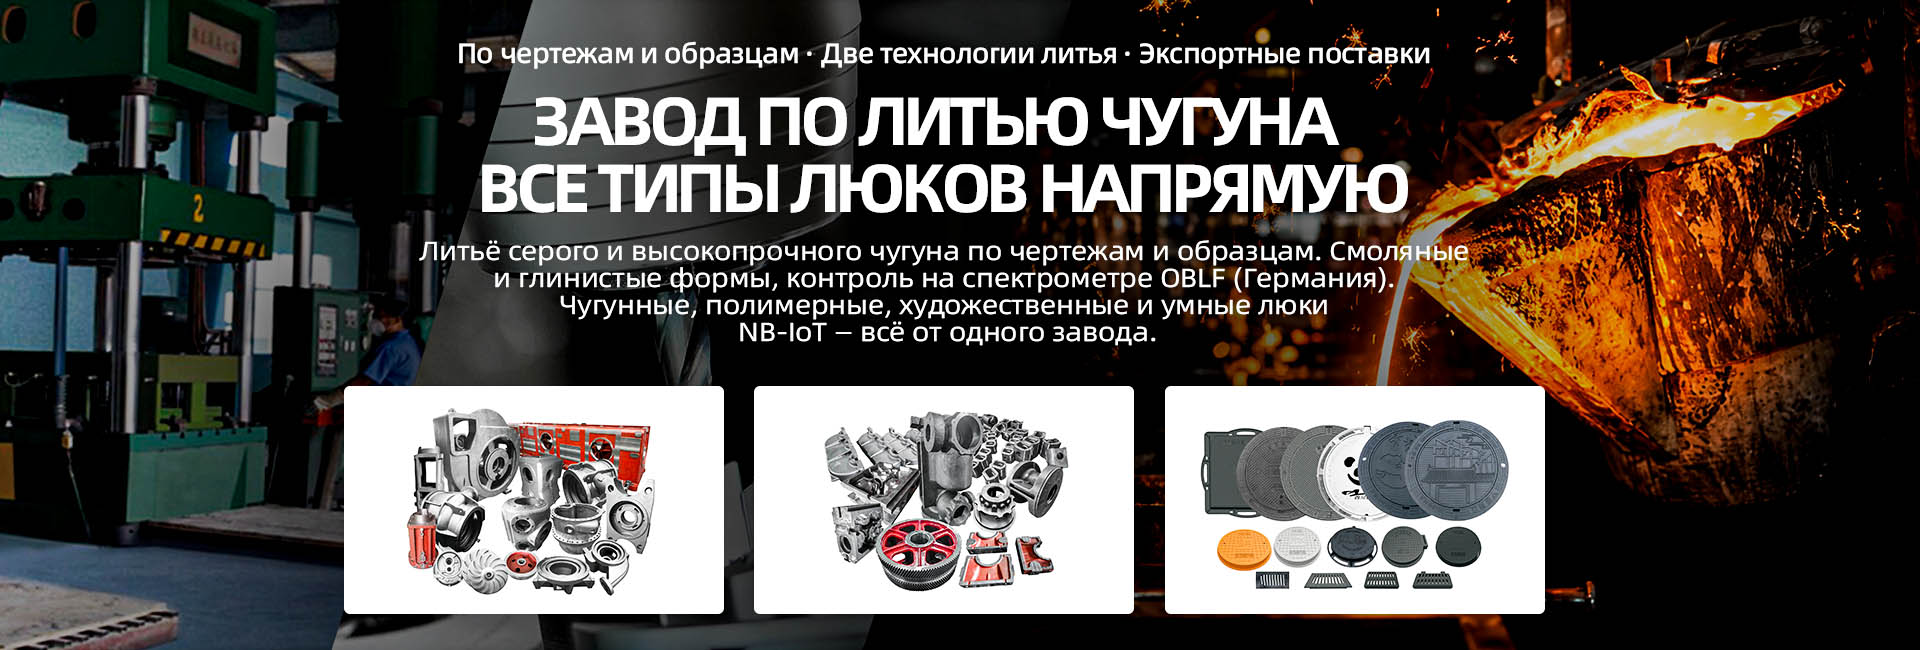
Для производственных предприятий, таких как ООО «Чэнду Ньютонго Композитное Оборудование», основанное в 2007 году, ключевым преимуществом является гибкость производственной линии. Компания объединяет два различных технологических подхода: литье в смоляные песчаные формы для сложных промышленных деталей с высокими допусками и литье в глинистые формы для массовых муниципальных изделий. Такой дуальный подход позволяет оптимизировать затраты клиента: там, где нужна высокая геометрия и чистота поверхности, применяются дорогостоящие самозатвердевающие смеси, а для стандартных задач используются более экономичные традиционные методы. Понимание этих нюансов помогает заказчикам избежать переплат за избыточные технологии или, наоборот, рисков брака при использовании неподходящих методов.
Технологические методы и их влияние на стоимость отливок
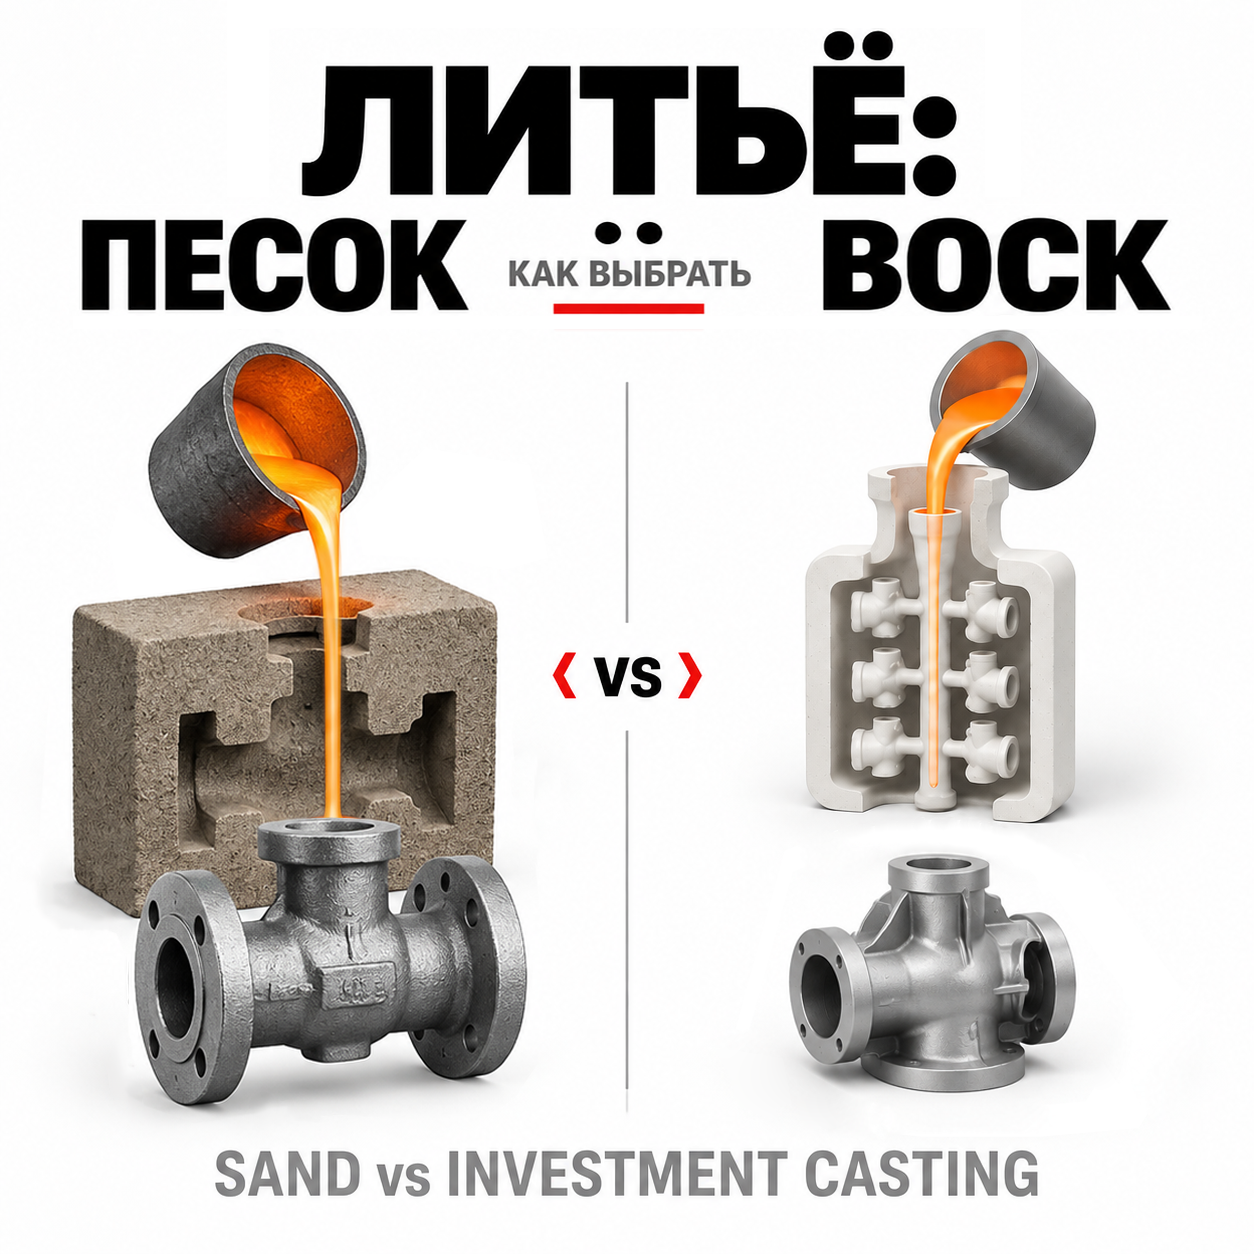
Цена чугунной отливки формируется на этапе проектирования технологического процесса. Выбор метода литья является определяющим фактором, влияющим как на себестоимость единицы продукции, так и на сроки выполнения заказа. В современной практике выделяют два основных направления, каждое из которых имеет свои экономические и технические характеристики.
Литье в смоляные (самозатвердевающие) песчаные формы
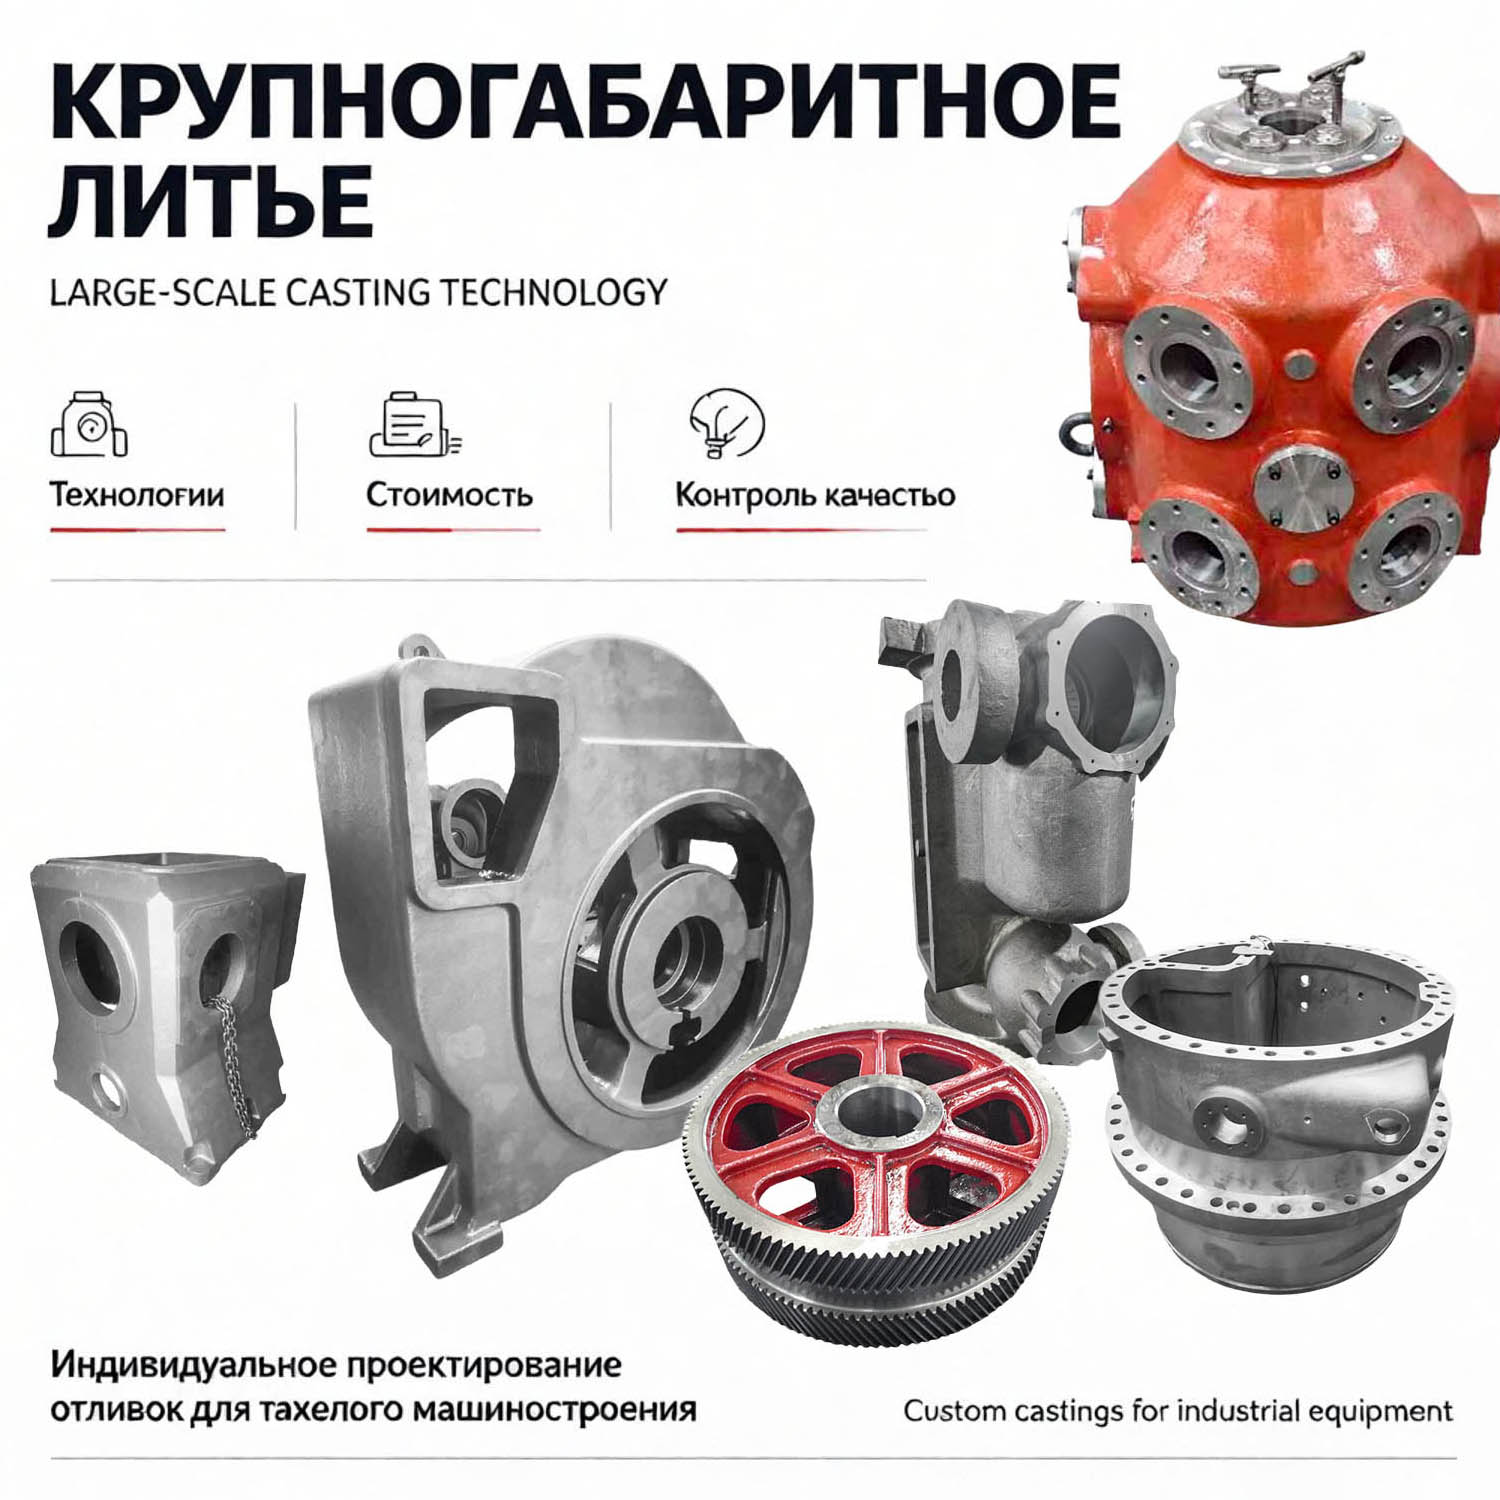
Эта технология применяется для изготовления сложных промышленных деталей, корпусов насосов, редукторов и специализированных компонентов оборудования. Смоляные смеси обеспечивают высокую стабильность размеров и отличное качество поверхности, что критически важно для деталей, подлежащих последующей механической обработке.
- Преимущества: Высокая точность геометрии, возможность получения тонких стенок, минимальные припуски на обработку, отсутствие необходимости в сушке форм.
- Влияние на цену: Стоимость формовочных материалов выше, чем у глинистых смесей. Однако снижение затрат на механообработку часто компенсирует эту разницу.
- Сроки: Процесс подготовки формы быстрее, чем в традиционном литье, что сокращает время цикла для средних партий.
Литье в глинистые песчаные формы
Классический метод, широко используемый для серийного производства, включая муниципальные люки, решетки и простые конструкционные элементы. ООО «Чэнду Ньютонго Композитное Оборудование» использует этот метод для выпуска стандартизированной продукции, такой как люки D400 и C250, где важнее объем выпуска, чем сверхвысокая точность каждой отдельной детали.
- Преимущества: Низкая стоимость формовочных материалов, возможность многократного использования песка после регенерации, отработанная технология для крупных серий.
- Влияние на цену: Наименьшая себестоимость при больших тиражах. Однако требования к последующей очистке и обработке поверхности могут быть выше.
- Сроки: Требует больше времени на сушку и подготовку форм, но при налаженном потоке обеспечивает высокую производительность.
Инженерный опыт показывает, что ошибка в выборе метода литья на этапе проектирования может увеличить стоимость партии на 20-30%. Например, использование глинистых форм для детали со сложной внутренней геометрией приведет к дефектам поверхности и браку при механической обработке, тогда как применение смоляных форм для простого основания будет экономически неоправданным удорожанием.
Факторы, формирующие цену чугунного литья
При запросе коммерческого предложения на чугунное литье под заказ, заказчики часто ориентируются только на вес металла. Однако структура цены включает множество скрытых компонентов. Понимание этих факторов позволяет вести более предметные переговоры с поставщиком и оптимизировать бюджет проекта.
| Фактор стоимости | Описание влияния на цену | Рекомендации по оптимизации |
|---|---|---|
| Сложность геометрии | Наличие внутренних полостей, тонких стенок и сложных уклонов требует изготовления составных моделей и стержней, что удорожает оснастку. | Упрощение конструкции, объединение деталей, использование стандартных радиусов и уклонов. |
| Материал и марка чугуна | Высокопрочный чугун с шаровидным графитом (ВЧШГ) требует модифицирования магнием или ферросилицием, что дороже обычного серого чугуна (СЧ). | Выбор марки чугуна строго по техническим требованиям, без избыточного запаса прочности, если это не критично. |
| Точность и допуски | Жесткие допуски (например, по классу точности CT4-CT6) требуют качественной оснастки и контроля, увеличивая процент брака и трудозатраты. | Установление реалистичных допусков только для сопрягаемых поверхностей, свободные допуски для остальных зон. |
| Объем партии | Стоимость разработки пресс-форм и моделей распределяется на количество изделий. Малые серии имеют высокую удельную стоимость оснастки. | Консолидация заказов, использование универсальной оснастки или быстропроизводимых моделей для прототипов. |
| Постобработка | Дробеструйная очистка, термическая обработка (отжиг, закалка), механическая обработка отверстий и плоскостей. | Передача части операций по механообработке на сторону, если это дешевле, или заказ комплексной поставки «под ключ». |
Важно отметить, что в 2026 году наблюдается рост цен на энергоресурсы и логистику, что делает локализацию производства или выбор поставщика с эффективной системой менеджмента качества (ISO 9001) критически важным. Предприятия, такие как ООО «Чэнду Ньютонго Композитное Оборудование», внедрившие автоматизированные ERP-системы, могут предлагать более конкурентные цены за счет снижения операционных издержек и минимизации простоев.
Сроки производства: от чертежа до отгрузки
Временные рамки выполнения заказа на чугунное литье варьируются в зависимости от стадии готовности проекта. Стандартный цикл можно разделить на несколько этапов, каждый из которых имеет свои временные нормативы.
1. Проектирование и изготовление оснастки (2–4 недели)
Это самый длительный этап для новых проектов. Он включает создание 3D-моделей, разработку чертежей литейной формы, изготовление деревянных, пластиковых или металлических моделей. Для сложных деталей, требующих литья в смоляные формы, качество модели напрямую влияет на геометрию отливки. Использование современных станков с ЧПУ позволяет сократить этот срок, однако сложные многоразъемные формы все равно требуют времени на сборку и проверку.
2. Пробное литье и утверждение образцов (1–2 недели)
После изготовления оснастки производится пробная плавка. Полученные образцы проходят контроль размеров, металлографический анализ и испытания на прочность. На этом этапе выявляются возможные дефекты: усадочные раковины, газовые поры или непровары. В случае несоответствия требованиям, вносятся корректировки в модель или технологию. Наличие собственной лаборатории, оснащенной спектрометром прямого считывания (например, OBLF), как на предприятии в Чэнду, позволяет проводить эти операции оперативно, не прибегая к услугам сторонних центров.
3. Серийное производство (зависит от объема)
После утверждения образцов запускается серийная плавка. Производительность зависит от количества плавильных печей и формовочных линий. Для глинистых форм возможна непрерывная отливка, что обеспечивает высокую скорость. Для смоляных форм цикл может быть дольше из-за времени затвердевания смеси. Обычно средняя партия (500–1000 шт.) изготавливается в течение 2–3 недель.
4. Контроль качества и упаковка (3–5 дней)
Финальный этап включает визуальный осмотр, измерительный контроль, дробеструйную очистку и антикоррозийную обработку. Упаковка для экспортных поставок должна соответствовать международным стандартам, чтобы исключить повреждения при морской или железнодорожной перевозке. Компания ООО «Чэнду Ньютонго Композитное Оборудование» осуществляет поставки в более чем 20 стран, что подразумевает строгие требования к логистической подготовке груза.
Контроль качества и соответствие стандартам
Надежность чугунных изделий определяется не только исходным материалом, но и строгостью контроля на всех этапах. В 2026 году требования к качеству литья ужесточились, особенно для ответственных деталей промышленного оборудования и элементов городской инфраструктуры, работающих под динамическими нагрузками.
Система контроля качества должна базироваться на данных инструментальных измерений, а не только на визуальном осмотре. Ключевые этапы контроля включают:
- Химический анализ: Спектрометрический контроль состава расплава перед разливкой. Это гарантирует соответствие марки чугуна (СЧ15, СЧ20, ВЧ40, ВЧ50 и др.) заявленным характеристикам. Наличие примесей серы или фосфора сверх нормы может привести к хрупкости отливки.
- Металлографический анализ: Исследование микроструктуры металла под микроскопом. Для ВЧШГ критически важна форма и распределение графитовых включений (шаровидная форма обеспечивает высокую прочность и пластичность).
- Механические испытания: Проверка на растяжение, твердость и ударную вязкость. Для муниципальных люков проводятся натурные испытания на статическую и динамическую нагрузку с использованием интеллектуальных прессов, имитирующих реальные условия эксплуатации (проезд транспорта).
- Дефектоскопия: Ультразвуковой или рентгеновский контроль для выявления внутренних пустот и трещин в ответственных деталях.
Сертификация по стандартам ISO 9001, ISO 14001 и ISO 45001 подтверждает, что производитель имеет системный подход к качеству, экологии и безопасности. Продукция ООО «Чэнду Ньютонго Композитное Оборудование» соответствует не только национальным стандартам КНР (GB/T 1348-2019, GB/T 9439-2023), но и совместима с европейскими нормами EN, что облегчает экспорт и интеграцию в международные проекты.
Примеры применения и инженерные решения
Чтобы понять, как технические параметры влияют на выбор продукта, рассмотрим два реальных сценария использования чугунного литья.
Сценарий 1: Корпус промышленного насоса для химической отрасли
Условия: Агрессивная среда, высокое давление, необходимость герметичности и точности сопряжения с валом.
Требования: Материал — высокопрочный чугун с повышенной коррозионной стойкостью. Точность литья — не ниже класса CT6. Отсутствие пористости в зонах уплотнений.
Решение: Применение технологии литья в смоляные песчаные формы. Это обеспечивает гладкую поверхность и точную геометрию посадочных мест, снижая потребность в дорогой механической обработке. Обязательный ультразвуковой контроль каждой отливки для исключения скрытых дефектов. Термическая обработка для снятия внутренних напряжений.
Риск: Использование дешевых глинистых форм привело бы к неравномерной поверхности и необходимости значительных припусков на обработку, что могло бы нарушить целостность стенки в тонких местах.
Сценарий 2: Муниципальный люк для магистрали с интенсивным движением
Условия: Постоянные динамические нагрузки от грузового транспорта, вибрация, перепады температур, риск кражи или вандализма.
Требования: Нагрузочный класс D400 (до 40 тонн). Износостойкость, бесшумность при открывании, наличие запорных устройств.
Решение: Литье из высокопрочного чугуна с шаровидным графитом (ВЧШГ) в глинистые формы. Этот метод экономически эффективен для крупных серий. Конструкция люка включает резиновые уплотнения для шумопоглощения и систему фиксации крышки. Регулируемая высота люка позволяет компенсировать просадку дорожного полотна.
Преимущество: ВЧШГ обладает высокой ударной вязкостью, что предотвращает раскалывание люка при ударах, в отличие от хрупкого серого чугуна. Опыт ООО «Чэнду Ньютонго Композитное Оборудование» в производстве таких люков (диаметр 780 мм, размеры 1030×1200 мм) подтверждает их долговечность в сложных условиях.
Как выбрать поставщика чугунного литья: чек-лист для закупщика
Выбор партнера для производства чугунных изделий — это стратегическое решение. Ошибка может привести к срыву сроков проекта и финансовым потерям. При оценке потенциальных поставщиков рекомендуется обращать внимание на следующие аспекты:
- Технологическая специализация: Универсальные заводы часто проигрывают в качестве специализированным. Уточните, какой метод литья является профильным для завода. Если вам нужны точные детали, ищите предприятие с опытом литья в смоляные формы.
- Собственная лаборатория: Возможность проведения входного и выходного контроля на месте ускоряет процесс и повышает ответственность производителя. Наличие спектрометров и испытательных прессов — обязательный признак серьезного завода.
- Опыт в вашей отрасли: Поставщик, имеющий опыт производства аналогичных деталей (например, люков или корпусов редукторов), уже знает типичные проблемы и способы их решения. ООО «Чэнду Ньютонго Композитное Оборудование» обладает 13-летним опытом и 15 патентами, что свидетельствует о накопленной экспертизе.
- Прозрачность коммуникации: Поставщик должен предоставлять детальные отчеты о ходе производства, результаты испытаний и фотофиксацию этапов. Работа через ERP-систему обеспечивает отслеживание статуса заказа в реальном времени.
- Гибкость и сервис: Способность изготовить пробную партию, внести изменения в конструкцию по запросу инженера, предложить альтернативные материалы для оптимизации costs.
Сравнение серого чугуна и ВЧШГ для различных задач
Один из самых частых вопросов при заказе литья — выбор между серым чугуном (СЧ) и высокопрочным чугуном с шаровидным графитом (ВЧШГ). Ниже приведено сравнение, помогающее принять обоснованное решение.
| Параметр | Серый чугун (СЧ) | Высокопрочный чугун (ВЧШГ) |
|---|---|---|
| Микроструктура | Пластинчатый графит | Шаровидный графит |
| Прочность на растяжение | Низкая, хрупкий | Высокая, сопоставима со сталью |
| Ударная вязкость | Низкая, боится ударов | Высокая, устойчив к ударам |
| Демпфирующая способность | Отличная (гасит вибрации) | Хорошая, но ниже, чем у СЧ |
| Обрабатываемость | Легко обрабатывается | Требует большего усилия инструмента |
| Стоимость сырья | Ниже | Выше (требуется модифицирование) |
| Типичное применение | Станины станков, корпуса насосов низкого давления, блоки цилиндров | Люки, трубы, коленвалы, детали под высокой нагрузкой |
Инженерная рекомендация: Если деталь работает преимущественно на сжатие и важна виброустойчивость (например, станина станка), серый чугун является оптимальным выбором по соотношению цена/качество. Если же изделие подвержено ударным нагрузкам, изгибу или растяжению (колеса, люки, кронштейны), необходимо использовать ВЧШГ, несмотря на его более высокую стоимость. Экономия на материале в таких случаях приводит к быстрому разрушению детали.
Часто задаваемые вопросы (FAQ)
Какой минимальный объем партии для заказа чугунного литья?
Минимальная партия зависит от способа изготовления модели. Для литья в смоляные формы экономически целесообразно начинать от 50–100 штук, так как стоимость оснастки относительно высока. Для литья в глинистые формы возможно производство мелких серий от 10–20 штук, если используется простая оснастка. Для единичных прототипов возможно использование быстроизготавливаемых моделей из пенополистирола или дерева, но удельная стоимость такой отливки будет максимальной.
Можно ли получить отливки по международным стандартам EN или ASTM?
Да, современные литейные предприятия, ориентированные на экспорт, такие как ООО «Чэнду Ньютонго Композитное Оборудование», способны производить продукцию в соответствии с европейскими стандартами EN и американскими ASTM. Химический состав и механические свойства регулируются технологическими картами, которые адаптируются под требования заказчика. Важно заранее предоставить спецификацию с требуемыми параметрами.
Влияет ли толщина стенки отливки на ее качество?
Да, толщина стенки критически важна. Слишком тонкие стенки могут не заполниться металлом (недолив), а слишком толстые — привести к образованию усадочных раковин и крупнозернистой структуры, снижающей прочность. Оптимальная толщина определяется расчетом и зависит от марки чугуна и габаритов детали. Инженеры завода помогают оптимизировать конструкцию на этапе проектирования, чтобы избежать этих дефектов.
Какие документы предоставляются с партией отливок?
Стандартный пакет документов включает: сертификат качества на материал (химический состав), протоколы механических испытаний (твердость, прочность), акт визуального и измерительного контроля, а также упаковочный лист. По запросу могут быть предоставлены сертификаты происхождения и документы для таможенного оформления. Все данные подтверждаются подписью отдела качества и печатью предприятия.
Как осуществляется упаковка для предотвращения повреждений при транспортировке?
Чугунные отливки упаковываются с учетом их веса и хрупкости. Используются деревянные поддоны, обрешетка и металлические ленты для фиксации. Между деталями прокладываются амортизирующие материалы (резина, картон, пенопласт) для предотвращения ударов друг о друга. Для экспортных поставок применяется влагостойкая упаковка и обработка антисептиками. Каждый груз маркируется согласно требованиям логистики.
Заключение и рекомендации по сотрудничеству
Заказ чугунного литья под заказ в 2026 году требует комплексного подхода, объединяющего инженерную точность, контроль качества и эффективную логистику. Выбор правильного технологического процесса (смоляные или глинистые формы) и материала (СЧ или ВЧШГ) определяет не только стоимость, но и надежность конечного продукта. Сотрудничество с проверенным производителем, таким как ООО «Чэнду Ньютонго Композитное Оборудование», позволяет снизить риски благодаря сертифицированным процессам (ISO 9001, 14001, 45001), современному оборудованию (спектрометры OBLF, ERP-системы) и опыту работы на международных рынках.
При планировании закупок рекомендуем:
- Предоставлять максимально подробные чертежи и технические требования на раннем этапе.
- Обсуждать возможность оптимизации конструкции для снижения литейных затрат.
- Запрашивать образцы и отчеты об испытаниях перед запуском крупной серии.
- Учитывать логистические сроки при формировании графика поставок.
Для получения технического расчета, консультации по выбору материала или запроса коммерческого предложения на индивидуальные отливки и муниципальную продукцию, свяжитесь с нашими специалистами. Мы готовы предложить решения «под ключ» — от проектирования пресс-форм до доставки готовой продукции.
Узнайте больше о наших возможностях и продуктовой линейке: продукты и технические решения.